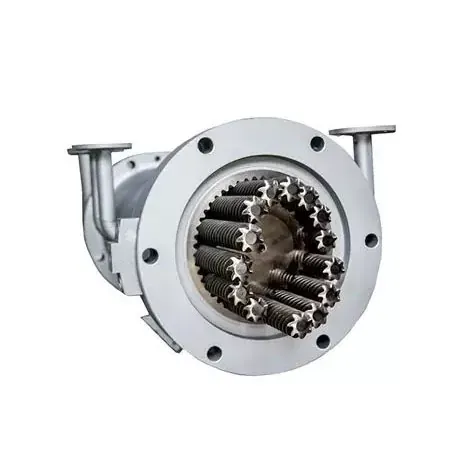
କନିକାଲ୍ ଏବଂ ସମାନ୍ତରାଳ ଟ୍ୱିନ୍ ସ୍କ୍ରୁ ଏକ୍ସଟ୍ରୁଡର୍ସ: ଆମେ କ’ଣ ତୁଳନା କରୁଛୁ?
ଏକ କୋନିକାଲ୍ ଟ୍ୱିନ୍ ସ୍କ୍ରୁ ଏକ୍ସଟ୍ରୁଡର୍ କ’ଣ?
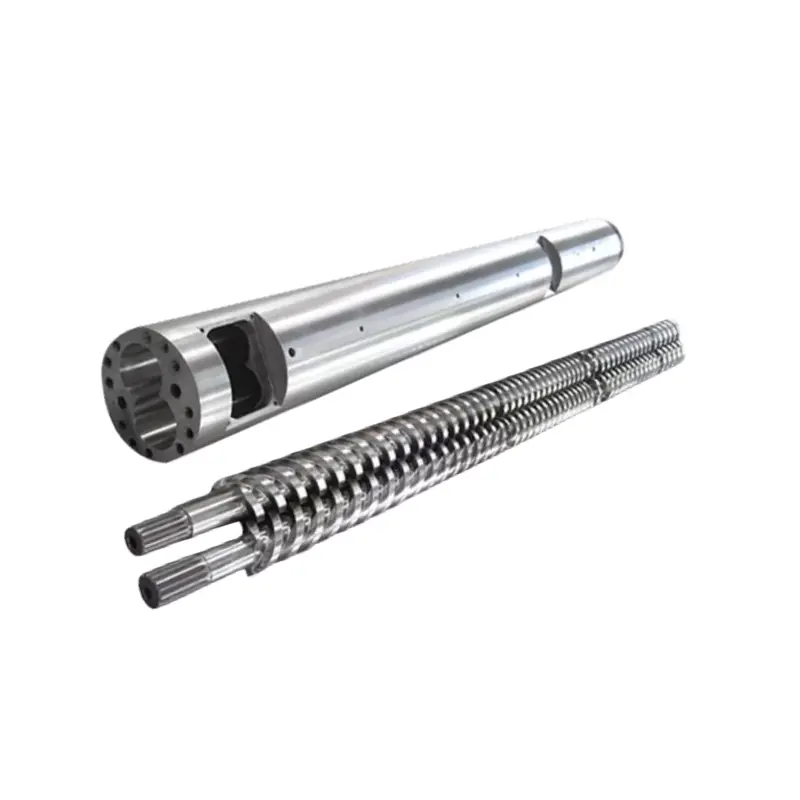
ଏକ କୋନିକାଲ୍ ଟ୍ୱିନ୍ ସ୍କ୍ରୁ ଏକ୍ସଟ୍ରୁଡର୍ରେ ସ୍କ୍ରୁ ଅଛି ଯାହାର ବାହ୍ୟ ବ୍ୟାସ ପ୍ରକ୍ରିୟାକରଣ ଦ length ର୍ଘ୍ୟରେ ପରିବର୍ତ୍ତନ ହୁଏ | ଏଠାରେ ଆଲୋଚନା ହୋଇଥିବା ପାରମ୍ପାରିକ PVC ବ୍ୟବସ୍ଥାରେ, ଫିଡ୍ ଶେଷ ବଡ଼ ଏବଂ ଡିସଚାର୍ଜ ଶେଷ ଛୋଟ | "କନିକାଲ୍ ସ୍କ୍ରୁ ଏକ୍ସଟ୍ରୁଡର୍" ପରି ଏକ ବର୍ଣ୍ଣନା ତଥାପି ଘୂର୍ଣ୍ଣନ ଦିଗ, ଇଣ୍ଟରମେସିଂ ବ୍ୟବସ୍ଥା ଏବଂ ପ୍ରୟୋଗକୁ ନିଶ୍ଚିତ କରିବାକୁ ଛାଡିଥାଏ |
ସମାନ୍ତରାଳ ଯାଆଁଳା ସ୍କ୍ରୁ ଏକ୍ସଟ୍ରୁଡର୍ କ’ଣ?
ଏକ ସମାନ୍ତରାଳ ଯାଆଁଳା ସ୍କ୍ରୁ ଏକ୍ସଟ୍ରୁଡରର ସମାନ୍ତରାଳ ସ୍କ୍ରୁ ଅକ୍ଷ ଏବଂ ପ୍ରକ୍ରିୟାକରଣ ବିଭାଗରେ ଏକ କ୍ରମାଗତ ନାମକରଣ ବାହ୍ୟ ବ୍ୟାସ ଅଛି | ଚ୍ୟାନେଲର ଜ୍ୟାମିତି ଏପର୍ଯ୍ୟନ୍ତ ପରିବର୍ତ୍ତନ ହୋଇପାରେ | "ସମାନ୍ତରାଳ" ଶବ୍ଦ ଆପଣଙ୍କୁ କହିବ ନାହିଁ ଯେ ସ୍କ୍ରୁଗୁଡିକ ଏକତ୍ର ଘୂର୍ଣ୍ଣନ କରେ କିମ୍ବା ବିପରୀତ ଦିଗରେ, କିମ୍ବା ଯନ୍ତ୍ରଟି ଯ ound ଗିକ କିମ୍ବା ପ୍ରତ୍ୟକ୍ଷ ଉତ୍ପାଦ ନିର୍ବାହ ପାଇଁ ଉଦ୍ଦିଷ୍ଟ କି ନୁହେଁ |
ନାସ୍ତାଜ୍ ଏବଂ ୱିଲ୍କିସ୍କି ସେମାନଙ୍କ ମଧ୍ୟରେ ସହ-ଘୂର୍ଣ୍ଣନ ଏବଂ କାଉଣ୍ଟର-ଘୂର୍ଣ୍ଣନ କରୁଥିବା ଟ୍ୱିନ୍-ସ୍କ୍ରୁ ଏକ୍ସଟ୍ରୁଜନ୍ କୁ ପୃଥକ କରନ୍ତି |କାଉଣ୍ଟର-ଘୂର୍ଣ୍ଣନ ଏକ୍ସଟ୍ରୁଜନ୍ ସ୍କେଲ-ଅପ୍ ଉପରେ 2024 ଗବେଷଣା |। ସେମାନଙ୍କର ଆଲୋଚନା PVC ପାଉଡର ପ୍ରକ୍ରିୟାକରଣକୁ ଏକ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ କାଉଣ୍ଟର-ଘୂର୍ଣ୍ଣନ ପ୍ରୟୋଗ ଭାବରେ ଚିହ୍ନଟ କରେ | ସେହି ପ୍ରକ୍ରିୟା ପାର୍ଥକ୍ୟ ହେଉଛି ଏକ ଅର୍ଥପୂର୍ଣ୍ଣ ତୁଳନା ପାଇଁ ପ୍ରାରମ୍ଭ ବିନ୍ଦୁ |
କ୍ରୟ କାର୍ଯ୍ୟକୁ ସ୍ଥିର ରଖନ୍ତୁ |
PVC ଶୁଖିଲା-ମିଶ୍ରଣ ଏକ୍ସଟ୍ରୁଜନ୍ ପାଇଁ, ସମାନ ଉତ୍ପାଦ ଆବଶ୍ୟକତା ଅନୁଯାୟୀ ସମ୍ପୃକ୍ତ କୋନିକାଲ୍ ଏବଂ ସମାନ୍ତରାଳ ସଂରଚନାକୁ ତୁଳନା କରନ୍ତୁ | ଏକ ହାଇ ସ୍ପିଡ୍ କୋ-ଘୂର୍ଣ୍ଣନ ଯ ound ଗିକ ଦାବି ଏକ କାଉଣ୍ଟର-ଘୂର୍ଣ୍ଣନ ପାଇପ୍ ମେସିନ୍ କୁ ସ୍ଥାନାନ୍ତର କରନ୍ତୁ ନାହିଁ କାରଣ ଉଭୟଙ୍କର ସମାନ୍ତରାଳ ସ୍କ୍ରୁ ଅଛି | ଯଦି ତୁମର କାର୍ଯ୍ୟ ଯ ound ଗିକ ଉତ୍ପାଦନ, ଆମର ବ୍ୟାପକ ବ୍ୟବହାର କର |ସାମଗ୍ରୀ ଏବଂ ଏକ୍ସଟ୍ରୁଜନ୍-ସିଷ୍ଟମ୍ ଚୟନ ଗାଇଡ୍ |ପ୍ରଥମେ ପ୍ରକ୍ରିୟା ପ୍ରତିଷ୍ଠା କରିବାକୁ |
ଏକ ନୂତନ ରେଖା ପାଇଁ, ମେସିନ୍ ଯୋଗାଣକାରୀ ନିଶ୍ଚିତ ଭାବରେ ସମ୍ପୂର୍ଣ୍ଣ ଅପରେଟିଂ ବିନ୍ୟାସକୁ ବ୍ୟାଖ୍ୟା କରିବେ | ପ୍ରତିସ୍ଥାପନ ଉପାଦାନଗୁଡ଼ିକ ପାଇଁ, ଆମେ ସ୍ଥାପିତ ମେସିନ୍ ଏବଂ ଏହାର ଚିତ୍ରଗୁଡ଼ିକ ସହିତ ଆରମ୍ଭ କରୁ | ଏକ ସ୍କ୍ରୁ ଏବଂ ବ୍ୟାରେଲ୍ କୋଟେସନ୍ ଏକ ଭିନ୍ନ ମେସିନ୍ ସ୍ଥାପତ୍ୟ ଉପଯୁକ୍ତ କି ନୁହେଁ ତାହା ନିଜେ ସ୍ଥିର କରିପାରିବ ନାହିଁ |
ଜ୍ୟାମିତି, କେନ୍ଦ୍ର ଦୂରତା ଏବଂ ମଡେଲ ଆକାର କିପରି ଭିନ୍ନ |
ଉପଯୋଗୀ ଜ୍ୟାମିତିକ ପାର୍ଥକ୍ୟ ହେଉଛି ଯେଉଁଠାରେ ପଦାର୍ଥର ସ୍ଥାନ ଅଛି ଏବଂ ଯେଉଁଠାରେ ବିଧାନସଭା ଫିଟ୍ ହେବା ଆବଶ୍ୟକ | ପାରମ୍ପାରିକ କୋନିକାଲ୍ ବ୍ୟବସ୍ଥାରେ, ସ୍କ୍ରୁ ଅକ୍ଷଗୁଡ଼ିକର ବ୍ୟାସ ଏବଂ ପୃଥକତା ପ୍ରକ୍ରିୟାକରଣ ଦ length ର୍ଘ୍ୟ ସହିତ ଭିନ୍ନ ହୋଇଥାଏ | ସମାନ୍ତରାଳ ବ୍ୟବସ୍ଥାରେ, ଅକ୍ଷଗୁଡ଼ିକ ସମାନ୍ତରାଳ ଭାବରେ ରହିଥାଏ | କ description ଣସି ବର୍ଣ୍ଣନା ଚ୍ୟାନେଲର ଗଭୀରତା, ସ୍ଥାନୀୟ ସଙ୍କୋଚନ, କାର୍ଯ୍ୟ କ୍ଲିୟରାନ୍ସ କିମ୍ବା ସମ୍ପୂର୍ଣ୍ଣ ଚାପ କର୍ତ୍ତବ୍ୟ ନିର୍ଦ୍ଦିଷ୍ଟ କରେ ନାହିଁ |
ଏକ ବ୍ୟାସ ଯୁଗଳ କ୍ଷମତା ମୂଲ୍ୟାୟନ ନୁହେଁ |
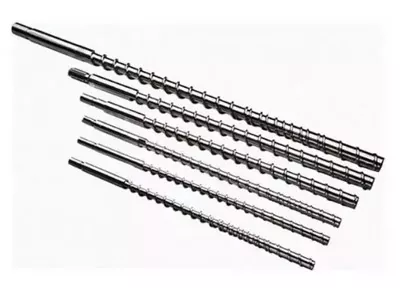
ଆମରକୋନିକାଲ୍ ଟ୍ୱିନ୍ ସ୍କ୍ରୁ ବ୍ୟାରେଲ୍ ପରିସର |pair65 / Φ132 ଏବଂ Φ80 / Φ156 ଅନ୍ତର୍ଭୁକ୍ତ ଯୋଡି ତାଲିକାଭୁକ୍ତ କରେ | ଅର୍ଡର କରିବା ପୂର୍ବରୁ, ଚିତ୍ରାଙ୍କନ ଚିହ୍ନଟ ଏବଂ ସଂପୃକ୍ତ ପ୍ରକ୍ରିୟାକରଣ ଦ length ର୍ଘ୍ୟର ଶେଷକୁ ନିଶ୍ଚିତ କରନ୍ତୁ | ଦ୍ୱିତୀୟ ନମ୍ବରକୁ ପାଇପ୍ ବ୍ୟାସ କିମ୍ବା ଦ length ର୍ଘ୍ୟ-ବ୍ୟାସ ଅନୁପାତ ଭାବରେ ପ read ଼ନ୍ତୁ ନାହିଁ | L / D ପରିମାପହୀନ; ଏକ ବ୍ୟାସ ଏକ ଲମ୍ବ ଏକକ ବହନ କରେ |
Theପିଭିସି ପାଇପ୍ ସମାନ୍ତରାଳ ସ୍କ୍ରୁ ବ୍ୟାରେଲ୍ |କଷ୍ଟୋମାଇଜେସନ୍ ସହିତ ପୃଷ୍ଠା ତାଲିକା Φ45 ରୁ 50150 ମିମି ଏବଂ L / D 32 ରୁ 38 | ଏଗୁଡ଼ିକ ହେଉଛି ସେହି ଉତ୍ପାଦର ପ୍ରକାଶିତ ବିକଳ୍ପ | ସେମାନେ ଏକ ସମାନ କୋଣାର୍କ ଆକାର କିମ୍ବା ଏକ ସର୍ବଭାରତୀୟ ଆଉଟପୁଟ୍ ପରିସର ପ୍ରତିଷ୍ଠା କରନ୍ତି ନାହିଁ |
ଡ୍ରାଇଭ୍ ଏବଂ ସମର୍ଥନ ବ୍ୟବସ୍ଥା ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ |
ପ୍ରୋସେସିଂ-ୟୁନିଟ୍ ଚିତ୍ରାଙ୍କନ ସହିତ ଆମେ ଗିଅରବକ୍ସ ଆଉଟପୁଟ୍ ଲେଆଉଟ୍, ସଂଯୋଗ ବିବରଣୀ ଏବଂ ଅନୁମତିପ୍ରାପ୍ତ ଅପରେଟିଂ ଏନଭଲପ୍ ପାଇଁ ଅନୁରୋଧ କରିବୁ | ସ୍ଥାନ ବହନ କରିବା କିମ୍ବା ଏକ ବୃହତ ଫିଡ୍-ଏଣ୍ଡ୍ ବ୍ୟାସ ଏକ ଯାଞ୍ଚ ହୋଇଥିବା ଟର୍କ, ଗତି ଏବଂ ଥ୍ରଷ୍ଟ ସ୍ପେସିଫିକେସନ୍ ପାଇଁ ଏକ ବିକଳ୍ପ ନୁହେଁ | ଫଟୋଗ୍ରାଫରୁ ଯାନ୍ତ୍ରିକ କ୍ଷମତା ଅନୁମାନ କରିବା ପରିବର୍ତ୍ତେ ସମ୍ପୂର୍ଣ୍ଣ ପ୍ରସ୍ତାବ ତୁଳନା କରନ୍ତୁ |


କନିକାଲ୍ ବନାମ ସମାନ୍ତରାଳ ଟ୍ୱିନ୍ ସ୍କ୍ରୁ ଏକ୍ସଟ୍ରୁଡର୍: ଏକ ସମାନ ତୁଳନା ପାଇଁ |
ଯେତେବେଳେ ସମାନ PVC କାର୍ଯ୍ୟ ପାଇଁ ପ୍ରସ୍ତାବ ଦିଆଯାଏ, ଉଭୟ ସଂରଚନା ମୂଲ୍ୟାଙ୍କନ ଯୋଗ୍ୟ | ଯୋଗାଣକାରୀ ପ୍ରକୃତ ସ୍କ୍ରୁ ପ୍ରୋଫାଇଲ୍, ଫିଡ୍ ବ୍ୟବସ୍ଥା, ଡ୍ରାଇଭ୍ ଏବଂ ଅପରେଟିଂ ଅବସ୍ଥା ଚିହ୍ନଟ କରିବା ପରେ ସେମାନଙ୍କର ସମ୍ଭାବ୍ୟ ସୁବିଧା କେବଳ ଉପଯୋଗୀ ହୋଇଯାଏ | ପ୍ରତ୍ୟେକ ଧାଡି ପାଇଁ ସର୍ବଭାରତୀୟ ବିଜେତା ପୁରସ୍କାର ଦେବା ପରିବର୍ତ୍ତେ ପ୍ରସ୍ତାବଗୁଡ଼ିକୁ ତୁଳନା କରିବା ପାଇଁ ଆମେ ନିମ୍ନ ସାରଣୀ ବ୍ୟବହାର କରିବୁ |
| ନିଷ୍ପତ୍ତି | କୋନିକାଲ୍ ବିନ୍ୟାସ | ସମାନ୍ତରାଳ ବିନ୍ୟାସ | ଅନୁରୋଧ କରିବାର ପ୍ରମାଣ | |
|---|---|---|---|
| ସାମଗ୍ରୀ ଗ୍ରହଣ | ଉଦ୍ଦିଷ୍ଟ ପାଉଡର ମିଶ୍ରଣ ସହିତ ଫିଡ୍-ଏଣ୍ଡ ଜ୍ୟାମିତ୍ରୀ ଏବଂ ବ୍ୟବହାର ଯୋଗ୍ୟ ଗ୍ରହଣ ଯାଞ୍ଚ କରନ୍ତୁ | | ସମାନ ମିଶ୍ରଣ ପାଇଁ ଫିଡ୍ ଖୋଲିବା, ଚ୍ୟାନେଲ୍ ପ୍ରୋଫାଇଲ୍ ଏବଂ ଫିଡିଂ ସିଷ୍ଟମ୍ ଯାଞ୍ଚ କରନ୍ତୁ | | ଫିଡ୍ ଫର୍ମ, ବଲ୍କ ସାନ୍ଧ୍ରତା ଏବଂ ସ୍ଥିର ଫିଡ୍ ହାର ରେକର୍ଡ | |
| ଫ୍ୟୁଜନ୍ ଏବଂ ତାପଜ ଇତିହାସ | | ଗତି, ଭରିବା ଏବଂ ତାପମାତ୍ରା ନିୟନ୍ତ୍ରଣ ସହିତ ପରିବର୍ତ୍ତିତ ଜ୍ୟାମିତିକୁ ମୂଲ୍ୟାଙ୍କନ କର | | ମନୋନୀତ ପ୍ରକ୍ରିୟାକରଣ ଦ length ର୍ଘ୍ୟ ଏବଂ ସ୍ଥାନୀୟ ଚ୍ୟାନେଲ ଜ୍ୟାମିତିର ମୂଲ୍ୟାଙ୍କନ କର | | ପରିଭାଷିତ ସାମଗ୍ରୀ, ପ୍ରକ୍ରିୟା ୱିଣ୍ଡୋ ଏବଂ ସମାପ୍ତ-ଉତ୍ପାଦ ଫଳାଫଳ | |
| ଭେଣ୍ଟିଂ | ଭେଣ୍ଟ୍ ସ୍ଥିତି ଏବଂ ସେଠାରେ ଆବଶ୍ୟକ ପ୍ରକ୍ରିୟା ଅବସ୍ଥା ନିଶ୍ଚିତ କରନ୍ତୁ | | ଭେଣ୍ଟ୍ ସ୍ଥିତି ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଚାପ ନିର୍ମାଣ କର୍ତ୍ତବ୍ୟ ନିଶ୍ଚିତ କରନ୍ତୁ | | ପରୀକ୍ଷା ନିରୀକ୍ଷଣ ଏବଂ ସହମତ ଭେଣ୍ଟ-ସିଷ୍ଟମ୍ ଅବସ୍ଥା | |
| ଚାପ ଏବଂ ଡ୍ରାଇଭ୍ ଲୋଡ୍ | | ପ୍ରକୃତ ଡ୍ରାଇଭ୍ ଏବଂ ପ୍ରକ୍ରିୟାକରଣ-ୟୁନିଟ୍ ସୀମା ବ୍ୟବହାର କରନ୍ତୁ | | ପ୍ରକୃତ ଡ୍ରାଇଭ୍ ଏବଂ ପ୍ରକ୍ରିୟାକରଣ-ୟୁନିଟ୍ ସୀମା ବ୍ୟବହାର କରନ୍ତୁ | | ଯୋଗାଣକାରୀ-ଅନୁମୋଦିତ ଅପରେଟିଂ ଏନଭଲପ୍ ଏବଂ ଡେ ଡ୍ୟୁଟି | |
| ଆଉଟପୁଟ୍ ପରିସର | ଆବଶ୍ୟକ ଉତ୍ପାଦ ଆକାରରେ ଗ୍ରହଣୀୟ ଆଉଟପୁଟ୍ ନିଶ୍ଚିତ କରନ୍ତୁ | | ସମାନ ଗୁଣବତ୍ତା ସୀମାରେ ଗ୍ରହଣ କରାଯାଇଥିବା ଆଉଟପୁଟ୍ ନିଶ୍ଚିତ କରନ୍ତୁ | | ସ୍ଥିର ସର୍ବନିମ୍ନ ଏବଂ ସର୍ବାଧିକ ଉତ୍ପାଦନ ପଏଣ୍ଟ | |
| ଶକ୍ତି | ପ୍ରାର୍ଥୀ ଅପରେଟିଂ ପଏଣ୍ଟ ମାପନ୍ତୁ | | ପ୍ରାର୍ଥୀ ଅପରେଟିଂ ପଏଣ୍ଟ ମାପନ୍ତୁ | | ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ସୀମା ଏବଂ ସମୟ ଅବଧି ସହିତ ଗ୍ରହଣ କରାଯାଇଥିବା କିଲୋଗ୍ରାମ ପ୍ରତି kWh |
| ପିନ୍ଧନ୍ତୁ ଏବଂ ବଦଳାନ୍ତୁ | | ମିଳନ ଅଂଶ ଏବଂ ଅନୁମତିପ୍ରାପ୍ତ ଆଡଜଷ୍ଟେସନ୍ ଅବସ୍ଥା ଯାଞ୍ଚ କରନ୍ତୁ | | ଉଭୟ ସ୍କ୍ରୁ ଏବଂ ଉଭୟ ବ୍ୟାରେଲ୍ ବୋର ଯାଞ୍ଚ କରନ୍ତୁ | | ସ୍ଥିତ ପୋଷାକ ମାନଚିତ୍ର ଏବଂ ପ୍ରତିସ୍ଥାପନ ପରିସର | |
| ବିନିଯୋଗ | | ସଂସ୍ଥାପନ, ସହାୟକକାରୀ ଏବଂ ଆବଶ୍ୟକ ଉତ୍ପାଦନ ପରିସର ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ | | ସମାନ ପ୍ରକଳ୍ପ ପରିସର ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ | | ସମାନ ବହିଷ୍କାର ଏବଂ ଗ୍ରହଣ ସର୍ତ୍ତାବଳୀ ସହିତ ଆଇଟମାଇଜଡ୍ କୋଟେସନ୍ | |
ତାଙ୍କର ବିସ୍ତାରରେ |ସମାନ୍ତରାଳ ଏବଂ କୋନିକାଲ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ର ତୁଳନା, S. Seifert PVC ଶେଷ ବ୍ୟବହାର ବିରୁଦ୍ଧରେ ବିନ୍ୟାସ, ବାସସ୍ଥାନ ଏବଂ କାଟିବା ମୂଲ୍ୟାଙ୍କନ କରେ | ଏହା ଏକ ପ୍ରକ୍ରିୟା ନିର୍ଦ୍ଦିଷ୍ଟ ତୁଳନାକୁ ସମର୍ଥନ କରେ; ଏହା ଏକ ସର୍ବଭାରତୀୟ ପାଇପ୍-ସାଇଜ୍ କଟ୍ଅଫ୍ କିମ୍ବା ଏକ ନୂତନ କ୍ରୟ ପାଇଁ ଶକ୍ତି ସଞ୍ଚୟ ଶତକଡ଼ା ଯୋଗାଏ ନାହିଁ |
ଆପଣଙ୍କର PVC ସୂତ୍ର କିପରି ନିଷ୍ପତ୍ତି ପରିବର୍ତ୍ତନ କରେ |
ମେସିନରେ କ’ଣ ପ୍ରବେଶ କରେ ଏବଂ କ’ଣ ମରିବାକୁ ପଡିବ ତାହା ସହିତ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ଆରମ୍ଭ କର | ଦୁଇଟି ପ୍ରସ୍ତାବ ତୁଳନା କରିବା ପାଇଁ "କଠିନ PVC" ବହୁତ ପ୍ରଶସ୍ତ | ଆମେ ରେଜନ୍ ଗ୍ରେଡ୍, ଫିଲର୍ ପ୍ରକାର ଏବଂ ଲୋଡିଂ, ଷ୍ଟାବିଲାଇଜର୍ ଏବଂ ଲବ୍ରିକେସନ୍ ସିଷ୍ଟମ୍, ରିସାଇକ୍ଲିଡ୍ ବିଷୟବସ୍ତୁ, ଫିଡ୍ ଫର୍ମ ଏବଂ ପ୍ରସ୍ତୁତି ପଦ୍ଧତି ପାଇଁ ଅନୁରୋଧ କରିବୁ | ରେସିପି ସଂଶୋଧନକୁ ରେକର୍ଡ କରନ୍ତୁ ତେଣୁ ପରୀକ୍ଷା ଏବଂ ଉଦ୍ଧୃତି ସମାନ ପଦାର୍ଥକୁ ବର୍ଣ୍ଣନା କରେ |
ରଚନା ୟୁନିଟ୍ ଗୁଡିକ ସ୍ପଷ୍ଟ ରଖନ୍ତୁ |
Phr ରେ ଏକ ଲୋଡିଙ୍ଗ୍ ଅର୍ଥ ହେଉଛି ରଜନର ଶହେ ଭାଗରେ ଅଂଶ, ସମଗ୍ର ଯ ound ଗିକର ଓଜନ ଶତକଡା ନୁହେଁ | ଏକ ସରଳ ରଚନା ଉଦାହରଣ ଭାବରେ, 100 ମାସ ଅଂଶ ରଜନୀ ଏବଂ 50 ଭାଗ ଫିଲର୍, ଅନ୍ୟ କ ingred ଣସି ଉପାଦାନ ସହିତ, ସମୁଦାୟ ମାସ ଦ୍ୱାରା 50 ÷ 150 = 33.3% ଫିଲର୍ ଧାରଣ କରେ | ଅନ୍ୟାନ୍ୟ ଉପାଦାନ ଯୋଗ କରିବା ଦ୍ୱାରା ସେହି ପ୍ରତିଶତ ପରିବର୍ତ୍ତନ ହୁଏ | ଏହି ଗାଣିତିକ ଉଭୟ ଯନ୍ତ୍ର ପାଇଁ ଏକ ସୁରକ୍ଷିତ ଲୋଡିଂ ପ୍ରତିଷ୍ଠା କରେ ନାହିଁ |
ଫିଡ୍ ସ୍ଥିରତାକୁ କିପରି ମୂଲ୍ୟାଙ୍କନ କରାଯିବ ପଚାରନ୍ତୁ | ଏକ ଅପରିବର୍ତ୍ତିତ ପଲିମର ନାମ ପଛରେ ଲୁକ୍କାୟିତ ହେବା ପରିବର୍ତ୍ତେ ବଲ୍କ ସାନ୍ଧ୍ରତା କିମ୍ବା ଫିଡ୍ ପ୍ରସ୍ତୁତିର ପରିବର୍ତ୍ତନ ରେକର୍ଡ କରାଯିବା ଉଚିତ | ଯଦି ଜଣେ ଯୋଗାଣକାରୀ ବିଭିନ୍ନ ଜ୍ୟାମିତିକୁ ସୁପାରିଶ କରନ୍ତି, ଚିହ୍ନିତ ବସ୍ତୁ ସ୍ଥିତି ଏବଂ ଉତ୍ପାଦନ କାର୍ଯ୍ୟ ସହିତ ଜଡିତ ଏକ ବ୍ୟାଖ୍ୟା ଆବଶ୍ୟକ କରନ୍ତି |
ଏକ ଉପଯୋଗୀ ଫ୍ୟୁଜନ୍ ଏବଂ ଭେଣ୍ଟିଂ ୱିଣ୍ଡୋକୁ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ |
ନାସ୍ତାଜ ଏବଂ ୱିଲ୍କିସ୍କିଙ୍କ |କାଉଣ୍ଟର-ଘୂର୍ଣ୍ଣନ ଏକ୍ସଟ୍ରୁଜନ୍ ଅଧ୍ୟୟନ |ମିଳିତ ସ୍କେଲିଂ ଉଦ୍ଦେଶ୍ୟ ଭାବରେ ତାପମାତ୍ରା, ତରଳିବା ବିକାଶ ଏବଂ ଥ୍ରୋପପୁଟକୁ ବ୍ୟବହାର କରେ | ଏହା ମଧ୍ୟବର୍ତ୍ତୀ ସିଷ୍ଟମରେ ଲିକେଜ୍ ପ୍ରବାହକୁ ବର୍ଣ୍ଣନା କରେ | ତେଣୁ ଆମେ ଏକ ଖାଲି ଚ୍ୟାନେଲ ଭଲ୍ୟୁମରୁ ସମ୍ପୂର୍ଣ୍ଣ ପ୍ରକ୍ରିୟା ଅନୁମାନ କରିବୁ ନାହିଁ, କିମ୍ବା ୟୁନିଟ୍ ସହିତ ସାମଗ୍ରୀକ ବିକାଶକୁ ବିଚାର ନକରି ସ୍କ୍ରୁ ସ୍ପିଡ୍ ନିର୍ଦ୍ଦିଷ୍ଟ କରିବୁ ନାହିଁ |
କେଉଁ ଚାପ ଏବଂ ବସ୍ତୁ-ତାପମାତ୍ରା ପଠନ ନିଆଯିବ, କେଉଁଠାରେ ନିଆଯିବ ଏବଂ ସେହି ପଠନଗୁଡ଼ିକ ସହିତ ଉତ୍ପାଦ ନମୁନା କିପରି ଜଡିତ ହେବ ତାହା ସହମତ | କେବଳ ବ୍ୟାରେଲ୍ ସେଟ୍ ପଏଣ୍ଟଗୁଡିକ ସେହି ରେକର୍ଡ ପ୍ରଦାନ କରେ ନାହିଁ | ଏକ ଉପଯୋଗୀ ଅପରେଟିଂ ୱିଣ୍ଡୋ ସର୍ତ୍ତଗୁଡିକ ଚିହ୍ନଟ କରେ ଯେଉଁଠାରେ ଆବଶ୍ୟକ ଉତ୍ପାଦ ପାସ୍ ହୁଏ, କେବଳ ଯେଉଁଠାରେ ମେସିନ୍ ଚାଲୁଥାଏ |
ସେମାନଙ୍କର ପ୍ରକୃତ ପରିସର ମଧ୍ୟରେ ଉତ୍ପାଦ ପରୀକ୍ଷା ବ୍ୟବହାର କରନ୍ତୁ |
ASTM D2152-23କଠିନ PVC ପାଇପ୍ ଏବଂ ଏସିଟୋନ୍ ବୁଡିବା ଦ୍ୱାରା ଗ old ଼ାଯାଇଥିବା ଫିଟିଙ୍ଗରେ ଫ୍ୟୁଜନର ଯଥେଷ୍ଟତାକୁ ଠିକଣା କରେ | ଏହାର ପ୍ରକାଶିତ ସୀମାବଦ୍ଧତା ଏହା ତାପଜ ଅବକ୍ଷୟକୁ ପର୍ଯ୍ୟାପ୍ତ ଫ୍ୟୁଜନ୍ ଠାରୁ ପୃଥକ କରିପାରିବ ନାହିଁ ଏବଂ ଅନ୍ୟ ଶାରୀରିକ କିମ୍ବା ରାସାୟନିକ ପରୀକ୍ଷଣକୁ ବଦଳାଇବ ନାହିଁ | ଏହା ଏକ ସାମଗ୍ରିକ ଉତ୍ପାଦ-ଗୁଣାତ୍ମକ ପ୍ରମାଣପତ୍ର ନୁହେଁ | ଯେକ Any ଣସି ପ୍ରଯୁଜ୍ୟ ଦ୍ରବଣ ପରୀକ୍ଷଣ ଯୋଗ୍ୟ କର୍ମଚାରୀ ଏବଂ ଆବଶ୍ୟକ ସୁରକ୍ଷା ନିୟନ୍ତ୍ରଣ ସହିତ ସମ୍ପୃକ୍ତ |
ଏକ ପ୍ରଯୁଜ୍ୟ କଠିନ-କାନ୍ଥ PVC-U ଚାପ-ପାଇପ୍ ପ୍ରକଳ୍ପ ପାଇଁ,ISO 1452-2: 2009ପାଇପ୍ ବ characteristics ଶିଷ୍ଟ୍ୟ ଏବଂ ସଂପୃକ୍ତ ପରୀକ୍ଷା ପାରାମିଟରଗୁଡିକ ନିର୍ଦ୍ଦିଷ୍ଟ କରେ | ଏହା ସ୍କ୍ରୁ ଜ୍ୟାମିତିକୁ ଚୟନ କରେ ନାହିଁ | ଗ୍ରହଣୀୟ ଆଉଟପୁଟ୍ ଗଠନ ସ୍ଥିର କରିବା ପୂର୍ବରୁ ପ୍ରଯୁଜ୍ୟ ଉତ୍ପାଦ ମାନକ, ସଂସ୍କରଣ ଏବଂ ବଜାର ଆବଶ୍ୟକତା ସହିତ ସହମତ |
ସଲାବୁଲ୍ ଆଉଟପୁଟ୍ ଚାରିପାଖରେ ଏକ୍ସଟ୍ରୁଡର୍ ସାଇଜ୍ କରନ୍ତୁ |
ଉତ୍ପାଦନ ଲକ୍ଷ୍ୟ ଉତ୍ପାଦ ସୂଚୀରୁ ଆସିବା ଉଚିତ୍ | କେବଳ ବୃହତ ପାଇପ୍ କିମ୍ବା ସର୍ବୋଚ୍ଚ କାଟାଲଗ୍ ନମ୍ବର ନୁହେଁ, ଆମେ ଆବଶ୍ୟକ ଆଉଟପୁଟ୍ ପରିସର ମାଗିବୁ | ଏକ ଉଚ୍ଚ-ଆଉଟପୁଟ୍ ପଏଣ୍ଟକୁ ପୂରଣ କରୁଥିବା ଏକ ରେଖା, ତଥାପି ଛୋଟ ଉତ୍ପାଦ, ମନ୍ଥର କାର୍ଯ୍ୟ କିମ୍ବା ଏକ ଭିନ୍ନ ସୂତ୍ର ପାଇଁ ଏକ ପୃଥକ ସମୀକ୍ଷା ଆବଶ୍ୟକ କରିପାରନ୍ତି |
ଜନ ଗତିକୁ ରେଖା ଗତି ଅନୁବାଦ କରନ୍ତୁ |
ଏକ ନିରନ୍ତର ଉତ୍ପାଦ ପାଇଁ, ରେଖା ବେଗରେ ମିଟର ପ୍ରତି ପ୍ରକୃତ ମାସକୁ ଗୁଣ କରନ୍ତୁ ଏବଂ ମିନିଟ୍କୁ ଘଣ୍ଟାକୁ ରୂପାନ୍ତର କରନ୍ତୁ | ନିର୍ଦ୍ଦିଷ୍ଟ ଉତ୍ପାଦର ଓଜନ କିମ୍ବା ଏକ ଯାଞ୍ଚ ହୋଇଥିବା ମାପ ବ୍ୟବହାର କରନ୍ତୁ | ପ୍ରକୃତ କ୍ରୟ ଆବଶ୍ୟକତା ଗଣନା କରିବା ସମୟରେ ଏକ ଜେନେରିକ୍ ସାନ୍ଦ୍ରତା କିମ୍ବା କାନ୍ଥର ଘନତା ଅନୁମାନ କରନ୍ତୁ ନାହିଁ |
ଆବଶ୍ୟକ ଉତ୍ପାଦ ପ୍ରବାହ (କେଜି / ଘଣ୍ଟା) = ମିଟର ପ୍ରତି ମାସ (କେଜି / ମି) × ଲାଇନ ଗତି (ମି / ମିନିଟ୍) × 60
2.0 ମିଗ୍ରା / ମିନିଟରେ 2.0 କିଲୋଗ୍ରାମ / ମିଟର ଓଜନର ଏକ ଦୃଷ୍ଟାନ୍ତମୂଳକ ପାଇପ୍ ପାଇଁ, ଲକ୍ଷ୍ୟ ହେଉଛି 360 କିଲୋଗ୍ରାମ / ଘଣ୍ଟା | 4.0 ମି / ମିନିଟରେ, ସମାନ ଉତ୍ପାଦ 480 କିଲୋଗ୍ରାମ / ଘଣ୍ଟା ଆବଶ୍ୟକ କରେ | ଏଗୁଡିକ ଯୋଜନା ଇନପୁଟଗୁଡିକ ଅନୁମାନ କରାଯାଏ, ନାନହାଇୟା ପରୀକ୍ଷା ଫଳାଫଳ ନୁହେଁ | କ calc ଣସି ଗଣନା ଆମକୁ କହି ନଥାଏ ଯେ ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ କୋନିକାଲ୍ କିମ୍ବା ସମାନ୍ତରାଳ ମେସିନ୍ ଗୁଣାତ୍ମକ ଆବଶ୍ୟକତା ପୂରଣ କରିବ କି?
ବାକି ରେଖା ଯାଞ୍ଚ କରନ୍ତୁ |
ଅପଷ୍ଟ୍ରିମ୍ ମିଶ୍ରଣ ଏବଂ ଫିଡ୍ ପ୍ରସ୍ତୁତି ସମୀକ୍ଷା କରନ୍ତୁ, ତାପରେ କାଲିବ୍ରେସନ୍, କୁଲିଂ, ହଲ୍-ଅଫ୍ ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ କାଟିବା | ପ୍ରସ୍ତାବିତ ଉତ୍ପାଦନ ବିନ୍ଦୁ ନିଶ୍ଚିତ କରିବାକୁ ଦାୟିତ୍ equipment ପ୍ରାପ୍ତ ଉପକରଣ ଯୋଗାଣକାରୀଙ୍କୁ କୁହନ୍ତୁ | ଯଦି ଏକ ବିଦ୍ୟମାନ କୁଲିଂ ବିଭାଗ କେବଳ ସାମ୍ପ୍ରତିକ ଉତ୍ପାଦର ଗତିକୁ ସମର୍ଥନ କରେ, ଅଧିକ ଏକ୍ସଟ୍ରୁଡର୍ ଆଉଟପୁଟ୍ ଅନୁମୋଦନ କରିବା ଏକ ଉଚ୍ଚ ରେଖା ବେଗକୁ ଅନୁମୋଦନ କରେ ନାହିଁ |
ପ୍ରେସର ଡ୍ୟୁଟି ମଧ୍ୟ ତୁଳନାତ୍ମକ ଅଟେ | ଉତ୍ପାଦ ବଦଳାଇବା କିମ୍ବା ମରିବା ଯନ୍ତ୍ରର କାର୍ଯ୍ୟକୁ ପରିବର୍ତ୍ତନ କରିପାରିବ ଯଦିଓ ଇଚ୍ଛିତ କେଜି / ଘଣ୍ଟା ସମାନ ରହିଥାଏ | ପ୍ରତ୍ୟେକ ଉତ୍ପାଦନ ବିନ୍ଦୁ ସହିତ ଟୁଲିଂ ଏବଂ ମାପ ସ୍ଥାନଗୁଡିକ ରେକର୍ଡ କରନ୍ତୁ ତେଣୁ କ୍ଷମତା ଦାବି ବ୍ୟାଖ୍ୟାଯୋଗ୍ୟ ରହିଥାଏ |
ଏକ ଉତ୍ପାଦନ ପରିସର ତୁଳନା କରନ୍ତୁ |
ଆମେ ବିନ୍ୟାସକୁ ସର୍ଟଲିଷ୍ଟ କରିବୁ ଯାହା ଗ୍ରହଣୀୟ ଉତ୍ପାଦ ସହିତ ଆବଶ୍ୟକ ପରିସର ପ୍ରଦର୍ଶନ କରିପାରିବ, ତା’ପରେ ଏହାର ମୂଲ୍ୟ ତୁଳନା କର | ଏକ ନିରାପତ୍ତା ସୁରକ୍ଷା ଶତକଡା ଯୋଡନ୍ତୁ ନାହିଁ ଏବଂ ମନୋନୀତ ଯନ୍ତ୍ରକୁ କଲ୍ କରନ୍ତୁ | ଯେକ Any ଣସି ସଂରକ୍ଷଣ କ୍ଷମତା ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ଭବିଷ୍ୟତ ଉତ୍ପାଦ, କର୍ତ୍ତବ୍ୟ କିମ୍ବା ଅପରେଟିଂ ଆବଶ୍ୟକତା ସହିତ ଅନୁରୂପ ହେବା ଉଚିତ ଯାହା ଯୋଗାଣକାରୀ ସମୀକ୍ଷା କରିଛନ୍ତି |
ଶକ୍ତି, ପରିଧାନ ଏବଂ ସମୁଦାୟ ଅପରେଟିଂ ମୂଲ୍ୟ ତୁଳନା କରନ୍ତୁ |
ମୋଟର ମୂଲ୍ୟାୟନ ହେଉଛି ଏକ କ୍ଷମତା ନିର୍ଦ୍ଦିଷ୍ଟକରଣ, ମାପାଯାଇଥିବା ଶକ୍ତି ବିଲ୍ ନୁହେଁ | ଏକ ଉପଯୋଗୀ ଟ୍ୱିନ୍ ସ୍କ୍ରୁ ଏକ୍ସଟ୍ରୁଡର୍ ଶକ୍ତି ବ୍ୟବହାର ତୁଳନା ତୁଳନାରେ, ମିଟର କ’ଣ ଅନ୍ତର୍ଭୂକ୍ତ କରେ ତାହା ବ୍ୟାଖ୍ୟା କରନ୍ତୁ: ଡ୍ରାଇଭ୍ ଏବଂ ହିଟର, ସଂପୂର୍ଣ୍ଣ ଏକ୍ସଟ୍ରୁଡର୍, କିମ୍ବା ପୁରା ଲାଇନ | ସେହି ସୀମାକୁ ଅପରିବର୍ତ୍ତିତ ରଖନ୍ତୁ ଏବଂ ଷ୍ଟାର୍ଟ ଅପ୍ ଏବଂ ପ୍ରତ୍ୟାଖ୍ୟାନ ଉତ୍ପାଦନ ଅନ୍ତର୍ଭୂକ୍ତ ହୋଇଛି କି ନାହିଁ ଦର୍ଶାନ୍ତୁ |
ଗ୍ରହଣୀୟ ଉତ୍ପାଦ ଦ୍ୱାରା ଶକ୍ତି ଭାଗ କରନ୍ତୁ |
ନିର୍ଦ୍ଦିଷ୍ଟ ଶକ୍ତି (kWh / kg ଗ୍ରହଣୀୟ) = ବ୍ୟବଧାନରେ ମାପାଯାଇଥିବା ଶକ୍ତି that ସେହି ବ୍ୟବଧାନରେ ଉତ୍ପାଦିତ ସାମଗ୍ରୀକୁ ଗ୍ରହଣ କଲା |
ନିମ୍ନଲିଖିତ ଏକ ଘଣ୍ଟାର ଉଦାହରଣ ହେଉଛି କପଟେଟିକାଲ୍ | ଉଭୟ ପ୍ରାର୍ଥୀ ସମାନ ଉତ୍ପାଦ ଗ୍ରହଣ ମାନଦଣ୍ଡ ଏବଂ ଶକ୍ତି-ମିଟର ସୀମା ବ୍ୟବହାର କରନ୍ତି | ଏହା ଦର୍ଶାଏ ଯେ ସମୁଦାୟ ଥ୍ରୋପପୁଟ୍ ଏବଂ ଗ୍ରହଣୀୟ-ଆଉଟପୁଟ୍ ଦକ୍ଷତା ବିଭିନ୍ନ ସିଦ୍ଧାନ୍ତକୁ ନେଇପାରେ |
| ଏକ ଘଣ୍ଟା ଯୋଜନା ଉଦାହରଣ | | ପ୍ରାର୍ଥୀ ଏ | ପ୍ରାର୍ଥୀ ବି |
|---|---|---|
| ନିର୍ଦ୍ଦିଷ୍ଟ ସୀମା ମଧ୍ୟରେ ଶକ୍ତି | | 100 kWh | 120 kWh |
| ମୋଟ ଉତ୍ପାଦ ମାସ | | 500 କିଲୋଗ୍ରାମ | | 600 କିଲୋଗ୍ରାମ | |
| ଉତ୍ପାଦ ସାମଗ୍ରୀ ଗ୍ରହଣ | 480 କି.ଗ୍ରା | 540 କିଲୋଗ୍ରାମ | |
| ମୋଟ କିଲୋଗ୍ରାମ ପ୍ରତି ଶକ୍ତି | | 0.200 kWh / kg | 0.200 kWh / kg |
| ଗ୍ରହଣ କରାଯାଇଥିବା କିଲୋଗ୍ରାମ ପ୍ରତି ଶକ୍ତି | | 0.208 kWh / kg | 0.222 kWh / kg |
ବି ବ୍ୟବଧାନରେ ଅଧିକ ଗ୍ରହଣୀୟ ପଦାର୍ଥ ବିତରଣ କରେ; ଏକ ଗ୍ରହଣୀୟ କିଲୋଗ୍ରାମ ପ୍ରତି କମ୍ ଶକ୍ତି ବ୍ୟବହାର କରେ | ତାହା ହେଉଛି ଏକ କ୍ରୟ ବାଣିଜ୍ୟ ବନ୍ଦ, ଜ୍ୟାମିତି ଜିତିବାର ପ୍ରମାଣ ନୁହେଁ | ଆବଶ୍ୟକ ଉତ୍ପାଦନ ହାରକୁ ଦର୍ଶାନ୍ତୁ ଏବଂ ଉତ୍ପାଦନ ସୂଚୀ ସହିତ ସମ୍ପୃକ୍ତ ଅପରେଟିଂ ପଏଣ୍ଟରେ ତୁଳନାକୁ ପୁନରାବୃତ୍ତି କରନ୍ତୁ |
ପୃଥକ ଭାବରେ ପୋଷାକ ସୁରକ୍ଷା ନିର୍ଦ୍ଦିଷ୍ଟ କରନ୍ତୁ |
ଆମରPVC ବୋର୍ଡ କୋନିକାଲ୍ ଉତ୍ପାଦ ପୃଷ୍ଠା |38CrMoAlA ଏବଂ ନାଇଟ୍ରାଇଡିଂ କିମ୍ବା ବିମେଟାଲିକ୍ ଚିକିତ୍ସା ବିକଳ୍ପଗୁଡ଼ିକର ତାଲିକା | ସେହି ପସନ୍ଦଗୁଡିକ ଏକ ସେବା-ଜୀବନ ଗୁଣକ ପ୍ରତିଷ୍ଠା କରେ ନାହିଁ | କେବଳ ଏକ ମିଶ୍ରିତ ଲେବଲ୍ ଦ୍ୱାରା ଚୟନ କରିବା ପରିବର୍ତ୍ତେ ଆମେ ପ୍ରକୃତ ସୂତ୍ର ଏବଂ ପରିଧାନ ଅବସ୍ଥାନ ବିରୁଦ୍ଧରେ କାର୍ଯ୍ୟ ପୃଷ୍ଠ, ବସ୍ତୁ ପ୍ରଣାଳୀ ଏବଂ ଯାଞ୍ଚ ଆବଶ୍ୟକତା ନିର୍ଦ୍ଦିଷ୍ଟ କରିବୁ |
ପ୍ରତ୍ୟାଖ୍ୟାନ ତୁଳନାରେ ପ୍ରତ୍ୟାଖ୍ୟାନ ସାମଗ୍ରୀ, ପରିବର୍ତ୍ତନ ସମୟ, ଯୋଜନାବଦ୍ଧ ରକ୍ଷଣାବେକ୍ଷଣ ଏବଂ ସ୍ଥାନାନ୍ତର ପରିସର ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ | ସେହି ଇନପୁଟ୍ ପାଇଁ ପ୍ରକୃତ ଅପରେଟିଂ ରେକର୍ଡ କିମ୍ବା ସ୍ପଷ୍ଟ ଭାବରେ ଚିହ୍ନଟ ହୋଇଥିବା ଆକଳନ ବ୍ୟବହାର କରନ୍ତୁ | ଏକ କମ୍ କ୍ରୟ ମୂଲ୍ୟ ଉତ୍ତର ଦିଏ ନାହିଁ ଯେ ପ୍ରସ୍ତାବିତ ବିଧାନସଭା ଉତ୍ପାଦନ ପରିସରକୁ ପୂରଣ କରେ କିମ୍ବା ସ୍ଥାପିତ ଉପକରଣକୁ ଫିଟ୍ କରେ |
ତୁମର PVC ପ୍ରୟୋଗ ପାଇଁ ଏକ ଯୁଗଳ ସ୍କ୍ରୁ ଏକ୍ସଟ୍ରୁଡର୍ କିପରି ବାଛିବେ |
ଆମର ସୁପାରିଶ ହେଉଛି ସର୍ଟଲିଷ୍ଟରେ ଉଭୟ ଜ୍ୟାମିତିକୁ ବଜାୟ ରଖିବା ଯେତେବେଳେ ପ୍ରକ୍ରିୟା କିମ୍ବା ଯାନ୍ତ୍ରିକ ପ୍ରମାଣ ଦ୍ୱାରା ଏପର୍ଯ୍ୟନ୍ତ ଏଡ଼ାଇ ଦିଆଯାଇ ନାହିଁ | ତା’ପରେ ପ୍ରକୃତ ପ୍ରୟୋଗ ବ୍ୟବହାର କରି ଅନୁପଯୁକ୍ତ ବିନ୍ୟାସଗୁଡିକ ଅପସାରଣ କରନ୍ତୁ | "ପାଇପ୍," "ପ୍ରୋଫାଇଲ୍" ଏବଂ "ବୋର୍ଡ" ଉତ୍ପାଦ ପରିବାରକୁ ଚିହ୍ନଟ କରେ, ଏକ୍ସଟ୍ରୁଜନ୍ ନିର୍ଦ୍ଦିଷ୍ଟତା ସମ୍ପୂର୍ଣ୍ଣ ନୁହେଁ |
ପିଭିସି ପାଇପ୍ ଏକ୍ସଟ୍ରୁଜନ୍ |
ଆମେ ଉଭୟ a ପ୍ରକାଶ କରୁ |ପିଭିସି ପାଇପ୍ କନିକାଲ୍ ସ୍କ୍ରୁ ବ୍ୟାରେଲ୍ |ଏବଂ aପିଭିସି ପାଇପ୍ ସମାନ୍ତରାଳ ସ୍କ୍ରୁ ବ୍ୟାରେଲ୍ |। ବିନ୍ୟାସକରଣ ତୁଳନା କରିବାର ଏହା ଏକ କାରଣ, ପ୍ରତିଜ୍ଞା ନୁହେଁ ଯେ ପ୍ରତ୍ୟେକ ଆକାର ପ୍ରତ୍ୟେକ ପାଇପ୍ ପାଇଁ ଉପଯୁକ୍ତ | ଉତ୍ପାଦର ପରିମାଣ, ସୂତ୍ର, ଚାପ ଡ୍ୟୁଟି ଏବଂ ଆବଶ୍ୟକ ସ୍ଥିର ଆଉଟପୁଟ୍ ପଏଣ୍ଟରୁ ଆରମ୍ଭ କରନ୍ତୁ |
କନିକାଲ୍ ପାଇପ୍ ପୃଷ୍ଠାରେ 16 ରୁ 63 ମିଲିମିଟର, 50 ରୁ 110 ମିଲିମିଟର ଏବଂ 90 ରୁ 160 ମିଲିମିଟର ପ୍ରୟୋଗ ବ୍ୟାଣ୍ଡ ଅନ୍ତର୍ଭୁକ୍ତ | ସେହି ସଂଖ୍ୟାଗୁଡ଼ିକ ତାଲିକାଭୁକ୍ତ ପାଇପ୍ ପ୍ରୟୋଗଗୁଡ଼ିକୁ ବର୍ଣ୍ଣନା କରେ | ସେଗୁଡ଼ିକ ସ୍କ୍ରୁ ବ୍ୟାସ ନୁହେଁ ଏବଂ କନିକାଲ୍ ମେସିନ୍ ପାଇଁ ଏକ ସର୍ବଭାରତୀୟ ସର୍ବାଧିକ ପାଇପ୍ ଆକାର ପ୍ରତିଷ୍ଠା କରେ ନାହିଁ |
ପ୍ରୋଫାଇଲ୍ ଏବଂ ବୋର୍ଡ |
ଏକ ପ୍ରୋଫାଇଲ୍ ପାଇଁ, ବିଭାଗ ଚିତ୍ର, ମିଟର ପ୍ରତି ଓଜନ, କାଲିବ୍ରେସନ୍ ବ୍ୟବସ୍ଥା ଏବଂ ଡାଇମେନ୍ସନାଲ୍ ଗ୍ରହଣ ଆବଶ୍ୟକତା ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ | ଏକ ବୋର୍ଡ ପାଇଁ, ଏହା କଠିନ କିମ୍ୱା ଫୋମ୍ ହୋଇଛି କି ନାହିଁ ଚିହ୍ନଟ କରନ୍ତୁ ଏବଂ ଗ୍ରହଣୀୟ ଘନତା, ଘନତା ଯେଉଁଠାରେ ପ୍ରାସଙ୍ଗିକ, ଭୂପୃଷ୍ଠ ଏବଂ ଡାଇମେନ୍ସନାଲ୍ ଆବଶ୍ୟକତା ବ୍ୟାଖ୍ୟା କରନ୍ତୁ | ଉତ୍ପାଦ ନିର୍ମାଣରେ ପରିବର୍ତ୍ତନ ଏକ ନୂତନ ପ୍ରକ୍ରିୟା ସମୀକ୍ଷା ପାଇଁ ଯୋଗ୍ୟ ଅଟେ |
ଆମରPVC ଫୋମ୍-ବୋର୍ଡ ସ୍କ୍ରୁ ସ୍ପେସିଫିକେସନ୍ ଗାଇଡ୍ |ଅଧିକ ବିସ୍ତୃତ ଭାବରେ ରିପ୍ଲେସମେଣ୍ଟ ସଂକ୍ଷିପ୍ତ କଭର୍ କରେ | ଆମେ ସେହି ପ୍ରୟୋଗ-ନିର୍ଦ୍ଦିଷ୍ଟ ସମୀକ୍ଷାକୁ ଏକ ସାଧାରଣ ଜ୍ୟାମିତି ତୁଳନା ତୁଳନାରେ ପୃଥକ ରଖିବୁ | PVC- ଆଧାରିତ କାଠ କମ୍ପୋଜିଟ୍ ଗୁଡିକ ମଧ୍ୟ ସେମାନଙ୍କର ନିଜସ୍ୱ ସୂତ୍ର ସମୀକ୍ଷା ଆବଶ୍ୟକ କରନ୍ତି | କେବଳ PE- କିମ୍ବା PP- ଆଧାରିତ ଯ os ଗିକରୁ ଏକ ସିଦ୍ଧାନ୍ତ ସ୍ଥାନାନ୍ତର କରନ୍ତୁ ନାହିଁ କାରଣ ଉଭୟ ଉତ୍ପାଦକୁ WPC କୁହାଯାଏ |
ପସନ୍ଦକୁ କେବେ ଖୋଲିବେ |
ରେସିପି, ଫିଡ୍ ଫର୍ମ, ଗୁଣାତ୍ମକ ଲକ୍ଷ୍ୟ କିମ୍ବା ଉତ୍ପାଦ ସୂଚୀ ପରିବର୍ତ୍ତନ ହେଲେ ନିର୍ଦ୍ଦିଷ୍ଟକରଣକୁ ପୁନ isit ପରିଦର୍ଶନ କରନ୍ତୁ | ଏକ ଅପରିବର୍ତ୍ତିତ ବିଦ୍ୟମାନ ପ୍ରକ୍ରିୟା ପାଇଁ, ଏକ ମେସିନ୍ ରୂପାନ୍ତର ପ୍ରସ୍ତାବ ଦେବା ପୂର୍ବରୁ ଏକ ସଠିକ୍ ମେଳ ହୋଇଥିବା ପ୍ରତିସ୍ଥାପନର ମୂଲ୍ୟାଙ୍କନ କରାଯିବା ଉଚିତ | ଏକ ବିସ୍ତାରିତ ଉତ୍ପାଦନ କାର୍ଯ୍ୟ ପାଇଁ, ମେସିନ୍ ଯୋଗାଣକାରୀଙ୍କୁ କେବଳ ସ୍କ୍ରୁ ଜ୍ୟାମିତି ମାଧ୍ୟମରେ ପରିବର୍ତ୍ତନ ପ୍ରତିଜ୍ଞା କରିବା ପରିବର୍ତ୍ତେ ସମ୍ପୂର୍ଣ୍ଣ ଲାଇନକୁ ସମୀକ୍ଷା କରିବାକୁ କୁହନ୍ତୁ |
ଯଦି ଏକ ବିଦ୍ୟମାନ କୋନିକାଲ୍ ଲାଇନ୍ ପୂର୍ବରୁ ଆବଶ୍ୟକ ଗୁଣବତ୍ତା ଏବଂ ଆଉଟପୁଟ୍ ପରିସରକୁ ଆଚ୍ଛାଦନ କରେ, ତେବେ ଆମେ ପ୍ରଥମେ ଏକ ମେଳକ କୋନିକାଲ୍ ରିପ୍ଲେସମେଣ୍ଟକୁ ମୂଲ୍ୟାଙ୍କନ କରିବୁ, ଏକ ସ୍ୱୟଂଚାଳିତ ଅପଗ୍ରେଡ୍ ଭାବରେ ସମାନ୍ତରାଳ ରୂପାନ୍ତର ବିକ୍ରୟ କରିବୁ ନାହିଁ | ସମାନ ଯୁକ୍ତି ଏକ ସନ୍ତୋଷଜନକ ସମାନ୍ତରାଳ ରେଖା ପାଇଁ ପ୍ରଯୁଜ୍ୟ | ଏକ ନୂତନ ଉତ୍ପାଦନ କର୍ତ୍ତବ୍ୟ ପାଇଁ, ପ୍ରଦର୍ଶିତ ପ୍ରୟୋଗ ଫିଟ୍ ସହିତ ବିନ୍ୟାସ ଚୟନ କରନ୍ତୁ | ଅଧିକ କ୍ରୟ ମୂଲ୍ୟ କିମ୍ବା ଏକ ବୃହତ ନାମକରଣ ବ୍ୟାସ ସେହି ପ୍ରଦର୍ଶନ ନୁହେଁ |
ଆପଣ ବିଦ୍ୟମାନ ସ୍କ୍ରୁ ଏବଂ ବ୍ୟାରେଲ୍ ବଦଳାଇ ପାରିବେ କି?
ଏକ କୋନିକାଲ୍ ଟ୍ୱିନ୍ ସ୍କ୍ରୁ ବ୍ୟାରେଲ୍ ଏବଂ ସମାନ୍ତରାଳ ଟ୍ୱିନ୍ ସ୍କ୍ରୁ ବ୍ୟାରେଲ୍ ଅଦଳବଦଳ ସଭା ନୁହେଁ | ରୂପାନ୍ତର ବିଷୟରେ ଆଲୋଚନା କରିବା ପୂର୍ବରୁ, ଏକ ସମ୍ପୂର୍ଣ୍ଣ ମେସିନ୍ ସମୀକ୍ଷା ପ୍ରାପ୍ତ କରନ୍ତୁ | ଗିଅରବକ୍ସ ଆଉଟପୁଟ୍ ବ୍ୟବସ୍ଥା, ଶାଫ୍ଟ ସଂଯୋଗ, ବ୍ୟାରେଲ୍ ମାଉଣ୍ଟିଂ ଏବଂ ପ୍ରୋସେସିଂ-ୟୁନିଟ୍ ଲେଆଉଟ୍ ଫିଡ୍, ଭେଣ୍ଟିଂ, ଗରମ ଏବଂ କୁଲିଂ ଇଣ୍ଟରଫେସ୍ ସହିତ ସେହି ସମୀକ୍ଷାରେ ଅନ୍ତର୍ଭୁକ୍ତ |
ମୁଁ ଏକ ଭିନ୍ନ ସ୍କ୍ରୁ ଜ୍ୟାମିତିକୁ ସୁପାରିଶ କରିବା ପୂର୍ବରୁ |
ଯେତେବେଳେ ମୁଁ ଏକ PVC ଏକ୍ସଟ୍ରୁଜନ୍ ସମସ୍ୟା ସମୀକ୍ଷା କରେ, ମୋର ପ୍ରଥମ ପ୍ରଶ୍ନ ହେଉଛି ଆମେ ମୂଳ ପ୍ରକ୍ରିୟାକୁ ପୁନ oring ସ୍ଥାପନ କରୁଛୁ କିମ୍ବା ମେସିନ୍କୁ ଏକ ଭିନ୍ନ କାମ କରିବାକୁ କହୁଛୁ କି? ପିନ୍ଧାଯାଇଥିବା ଉପାଦାନଗୁଡ଼ିକୁ ବଦଳାଇବା ଏବଂ ଉତ୍ପାଦନ କ୍ଷମତା ବୃଦ୍ଧି କରିବା ପାଇଁ ବିଭିନ୍ନ ପ୍ରମାଣ ଆବଶ୍ୟକ | ଲାଇନ୍ ଅସ୍ଥିର ହୋଇଥିବାରୁ ମୁଁ କନିକାଲ୍ ଏବଂ ସମାନ୍ତରାଳ ସ୍କ୍ରୁ ମଧ୍ୟରେ ସୁଇଚ୍ କରିବାକୁ ସୁପାରିଶ କରିବି ନାହିଁ |
ଯଦି ଆଉଟପୁଟ୍ ପରିବର୍ତ୍ତନ ହୁଏ, ମୁଁ ସୂତ୍ର ସଂଶୋଧନ, ଫିଡିଂ ଅବସ୍ଥା, ଅପରେଟିଂ ରେକର୍ଡ ଏବଂ ସମାପ୍ତ-ଉତ୍ପାଦ ଯାଞ୍ଚ ଫଳାଫଳକୁ ଅନୁରୋଧ କରି ଆରମ୍ଭ କରେ | ମୁଁ ସମାନ ସମୟ ମଧ୍ୟରେ ରେକର୍ଡ ହୋଇଥିବା ଚାପ, ତାପମାତ୍ରା, ସ୍କ୍ରୁ ସ୍ପିଡ୍ ଏବଂ ଗ୍ରହଣୀୟ ଆଉଟପୁଟ୍ ଚାହୁଁଛି | ଗତକାଲିର ଶିଖର ଫଳାଫଳକୁ ଆଜିର ହାରାହାରି ସହିତ ତୁଳନା କରିବା ଦ୍ୱାରା ସାମଗ୍ରୀ କିମ୍ବା ଉତ୍ପାଦ ବଦଳିଛି କି ନାହିଁ ମୋତେ କମ୍ କହିଥାଏ |
ପରବର୍ତ୍ତୀ ସମୟରେ, ମୁଁ ଯାନ୍ତ୍ରିକ ସଂରଚନାକୁ ସମୀକ୍ଷା କରେ | ଚିତ୍ରାଙ୍କନ ପ୍ୟାକେଜ୍ ଘୂର୍ଣ୍ଣନ ଦିଗ, ସ୍କ୍ରୁ ଜ୍ୟାମିତି, କେନ୍ଦ୍ର ଦୂରତା, ଡ୍ରାଇଭ୍ ସଂଯୋଗ ଏବଂ ବ୍ୟାରେଲ୍ ଇଣ୍ଟରଫେସ୍ ଚିହ୍ନଟ କରିବା ଉଚିତ | ଏକ ରିପ୍ଲେସମେଣ୍ଟ ଆସେମ୍ବଲି ପାଇଁ, ମୋର ଉଭୟ ସ୍କ୍ରୁ ଏବଂ ଉଭୟ ବ୍ୟାରେଲ୍ ବୋରରେ ନାମିତ ପଦବୀରେ ବନ୍ଧା ହୋଇଥିବା ମାପ ଆବଶ୍ୟକ | ଏକ ମଡେଲ୍ ନମ୍ବର ହେଉଛି ଏକ ପ୍ରାରମ୍ଭିକ ସନ୍ଦର୍ଭ, ଉତ୍ପାଦନ ପାଇଁ ଅନୁମତି ନୁହେଁ |
ମୁଁ ତାପରେ ସମ୍ଭାବ୍ୟ କାର୍ଯ୍ୟଗୁଡ଼ିକୁ ଅଲଗା କରେ | ଏକ ଫିଡିଂ ସମସ୍ୟା ଏକ ଫିଡିଂ ଅନୁସନ୍ଧାନ ଆବଶ୍ୟକ କରେ | ସନ୍ଦେହଜନକ ପୋଷାକ ଏକ ମେଳ ଯାଞ୍ଚ ରିପୋର୍ଟ ଆବଶ୍ୟକ କରେ | ଏକ ପରିବର୍ତ୍ତିତ ସୂତ୍ର ଏକ ପ୍ରକ୍ରିୟା ସମୀକ୍ଷା ଆବଶ୍ୟକ କରେ | ଯଦି ଟାର୍ଗେଟ୍ ଆଉଟପୁଟ୍ ବ has ିଛି, ମୁଁ ଏକ ବୃହତ ପ୍ରକ୍ରିୟାକରଣ ୟୁନିଟ୍ ସୁପାରିଶ କରିବା ପୂର୍ବରୁ କୁଲିଂ, ହଲ୍-ଅଫ୍ ଏବଂ କଟିଙ୍ଗ ଉପକରଣ ନିଶ୍ଚିତ ଭାବରେ ଆଲୋଚନାରେ ପ୍ରବେଶ କରିବ |
ଏକ ଅର୍ଡର ଅଗ୍ରଗତି କରିବା ପୂର୍ବରୁ, ମୁଁ ଦୁଇଟି ଗ୍ରହଣ ପର୍ଯ୍ୟାୟରେ ସହମତ ହେବି: ଯାନ୍ତ୍ରିକ ଫିଟ୍ ଏବଂ ଉତ୍ପାଦନ କାର୍ଯ୍ୟଦକ୍ଷତା | ବିଧାନସଭା ମେସିନ୍ ସହିତ ମେଳ ଖାଉଛି କି ନାହିଁ ପ୍ରଥମ ଯାଞ୍ଚ କରେ; ଦ୍ check ିତୀୟ ଯାଞ୍ଚ କରେ ଯେ ରାଜି ହୋଇଥିବା ପଦାର୍ଥ ନିର୍ଦ୍ଦିଷ୍ଟ ସର୍ତ୍ତରେ ଗ୍ରହଣୀୟ ଉତ୍ପାଦ ଉତ୍ପାଦନ କରେ କି ନାହିଁ | ସେହି ନିଷ୍ପତ୍ତିଗୁଡ଼ିକୁ ଅଲଗା ରଖିବା କ୍ରେତାଙ୍କୁ ମୂଳ ସମସ୍ୟାରୁ ଏକ ପ୍ରତିରକ୍ଷା ଯୋଗ୍ୟ ବଦଳ ସ୍ପେସିଫିକେସନ୍ ପର୍ଯ୍ୟନ୍ତ ଏକ ସ୍ୱଚ୍ଛ ମାର୍ଗ ଦେଇଥାଏ |
ଆଡଜଷ୍ଟମେଣ୍ଟକୁ ଏକ ସର୍ବଭାରତୀୟ ପୋଷାକ ମରାମତି ଭାବରେ ଗ୍ରହଣ କରନ୍ତୁ ନାହିଁ |
ଯେକ Any ଣସି ଅକ୍ଷୀୟ ସମନ୍ୱୟ ନିଶ୍ଚିତ ଭାବରେ ମେସିନ୍ ଉତ୍ପାଦକଙ୍କ ଅନୁମୋଦିତ ପଦ୍ଧତି ଏବଂ ସୀମା ଅନୁସରଣ କରିବ | ଆଉଟପୁଟ୍ ପୁନରୁଦ୍ଧାର ନହେବା ପର୍ଯ୍ୟନ୍ତ କେବଳ ଏକ କୋନିକାଲ୍ ସେଟ୍ ଘୁଞ୍ଚାନ୍ତୁ ନାହିଁ | ଯାଞ୍ଚ ଏବଂ ସ୍କ୍ରୁ ଅପସାରଣ ପାଇଁ, ଯୋଗ୍ୟ କର୍ମଚାରୀଙ୍କ ସହିତ ପ୍ଲାଣ୍ଟର ଅନୁମୋଦିତ ବିଚ୍ଛିନ୍ନତା, ଥଣ୍ଡା ଏବଂ ଉଠାଇବା ପ୍ରଣାଳୀ ବ୍ୟବହାର କରନ୍ତୁ | ଆମରସମାନ୍ତରାଳ ଟ୍ୱିନ୍-ସ୍କ୍ରୁ କ୍ଲିୟରାନ୍ସ ଏବଂ ପୋଷାକ ଗାଇଡ୍ |ଏକ ମେଳ ହୋଇଥିବା ମାପ ରେକର୍ଡକୁ କିପରି ସଂଗଠିତ କରାଯିବ ତାହା ବ୍ୟାଖ୍ୟା କରେ |
ଆପଣ ଏକ RFQ ଏବଂ ଉତ୍ପାଦନ ପରୀକ୍ଷା ପାଇଁ କ’ଣ ପଠାଇବା ଉଚିତ୍?
କାହିଁକି ମୁଁ କେବଳ କାଟାଲଗ୍ ନମ୍ବରରୁ ଏକ ସ୍ଥାନାନ୍ତର ଅନୁମୋଦନ କରିବି ନାହିଁ |
ଯେତେବେଳେ ମୁଁ ନାନହାଇଆର ପ୍ରକାଶିତ କୋନିକାଲ୍ ଏବଂ ସମାନ୍ତରାଳ ସ୍କ୍ରୁ-ବ୍ୟାରେଲ୍ ବିକଳ୍ପଗୁଡ଼ିକ ତୁଳନା କରେ, ମୁଁ ପ୍ରଥମେ ସ୍ପେସିଫିକେସନ୍ ଫର୍ମାଟ୍ ଅଲଗା କରେ | କୋନିକାଲ୍ ରେ range ୍ଜରେ diameter65 / Φ132 ଏବଂ Φ80 / Φ156 ଭଳି ବ୍ୟାସ ଯୋଡି ଅନ୍ତର୍ଭୁକ୍ତ | ଏହି କାଟାଲଗ୍ ଏଣ୍ଟ୍ରିଗୁଡିକ ପ୍ରାର୍ଥୀ ବିନ୍ୟାସକରଣ ଚିହ୍ନଟ କରେ | ସେମାନେ ଅନ୍ୟ ଏକ ସଭା ସହିତ ସମାନ ଆଉଟପୁଟ୍ କିମ୍ବା ଅଦଳବଦଳ ପ୍ରତିଷ୍ଠା କରନ୍ତି ନାହିଁ |ନାନହାଇୟା କୋନିକାଲ୍ ନିର୍ଦ୍ଦିଷ୍ଟତା |
PVC ପାଇପ୍ ସମାନ୍ତରାଳ ସ୍କ୍ରୁ-ବ୍ୟାରେଲ୍ ପୃଷ୍ଠା ବ୍ୟାସାର୍ଦ୍ଧ Φ45 ରୁ Φ150 ମିଲିମିଟର ଏବଂ L / D ଅନୁପାତ 32 ରୁ 38 ପ୍ରକାଶ କରିଥାଏ, କଷ୍ଟମାଇଜେସନ୍ ଉପଲବ୍ଧ | ସେହି ଆକଳନଗୁଡିକ ସେହି ଉତ୍ପାଦ ଅଫର୍ ବର୍ଣ୍ଣନା କରେ, ପ୍ରତ୍ୟେକ ସମାନ୍ତରାଳ ଟ୍ୱିନ୍-ସ୍କ୍ରୁ ଏକ୍ସଟ୍ରୁଡର୍ ନୁହେଁ |ନାନହାଇୟା PVC ପାଇପ୍ ସମାନ୍ତରାଳ ନିର୍ଦ୍ଦିଷ୍ଟତା |
ଏକ 65 ମିଲିମିଟର ସମାନ୍ତରାଳ ସଂରଚନା ତେଣୁ 65/132 କୋନିକାଲ୍ ଆସେମ୍ବଲି ପାଇଁ ଏକ ବଦଳ ଭାବରେ ଗ୍ରହଣ କରାଯାଇପାରିବ ନାହିଁ କାରଣ ଉଭୟ ବର୍ଣ୍ଣନାରେ "65." ଥାଏ | କିମ୍ବା ମୁଁ ଦ୍ୱିତୀୟ କୋଣାର୍କ ବ୍ୟାସକୁ L / D ଅନୁପାତ କିମ୍ବା ଏକ ସମାପ୍ତ ପାଇପ୍ ବ୍ୟାସ ଭାବରେ ବ୍ୟାଖ୍ୟା କରିବି ନାହିଁ |
ଏହି ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ସମୀକ୍ଷାରୁ ମୋର ସିଦ୍ଧାନ୍ତ ହେଉଛି ଯେ କାଟାଲଗ୍ ସର୍ଟଲିଷ୍ଟ ଉତ୍ପାଦଗୁଡିକୁ ସାହାଯ୍ୟ କରିପାରିବ, କିନ୍ତୁ ଏହା ଏକ ରୂପାନ୍ତରକୁ ଅନୁମୋଦନ କରିପାରିବ ନାହିଁ | ଏକ ସଭାକୁ ସୁପାରିଶ କରିବା ପୂର୍ବରୁ, ମୁଁ ମେସିନ୍ ବିନ୍ୟାସକରଣ, ଇଣ୍ଟରଫେସ୍ ଚିତ୍ର, ସୂତ୍ର ଏବଂ ଉତ୍ପାଦନ ଲକ୍ଷ୍ୟ ଆବଶ୍ୟକ କରେ | ମୁଁ ତାପରେ ପ୍ରକ୍ରିୟା କାର୍ଯ୍ୟଦକ୍ଷତା ଠାରୁ ଡାଇମେନ୍ସନାଲ୍ ସୁସଙ୍ଗତତାକୁ ପୃଥକ କରିବି ଯାହା ଏପର୍ଯ୍ୟନ୍ତ ଯାଞ୍ଚ ଆବଶ୍ୟକ କରେ |
ଏହା କ୍ରେତାଙ୍କୁ ତୁଳନା ତୁଳନାରେ ଏକ ଠୋସ୍ ଫଳାଫଳ ଦେଇଥାଏ: ଏକ ଅସମର୍ଥିତ ପ୍ରତିଜ୍ଞା ଅପେକ୍ଷା ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ଚିତ୍ରାଙ୍କନ-ସମୀକ୍ଷା ଏବଂ ପରୀକ୍ଷଣ ପରିସର, ସ୍କ୍ରୁ ଜ୍ୟାମିତିକୁ ପରିବର୍ତ୍ତନ କରିବା ଦ୍ୱାରା ଉତ୍ପାଦନ ବୃଦ୍ଧି ହେବ କିମ୍ବା ଶକ୍ତି ବ୍ୟବହାର ହ୍ରାସ ହେବ |
ଏକ ତୁଳନାତ୍ମକ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ପ୍ରସ୍ତୁତ ଏବଂ ବ valid ଧ କର |
-
ଉତ୍ପାଦ ଏବଂ ସୂତ୍ରକୁ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ |
ଉତ୍ପାଦ ଚିତ୍ରାଙ୍କନ, ରେସିପି ସଂଶୋଧନ, ଫିଡ୍ ଫର୍ମ ଏବଂ ପ୍ରଯୁଜ୍ୟ ଗୁଣବତ୍ତା ଆବଶ୍ୟକତା ଚିହ୍ନଟ କର | ଏହାର ୟୁନିଟ୍ ସହିତ ଫିଲର୍ ଲୋଡିଂ ରେକର୍ଡ କରନ୍ତୁ ଏବଂ ଉଦ୍ଦିଷ୍ଟ ଉତ୍ପାଦ ପରିସର ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ |
-
ରେଖା ପ୍ରତିବନ୍ଧକ ନିଶ୍ଚିତ କରନ୍ତୁ |
ଆବଶ୍ୟକ ସ୍ accepted ୀକୃତ ଆଉଟପୁଟ୍ ପଏଣ୍ଟଗୁଡିକ ଦର୍ଶାନ୍ତୁ ଏବଂ ଫିଡିଂ, ଡ୍ରାଇଭ୍, ଟୁଲିଂ, କୁଲିଂ, ହଲ୍ ଅଫ୍ ଏବଂ କଟିଙ୍ଗ ଅବସ୍ଥା ଚିହ୍ନଟ କରନ୍ତୁ ଯାହା ସେମାନଙ୍କୁ ସମର୍ଥନ କରିବା ଜରୁରୀ |
-
ମେସିନ୍ ଏବଂ ଚିତ୍ରଗୁଡ଼ିକ ଯାଞ୍ଚ କରନ୍ତୁ |
ମେସିନ୍ ପରିଚୟ, ଘୂର୍ଣ୍ଣନ ବ୍ୟବସ୍ଥା, ସ୍କ୍ରୁ ଏବଂ ବ୍ୟାରେଲ୍ ଚିତ୍ର, ଡ୍ରାଇଭ୍ କନେକ୍ସନ୍, ମାଉଣ୍ଟିଂ ଇଣ୍ଟରଫେସ୍ ଏବଂ ବଦଳ ଅଂଶ ପାଇଁ ପୋଜିସନ୍ ପରିଧାନ ମାପ ଯୋଗାନ୍ତୁ |
-
ପ୍ରତ୍ୟେକ ପ୍ରାର୍ଥୀ ସଂରଚନାକୁ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ |
ଜ୍ୟାମିତି, ସାମଗ୍ରୀ, କାର୍ଯ୍ୟ ପୃଷ୍ଠ, ପ୍ରାସଙ୍ଗିକ ସହାୟକକାରୀ ଏବଂ କୋଟେସନ୍ ବହିଷ୍କାର ଚିହ୍ନଟ କରିବାକୁ ଯୋଗାଣକାରୀଙ୍କୁ କୁହନ୍ତୁ | ଯେକ complete ଣସି ସଂପୂର୍ଣ୍ଣ ମେସିନ୍ ପରିବର୍ତ୍ତନରୁ ଉପାଦାନ ପରିସରକୁ ପୃଥକ କରନ୍ତୁ |
-
ପରୀକ୍ଷା ସର୍ତ୍ତ ଏବଂ ରେକର୍ଡଗୁଡିକ ଉପରେ ସହମତ |
ସାମଗ୍ରୀ, ଉତ୍ପାଦ, ନମୁନା ଅବଧି ଏବଂ ଶକ୍ତି ସୀମା ସ୍ଥିର କରନ୍ତୁ | ନାମିତ ଅବସ୍ଥାନରେ ଗତି, ଚାପ ଏବଂ ତାପମାତ୍ରା ରେକର୍ଡ କରନ୍ତୁ, ମୋଟ ଏବଂ ଗ୍ରହଣୀୟ ଆଉଟପୁଟ୍, ପ୍ରତ୍ୟାଖ୍ୟାନ, ଭେଣ୍ଟ ଅବସ୍ଥା ଏବଂ ଉତ୍ପାଦ-ପରୀକ୍ଷା ଫଳାଫଳ |
-
ଯାନ୍ତ୍ରିକ ଫିଟ୍ ଏବଂ ଉତ୍ପାଦନକୁ ପୃଥକ ଭାବରେ ଗ୍ରହଣ କରନ୍ତୁ |
ଅନୁମୋଦିତ ଚିତ୍ରାଙ୍କନ ବିରୁଦ୍ଧରେ ଯୋଗାଇ ଦିଆଯାଇଥିବା ବିଧାନସଭା ଯାଞ୍ଚ କରନ୍ତୁ, ତାପରେ ସହମତ ଗୁଣବତ୍ତା ଏବଂ ଆଉଟପୁଟ୍ ମାନଦଣ୍ଡ ବିରୁଦ୍ଧରେ ଉତ୍ପାଦନକୁ ମୂଲ୍ୟାଙ୍କନ କରନ୍ତୁ | ପରୀକ୍ଷିତ ବିନ୍ୟାସ ସହିତ ଦୁଇଟି ଗ୍ରହଣୀୟ ରେକର୍ଡ ରଖନ୍ତୁ |
ନାନହାଇୟାଙ୍କୁ ଏକ PVC ସ୍କ୍ରୁ ଏବଂ ବ୍ୟାରେଲ୍ ସଂକ୍ଷିପ୍ତ ପଠାନ୍ତୁ |
କୋନିକାଲ୍ କିମ୍ବା ସମାନ୍ତରାଳ ଉପାଦାନଗୁଡ଼ିକ ପାଇଁ, ମେସିନ୍ ସୂଚନା, ସୂତ୍ର, ଉତ୍ପାଦ ଚିତ୍ର ଏବଂ ସାମ୍ପ୍ରତିକ ଉତ୍ପାଦନ ରେକର୍ଡ ପଠାନ୍ତୁ | ଏକ ବିଦ୍ୟମାନ ପ୍ରକ୍ରିୟାକୁ ପୁନ restore ସ୍ଥାପନ କରିବାକୁ କିମ୍ବା ପରିବର୍ତ୍ତିତ କର୍ତ୍ତବ୍ୟର ମୂଲ୍ୟାଙ୍କନ କରିବାକୁ ପଡିବ କି ନାହିଁ ତାହା ଦର୍ଶାନ୍ତୁ, ତେଣୁ ଉପାଦାନ ପ୍ରସ୍ତାବ ସଠିକ୍ କାର୍ଯ୍ୟକୁ ସମ୍ବୋଧିତ କରେ |
ଜୁଶାନ୍ ନାନହାଇୟା ପ୍ଲାଷ୍ଟିକ୍ ମେସିନାରୀ କୋ।, ଲି।
ଇମେଲ୍:info@nhyscrew.com
ସ୍ଥାନ: ଡିଙ୍ଗାଇ ଜିଲ୍ଲା, ଜୁଶାନ୍, ଜେଜିଆଙ୍ଗ, ଚୀନ୍ |
ବାରମ୍ବାର ପଚରାଯାଉଥିବା ପ୍ରଶ୍ନ |
ସମାନ୍ତରାଳ ଯାଆଁଳା ସ୍କ୍ରୁ ଏକ୍ସଟ୍ରୁଡର୍ ସବୁବେଳେ ସହ-ଘୂର୍ଣ୍ଣନ କରନ୍ତି କି?
ନା। ସମାନ୍ତରାଳ ସ୍କ୍ରୁ-ଅକ୍ଷ ଜ୍ୟାମିତିକୁ ବର୍ଣ୍ଣନା କରୁଥିବାବେଳେ ସହ-ଘୂର୍ଣ୍ଣନ ଏବଂ କାଉଣ୍ଟର-ଘୂର୍ଣ୍ଣନ ଗତି ବର୍ଣ୍ଣନା କରେ | ଯନ୍ତ୍ରପାତି ତୁଳନା କରିବା ସମୟରେ ଉଭୟ କ୍ଷେତ୍ର ନିର୍ଦ୍ଦିଷ୍ଟ କରନ୍ତୁ | ଏହି PVC ଚୟନ କାର୍ଯ୍ୟ ପାଇଁ, ଅନ୍ୟ ପ୍ରକାରର ଟ୍ୱିନ୍-ସ୍କ୍ରୁ ମେସିନରୁ କ୍ଷମତା, ମିଶ୍ରଣ କିମ୍ବା ଶକ୍ତି ଦାବି ବ୍ୟବହାର କରିବା ପୂର୍ବରୁ ସମ୍ପୃକ୍ତ ସଂରଚନା ଏବଂ ପ୍ରତ୍ୟକ୍ଷ-ଏକ୍ସଟ୍ରୁଜନ୍ ଡ୍ୟୁଟି ପ୍ରତିଷ୍ଠିତ ହେବା ଆବଶ୍ୟକ |
PVC ପାଇଁ ଏକ କନିକାଲ୍ ଟ୍ୱିନ୍ ସ୍କ୍ରୁ ଏକ୍ସଟ୍ରୁଡର୍ ସବୁବେଳେ ଭଲ କି?
ନା। ଏକ PVC ସୂତ୍ର ଏବଂ ଉତ୍ପାଦର ଆବଶ୍ୟକତା ନିଜେ ଏକ ଜ୍ୟାମିତିକୁ ଚୟନ କରନ୍ତି ନାହିଁ | ରାଜି ହୋଇଥିବା ଖାଇବା, ଗୁଣବତ୍ତା ଏବଂ ଉତ୍ପାଦନ ପରିସ୍ଥିତିରେ ପ୍ରସ୍ତାବିତ କୋନିକାଲ୍ ଏବଂ ସମାନ୍ତରାଳ ସଂରଚନାକୁ ତୁଳନା କରନ୍ତୁ | ଏକ ବଦଳ ପାଇଁ, ସ୍ଥାପିତ ମେସିନ୍ ଏବଂ ଅନୁମୋଦିତ ଇଣ୍ଟରଫେସ୍ ଏକ ପ୍ରକ୍ରିୟା ତୁଳନା ଏକ ଭିନ୍ନ ସ୍ଥାପତ୍ୟକୁ ଅନୁମୋଦନ କରିବା ପୂର୍ବରୁ ପସନ୍ଦକୁ ବାଧିତ କରିଥାଏ |
କେଉଁ ଡିଜାଇନ୍ କିଲୋଗ୍ରାମ ପ୍ରତି କମ୍ ଶକ୍ତି ବ୍ୟବହାର କରେ?
ଜ୍ୟାମିତି ଲେବଲ୍ ଏହାର ଉତ୍ତର ସ୍ଥାପିତ କରେ ନାହିଁ | ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ଉପକରଣ ସୀମା ବ୍ୟବହାର କରି ସମାନ ବ୍ୟବଧାନରେ ଶକ୍ତି ଏବଂ ଗ୍ରହଣୀୟ ଉତ୍ପାଦ ମାସ ମାପନ୍ତୁ | ଉତ୍ପାଦନ ସୂଚୀ ପାଇଁ ଆବଶ୍ୟକ ଅପରେଟିଂ ପଏଣ୍ଟ ତୁଳନା କରନ୍ତୁ | ଏକ ମେସିନ୍ ସେହି ସମୟରେ ଗ୍ରହଣୀୟ କିଲୋଗ୍ରାମ ପ୍ରତି ଅଧିକ kWh ବ୍ୟବହାର କରୁଥିବାବେଳେ ଅଧିକ ଗ୍ରହଣୀୟ କିଲୋଗ୍ରାମ / ଘଣ୍ଟା ବିତରଣ କରିପାରିବ |
ଏକ କୋନିକାଲ୍ ସ୍କ୍ରୁ ଏବଂ ବ୍ୟାରେଲ୍ ଏକ ସମାନ୍ତରାଳ ସେଟ୍ ବଦଳାଇ ପାରିବ କି?
ସେଗୁଡ଼ିକ ଅଦଳବଦଳ ସଭା ନୁହେଁ | ଏକ ରୂପାନ୍ତରଣରେ ମେସିନ୍ ସ୍ଥାପତ୍ୟ, ଗିଅରବକ୍ସ ଆଉଟପୁଟ୍, ଶାଫ୍ଟ ସଂଯୋଗ, ମାଉଣ୍ଟିଂ ଏବଂ ପ୍ରକ୍ରିୟା ଇଣ୍ଟରଫେସଗୁଡ଼ିକର ସମୀକ୍ଷା ଆବଶ୍ୟକ | ଏକ ସାଧାରଣ ବଦଳ କ୍ରମାଙ୍କ ପାଇଁ, ସ୍ଥାପିତ ମେସିନ୍ ପାଇଁ ଏକ ମେଳ ହୋଇଥିବା ଆସେମ୍ବଲି ନିର୍ଦ୍ଦିଷ୍ଟ କରନ୍ତୁ | ଏକ କାଟାଲଗ୍ ମଡେଲ୍ ନମ୍ବର କିମ୍ବା ଅଂଶୀଦାର ବ୍ୟାସ ମୂଲ୍ୟରୁ ରୂପାନ୍ତରକୁ ଅନୁମୋଦନ କରନ୍ତୁ ନାହିଁ |
65/132 ପରି ଏକ ମଡେଲ୍ ନମ୍ବର ଆପଣଙ୍କୁ କ’ଣ କହିଥାଏ?
ନାନହାଇୟା Φ65 / Φ132 କୁ ଏକ କୋନିକାଲ୍ ସ୍କ୍ରୁ ଏବଂ ବ୍ୟାରେଲ୍ ବ୍ୟାସ ଯୁଗଳ ଭାବରେ ତାଲିକାଭୁକ୍ତ କରେ | ଡାଇମେନ୍ସନ୍ ଅବସ୍ଥାନ ଏବଂ ଚିତ୍ରାଙ୍କନରେ ସମ୍ପୂର୍ଣ୍ଣ ଜ୍ୟାମିତିକୁ ନିଶ୍ଚିତ କରନ୍ତୁ | କେବଳ ନାମକରଣ ପ୍ରକ୍ରିୟାକରଣ ଦ length ର୍ଘ୍ୟ, ଘୂର୍ଣ୍ଣନ ଦିଗ, ଆଉଟପୁଟ୍, ପାଇପ୍ ଆକାର କିମ୍ବା ଅଦଳବଦଳ ପ୍ରତିଷ୍ଠା କରେ ନାହିଁ | ଦ୍ୱିତୀୟ ବ୍ୟାସ ଏକ ଡାଇମେନ୍ସଲେସ୍ L / D ଅନୁପାତ ନୁହେଁ |
ଉଭୟ ସଂରଚନାକୁ ତୁଳନା କରିବା ପାଇଁ କେଉଁ ସୂଚନା ଆବଶ୍ୟକ?
ସୂତ୍ର ସଂଶୋଧନ, ଫିଡ୍ ଫର୍ମ, ଉତ୍ପାଦ ଚିତ୍ରାଙ୍କନ, ଗୁଣାତ୍ମକ ଆବଶ୍ୟକତା ଏବଂ ଆବଶ୍ୟକୀୟ ଗ୍ରହଣ-ଆଉଟପୁଟ୍ ପରିସର ପ୍ରଦାନ କରନ୍ତୁ | ବଦଳ କାର୍ଯ୍ୟ ପାଇଁ ମେସିନ୍ ବିନ୍ୟାସ ଏବଂ ଇଣ୍ଟରଫେସ୍ ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ | ପ୍ରତ୍ୟେକ ଯୋଗାଣକାରୀଙ୍କୁ ଏହାର ପ୍ରସ୍ତାବିତ ଯନ୍ତ୍ରପାତି ପରିସର ଏବଂ ପରୀକ୍ଷଣ ଅବସ୍ଥା ଦର୍ଶାଇବାକୁ କୁହନ୍ତୁ, ତାପରେ ଯାନ୍ତ୍ରିକ ଫିଟ୍, ଉତ୍ପାଦ ଗ୍ରହଣ ଏବଂ ଅପରେଟିଂ ମୂଲ୍ୟକୁ ପୃଥକ ନିଷ୍ପତ୍ତି ଭାବରେ ତୁଳନା କରନ୍ତୁ |