ଏକ ଉତ୍ପାଦ ଫଟୋ ଏବଂ ବାହ୍ୟ ଆକାରରୁ ଏକ WPC ଛାଞ୍ଚ ଚୟନ କରାଯାଇପାରିବ ନାହିଁ | ଟୁଲିଂ ନିଶ୍ଚିତ ଭାବରେ କାଠ-ପ୍ଲାଷ୍ଟିକ୍ ସୂତ୍ର, ପ୍ରୋଫାଇଲ୍ ବିଭାଗ, ଆଉଟପୁଟ୍, ଏକ୍ସଟ୍ରୁଡର୍ ଡିସଚାର୍ଜ, କାଲିବ୍ରେସନ୍ ପଦ୍ଧତି, କୁଲିଂ ଲାଇନ୍ ଏବଂ ସମାପ୍ତ ବୋର୍ଡ କିମ୍ବା ପ୍ରୋଫାଇଲ୍ ପାଇଁ ବ୍ୟବହୃତ କାର୍ଯ୍ୟଦକ୍ଷତା ପରୀକ୍ଷଣ ସହିତ ମେଳ ହେବା ଜରୁରୀ |


ଶୀଘ୍ର ଉତ୍ତର |
କିଣିବାକୁWPC ଏକ୍ସଟ୍ରୁଜନ୍ ମଡ୍ଡ |, ସହନଶୀଳତା, ସଂପୂର୍ଣ୍ଣ ପଲିମର ଏବଂ କାଠ-ଫିଲର୍ ଫର୍ମୁଲା, ସାମଗ୍ରୀ ପ୍ରସ୍ତୁତି ପ୍ରଣାଳୀ, ଟାର୍ଗେଟ୍ ଆଉଟପୁଟ୍ ଏବଂ ଲାଇନ ସ୍ପିଡ୍, ଏକ୍ସଟ୍ରୁଡର୍ ଇଣ୍ଟରଫେସ୍, ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ କୁଲିଂ ଲେଆଉଟ୍ ଏବଂ ଏକ ସମାପ୍ତ-ଉତ୍ପାଦ ଗ୍ରହଣ ଯୋଜନା ସହିତ ଅନ୍ତିମ କ୍ରସ୍ ବିଭାଗ ପଠାନ୍ତୁ | ଦୃଶ୍ୟମାନ ପୃଷ୍ଠଗୁଡିକ, ଜଟିଳ କାନ୍ଥ, ଆଭ୍ୟନ୍ତରୀଣ ପଟି, ଗୁହାଳ, ରେଡି ଏବଂ ଚିତ୍ରାଙ୍କନରେ ଯେକ any ଣସି ଏମ୍ବୋସିଂ କିମ୍ବା ବାଲି ଭତ୍ତା ଚିହ୍ନଟ କରନ୍ତୁ |
କେବଳ ଶୁଖିଲା ଡାଇମେନ୍ସନାଲ ରିପୋର୍ଟରୁ ଟୁଲିଂକୁ ଗ୍ରହଣ କରନ୍ତୁ ନାହିଁ | ଧାର୍ଯ୍ୟ ରେଖା ମାଧ୍ୟମରେ ସହମତ ଫର୍ମୁଲା ଚଲାନ୍ତୁ, ପ୍ରୋଫାଇଲକୁ ଥଣ୍ଡା କରିବାକୁ ଦିଅନ୍ତୁ, ତାପରେ ପରିମାପ, କାନ୍ଥ ଏବଂ ପଟିର ଘନତା, ସିଧା, ମୋଡ଼, ଭୂପୃଷ୍ଠ ସ୍ଥିତି ଏବଂ ଦ length ର୍ଘ୍ୟ ପ୍ରତି ମାସ ମାପନ୍ତୁ | ଉତ୍ପାଦ କାର୍ଯ୍ୟଦକ୍ଷତା ପରୀକ୍ଷା ସମାପ୍ତ ଉତ୍ପାଦ ଉତ୍ପାଦକଙ୍କ ଦାୟିତ୍ remain ହୋଇ ରହିଥାଏ |
ଇସ୍ପାତର ଏକ ପୃଥକ ବ୍ଲକ ନୁହେଁ, ଏକ ଗଠନ ପ୍ରଣାଳୀ କିଣ |
WPC ତରଳିବା ଏକ୍ସଟ୍ରୁଡର୍ ଛାଡିଥିବାରୁ ଏକ୍ସଟ୍ରୁଜନ୍ ମଡ୍ଡ ଗରମ ପ୍ରୋଫାଇଲ୍ ସୃଷ୍ଟି କରେ | ସେହି ପ୍ରୋଫାଇଲ୍ ତଥାପି ନରମ ଏବଂ ଆକୃତି ପରିବର୍ତ୍ତନ କରିବାରେ ସକ୍ଷମ | କାଲିବ୍ରେଟର, କୁଲିଂ ବିଭାଗ, ସପୋର୍ଟ, ହଲ୍-ଅଫ୍ ଏବଂ କଟିଙ୍ଗ ଉପକରଣ ତା’ପରେ ଏହାକୁ ଧରି ସ୍ଥିର କରନ୍ତୁ | ଏକ ବେଞ୍ଚରେ ସଠିକ୍ ଦେଖାଯାଉଥିବା ଏକ ମରି ଏକ ଅସ୍ଥିର ପ୍ରୋଫାଇଲ୍ ଉତ୍ପାଦନ କରିପାରିବ ଯଦି ସେହି ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଅଂଶଗୁଡ଼ିକ ମେଳ ନହୁଏ |
ନାନହାଇୟାଙ୍କ WPC old ା range ୍ଚା ରେ range ୍ଜ କଠିନ ଏବଂ ପଲିସ୍ ପୃଷ୍ଠଭୂମି ସହିତ ଇସ୍ପାତ ଶରୀର ବ୍ୟବହାର କରେ | ଛାଞ୍ଚଗୁଡ଼ିକ ହେଉଛି CNC ମେସିନ୍ ଏବଂ ଉତ୍ତାପ ଚିକିତ୍ସା, ଏବଂ ଇଚ୍ଛାଧୀନ କୁଲିଂ ଚ୍ୟାନେଲ ଉପଲବ୍ଧ | ଉତ୍ପାଦ ପରିସର ସିଟ୍, ବୋର୍ଡ ଏବଂ ପ୍ରୋଫାଇଲ୍ ଅନ୍ତର୍ଭୂକ୍ତ କରେ, ଡେକିଂ, ଫେନସିଂ, ପ୍ୟାନେଲ ଏବଂ କାଠ ଫିଲର ସହିତ PE କିମ୍ବା PP ରୁ ନିର୍ମିତ ବାହ୍ୟ-ଆସବାବପତ୍ର ଉପାଦାନ |
| ଆଇଟମ୍ କ୍ରୟ କରନ୍ତୁ | | ଏହାର କାମ | ଉଦ୍ଧୃତରେ କ’ଣ ଦେଖାଯିବ | |
|---|---|---|
| ଆଡାପ୍ଟର ଏବଂ ଇନଲେଟ୍ | | ପ୍ରୋଫାଇଲ୍ ଫ୍ଲୋ ପଥ ସହିତ ଏକ୍ସଟ୍ରୁଡର୍ ଡିସଚାର୍ଜକୁ ସଂଯୋଗ କରେ | | ଫ୍ଲେଞ୍ଜ୍, ବୋଲ୍ଟ ପ୍ୟାଟର୍, ରେଜିଷ୍ଟର, ସିଲ୍, ତରଳିବା ଇନଲେଟ୍, ସେଣ୍ଟର୍ ଉଚ୍ଚତା, ହିଟର ଏବଂ ସେନ୍ସର ବିବରଣୀ | |
| ଏକ୍ସଟ୍ରୁଜନ୍ ମରିଯାଏ | | ତରଳିବା ଏବଂ ଗରମ ପ୍ରୋଫାଇଲ୍ ବିଭାଗ ଗଠନ କରେ | | ଶରୀର ଏବଂ ଚିତ୍ରାଙ୍କନ, ସାମଗ୍ରୀ, ଚିକିତ୍ସା, ଗରମ ଜୋନ୍, ଫ୍ଲୋ-ଭୂପୃଷ୍ଠ ସମାପ୍ତି ଏବଂ ଆଡଜଷ୍ଟମେଣ୍ଟ୍ ପଏଣ୍ଟ | |
| କାଲିବ୍ରେଟର୍ କିମ୍ବା ସାଇଜ୍ ଟୁଲିଂ | | ପ୍ରାରମ୍ଭିକ ଥଣ୍ଡା ସମୟରେ ଜଟିଳ ପୃଷ୍ଠ ଏବଂ ପରିମାଣକୁ ସମର୍ଥନ କରେ | | ବିଭାଗ ସଂଖ୍ୟା, ଯୋଗାଯୋଗ ପୃଷ୍ଠଭୂମି, ଖାଲି କିମ୍ବା ଜଳ ସଂଯୋଗ, ଆଡଜଷ୍ଟମେଣ୍ଟ ଏବଂ ମାଉଣ୍ଟିଂ | |
| କୁଲିଂ ଟୁଲିଂ | | ପ୍ରୋଫାଇଲ୍ ସମର୍ଥିତ ଥିବାବେଳେ ଉତ୍ତାପ ଅପସାରଣ କରେ | | କୁଲିଂ ଚ୍ୟାନେଲ, ଜଳ ଆବଶ୍ୟକତା, ଟ୍ୟାଙ୍କ କିମ୍ବା ପ୍ଲେଟ୍ ଲେଆଉଟ୍ ଏବଂ ସଂଯୋଗ ଆକାର | |
| ଅଂଶଗୁଡିକ ପରିବର୍ତ୍ତନ କରନ୍ତୁ | | ଯୋଜନାବଦ୍ଧ ଉତ୍ପାଦ ପ୍ରକାରକୁ ଅନୁମତି ଦିଏ କିମ୍ବା ରୁଟିନ୍ ପୋଷାକ ଆଇଟମ୍ ବଦଳାଇଥାଏ | | ଚିତ୍ର ଅଙ୍କନ, ସୁସଙ୍ଗତତା ମ୍ୟାଟ୍ରିକ୍ସ, ଅତିରିକ୍ତ ପରିମାଣ ଏବଂ ପରିବର୍ତ୍ତନ ପ୍ରକ୍ରିୟା | |
| ନିୟନ୍ତ୍ରଣ ଏବଂ ସମର୍ଥନ | ଟୁଲିଂକୁ ଅବସ୍ଥାନ କରେ ଏବଂ ଏକ୍ସଟ୍ରୁଡର୍ ସଂଯୋଗକୁ ସୁରକ୍ଷା କରେ | | ପାର୍ଟ ଓଜନ, ଲିଫ୍ଟ ପଏଣ୍ଟ, ଷ୍ଟାଣ୍ଡ, ରେଳ, ସେଣ୍ଟ୍ରାଇନ୍ ଆଡଜଷ୍ଟେସନ୍ ଏବଂ ଷ୍ଟୋରେଜ୍ ଫିକ୍ଚର୍ସ | |
| ଡକ୍ୟୁମେଣ୍ଟେସନ୍ | ଉତ୍ପାଦନ, ସ୍ଥାପନ, କାର୍ଯ୍ୟ ଏବଂ ଭବିଷ୍ୟତ ସ୍ଥାନାନ୍ତରଣକୁ ନିୟନ୍ତ୍ରଣ କରିଥାଏ | | ଅନୁମୋଦିତ ଚିତ୍ର, ସାମଗ୍ରୀର ବିଲ୍, ଯାଞ୍ଚ ରେକର୍ଡ, ମାନୁଆଲ୍ ଏବଂ ଅତିରିକ୍ତ ଅଂଶ ତାଲିକା | |
ଆମର କାରଖାନା ଦୃଶ୍ୟ:ବାକ୍ୟ ତୁଳନା ପାଇଁ “WPC old ା of ୍ଚାର ଗୋଟିଏ ସେଟ୍” ବାକ୍ୟ ଅତ୍ୟନ୍ତ ଅସ୍ପଷ୍ଟ | ଜଣେ ଯୋଗାଣକାରୀ କେବଳ ଉତ୍ତପ୍ତ ମର ଶରୀରକୁ ଉଦ୍ଧୃତ କରିପାରନ୍ତି | ଅନ୍ୟଟି ଆଡାପ୍ଟର, ଅନେକ କାଲିବ୍ରେଟର, କୁଲିଂ ପ୍ଲେଟ୍, ସପୋର୍ଟ, ସ୍ପେୟାର୍ ହିଟର ଏବଂ କମିଶନ ଗାଇଡ୍ ଅନ୍ତର୍ଭୁକ୍ତ କରିପାରେ | ସମୁଦାୟ ତୁଳନା କରିବା ପୂର୍ବରୁ ଆମେ କ୍ରେତାଙ୍କୁ ଏକ ରେଖା-ଆଇଟମ୍ ପରିସର ତୁଳନା କରିବାକୁ କହିଥାଉ |



ଅନ୍ତିମ ପ୍ରୋଫାଇଲ୍ ଚିତ୍ରାଙ୍କନ ହେଉଛି ଆରମ୍ଭ ବିନ୍ଦୁ |
ଏକ କାଟାଲଗ୍ ଫଟୋ ଉତ୍ପାଦ ପରିବାରକୁ ଦର୍ଶାଏ, କିନ୍ତୁ ଏହା ସୂଚନା ଲୁଚାଇଥାଏ ଯାହା ଟୁଲିଂକୁ ନିୟନ୍ତ୍ରଣ କରେ | ଆମକୁ ପରିମାପ ଏବଂ ସହନଶୀଳତା ସହିତ ଏକ ବିଭାଗ ଦୃଶ୍ୟ ଦରକାର | ଚିତ୍ରାଙ୍କନଟି ମଧ୍ୟ ପୃଷ୍ଠଗୁଡ଼ିକୁ ଚିହ୍ନଟ କରିବା ଉଚିତ ଯାହାକି କ୍ଲିପ୍ସ, ଫାଷ୍ଟେନର୍, ଫ୍ରେମ୍ କିମ୍ବା ଅନ୍ୟାନ୍ୟ ପ୍ରୋଫାଇଲ୍ ସହିତ ମିଳିତ ହୋଇଥାଏ କାରଣ ସେହି ବ features ଶିଷ୍ଟ୍ୟଗୁଡିକ ପ୍ରାୟତ a ଏକ ସାଜସଜ୍ଜା ଚେହେରା ଅପେକ୍ଷା କଠୋର ନିୟନ୍ତ୍ରଣ ପାଇବାକୁ ଯୋଗ୍ୟ |
ଏକ ଖାଲି ପ୍ରୋଫାଇଲ୍ ପାଇଁ, ପ୍ରତ୍ୟେକ କାନ୍ଥ ଏବଂ ୱେବ୍ ଡାଇମେନ୍ସନ୍ ଦିଅ | ଆଭ୍ୟନ୍ତରୀଣ ଗୁହାଳକୁ ଏକ କଳାତ୍ମକ pattern ାଞ୍ଚା ଭାବରେ ଛାଡନ୍ତୁ ନାହିଁ | ସେମାନଙ୍କର ଜ୍ୟାମିତି ବସ୍ତୁ ବଣ୍ଟନ, ଥଣ୍ଡା, କଠିନତା, ପ୍ରୋଫାଇଲ୍ ଓଜନ ଏବଂ ବିଭାଗ କିପରି ହଲ୍-ଅଫ୍ ଅଧୀନରେ ଆଚରଣ କରେ ତାହା ଉପରେ ପ୍ରଭାବ ପକାଇଥାଏ |
- ମୋଟ ମୋଟେଇ, ଉଚ୍ଚତା ଏବଂ ପ୍ରୋଫାଇଲ୍ ଆଭିଏଣ୍ଟେସନ୍ |
- ପ୍ରତ୍ୟେକ ବାହ୍ୟ ମୁହଁରେ କାନ୍ଥର ଘନତା |
- ଆଭ୍ୟନ୍ତରୀଣ ୱେବ୍ ମୋଟା ଏବଂ ଅବସ୍ଥାନ |
- ଗୁହାଳ ଆକାର, ପରିମାଣ ଏବଂ ଜ୍ୟାମିତି |
- କୋଣ ଏବଂ ଆଭ୍ୟନ୍ତରୀଣ ରେଡିଓ |
- ଗ୍ରୋଭସ୍, ଜିଭ, କ୍ଲିପ୍ ଏବଂ ଫାଷ୍ଟେନର୍ ଜୋନ୍ |
- ଗୁରୁତର ସହନଶୀଳତା ଏବଂ ଯାଞ୍ଚ ଡାଟମ୍ |
- ଧନୁ, ମୋଡ଼ ଏବଂ ସରଳତା ପାଇଁ ଅନୁମତି |
- ୟୁନିଟ୍ ଲମ୍ବ ପ୍ରତି ଟାର୍ଗେଟ୍ ମାସ |
- ଦୃଶ୍ୟମାନ ଚେହେରା ଏବଂ ଭୂପୃଷ୍ଠ-ତ୍ରୁଟି ସୀମା |
- ଏମ୍ବୋସିଂ, ବାଲିଯିବା କିମ୍ବା ବ୍ରଶ୍ ଭତ୍ତା |
- ଲମ୍ବ ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ କାଟିବା ପଦ୍ଧତି କାଟନ୍ତୁ |
- କଠିନ, ଖାଲ, କ୍ୟାପ୍ କିମ୍ବା ସହ-ଏକ୍ସଟ୍ରୁଡ୍ ନିର୍ମାଣ |
- ଅନୁମୋଦିତ ମାଷ୍ଟର ନମୁନା ଏବଂ ସଂଶୋଧନ ତାରିଖ |
ଥଣ୍ଡା ସମାପ୍ତ ପ୍ରୋଫାଇଲର କପି ଭାବରେ ଡାଏ ଖୋଲିବାକୁ ମେସିନ୍ କରନ୍ତୁ ନାହିଁ |ଗରମ WPC ବିଭାଗ ଡାଏ ଫୁଲା, ଡ୍ରଡାଉନ୍, କାଲିବ୍ରେସନ୍ ଏବଂ କୁଲିଂ ମାଧ୍ୟମରେ ପରିବର୍ତ୍ତନ ହୋଇପାରେ | ସାଧନ କ୍ଷତିପୂରଣ ପ୍ରକୃତ ସୂତ୍ର, ଆଉଟପୁଟ୍ ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ସିଷ୍ଟମ୍ ଚାରିପାଖରେ ବିକଶିତ ହେବା ଜରୁରୀ |
ଆମର କାରଖାନା ଦୃଶ୍ୟ:ଏକ ସଫା 3D ରେଣ୍ଡରିଂ ବିକ୍ରୟ ପାଇଁ ଉପଯୋଗୀ, କିନ୍ତୁ ଏହା ଏକ ଖରାପ ଉତ୍ପାଦନ ଡକ୍ୟୁମେଣ୍ଟ୍ | ଆମେ ପଚାରିଥାଉ କେଉଁ ପୃଷ୍ଠଗୁଡିକ ଅନ୍ୟ ଅଂଶ ସହିତ ଏକତ୍ର ହୁଏ, କେଉଁ କାନ୍ଥ ଶକ୍ତି ନିୟନ୍ତ୍ରଣ କରେ, ଗ୍ରାହକ କେଉଁ ଆଡକୁ ଦେଖନ୍ତି ଏବଂ ଉଦ୍ଭିଦ କେଉଁଠାରେ ପରିବର୍ତ୍ତନ ଗ୍ରହଣ କରିପାରନ୍ତି | ପ୍ରତ୍ୟେକ ପ୍ରାଥମିକ ଧାଡ଼ିରେ ସମାନ କଠୋର ସହନଶୀଳତା ରଖିବା ଅପେକ୍ଷା ସେହି ପ୍ରାଥମିକ ମାନଚିତ୍ର ଅଧିକ ଉପଯୋଗୀ |


WPC ଏକ ସୂତ୍ରର ଏକ ପରିବାର, ଗୋଟିଏ କଞ୍ଚାମାଲ ନୁହେଁ |
WPC ଅକ୍ଷର ଅପେକ୍ଷା ଏକ ଟୁଲିଂ ନିର୍ମାତା ଅଧିକ ଆବଶ୍ୟକ କରେ | ପଲିମରଟି PE, PP କିମ୍ବା PVC ହୋଇପାରେ | କାଠ ଉପାଦାନ ପ୍ରଜାତି, କଣିକା ଫର୍ମ, ଆକାର ବଣ୍ଟନ ଏବଂ ଆର୍ଦ୍ରତା ଅବସ୍ଥାରେ ଭିନ୍ନ ହୋଇପାରେ | ଫର୍ମୁଲା ଗୁଡିକରେ ମିନେରାଲ୍ ଫିଲର୍, ଲବ୍ରିକାଣ୍ଟ, କପଲିଙ୍ଗ୍ ଏଜେଣ୍ଟ, ପିଗମେଣ୍ଟ, ଷ୍ଟାବିଲାଇଜର୍, ଫୋମିଙ୍ଗ୍ ଏଜେଣ୍ଟ କିମ୍ବା ରିସାଇକ୍ଲିଡ୍ ସାମଗ୍ରୀ ମଧ୍ୟ ରହିପାରେ |
ନାନହାଇଆର WPC ଛାଞ୍ଚ ପୃଷ୍ଠା PE ଏବଂ PP କୁ କାଠ ଫିଲର ସହିତ ଲକ୍ଷ୍ୟ ସାମଗ୍ରୀ ଭାବରେ ଚିହ୍ନଟ କରେ | ଏହାର ଉତ୍ପାଦ ଏବଂ ପ୍ରୟୋଗ ପରିସର PVC ଫୋମ୍ ବୋର୍ଡ ଏବଂ ବିଶେଷ PE କାଠ-ପ୍ଲାଷ୍ଟିକ୍ ପ୍ରକ୍ରିୟାକରଣକୁ ମଧ୍ୟ ଅନ୍ତର୍ଭୁକ୍ତ କରେ | ସଠିକ୍ ଉତ୍ପାଦନ ସୂତ୍ର ଦିଅନ୍ତୁ ଯାହା ଦ୍ old ାରା ପଦାର୍ଥ ପ୍ରବେଶ କରିବ ଯାହା ଏଥିରେ ପ୍ରବେଶ କରିବ |
| ସୂତ୍ର ଇନପୁଟ୍ | | ସାଧନ ଯୋଗାଣକାରୀ କାହିଁକି ଆବଶ୍ୟକ କରନ୍ତି | | କଣ ପଠାଇବାକୁ | |
|---|---|---|
| ମ୍ୟାଟ୍ରିକ୍ସ ପଲିମର | | ତରଳିବା ଆଚରଣ, ତାପମାତ୍ରା ୱିଣ୍ଡୋ, ଡ୍ରଡାଉନ୍ ଏବଂ କୁଲିଂ ପ୍ରତିକ୍ରିୟାରେ ପରିବର୍ତ୍ତନ | | ପ୍ରକୃତ ରେଜନ୍ ଗ୍ରେଡ୍, ଯୋଗାଣକାରୀ ଡାଟା ସିଟ୍ ଏବଂ ଶତକଡା | |
| କାଠ ଉପାଦାନ | | ଫିଡ୍ ଆଚରଣ, ପ୍ରବାହ ପ୍ରତିରୋଧ, ଆର୍ଦ୍ରତା ଭାର ଏବଂ ଭୂପୃଷ୍ଠ ରୂପକୁ ପ୍ରଭାବିତ କରେ | | କାଠ ପ୍ରକାର, ମଇଦା କିମ୍ବା ଫାଇବର, କଣିକା ପରିସର, ବହୁଳ ଘନତା, ଆର୍ଦ୍ରତା ଅବସ୍ଥା ଏବଂ ଶତକଡା | |
| ମିନେରାଲ୍ ଫିଲର୍ | | ସାନ୍ଦ୍ରତା, ଓଜନ, ପରିଧାନ ଏବଂ ପୃଷ୍ଠ ପରିବର୍ତ୍ତନ କରେ | | ସାମଗ୍ରୀର ନାମ, କଣିକା ତଥ୍ୟ, ଚିକିତ୍ସା ଏବଂ ଶତକଡା | |
| ଲବ୍ରିକାଣ୍ଟ ଏବଂ ପ୍ରକ୍ରିୟାକରଣ ସହାୟତା | | ପ୍ରଭାବଗୁଡିକ ରିଲିଜ୍, ଚାପ, ଭୂପୃଷ୍ଠ ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଚିକିତ୍ସା | | ଉତ୍ପାଦ ନାମ, ଯୋଗ ହାର ଏବଂ ମିଶ୍ରଣ କ୍ରମ | |
| କପଲିଂ ଏଜେଣ୍ଟ ଏବଂ ଷ୍ଟାବିଲାଇଜର୍ | | ଯ ound ଗିକ ଏବଂ ଅନ୍ତିମ ଉତ୍ପାଦ କାର୍ଯ୍ୟଦକ୍ଷତା ପରିବର୍ତ୍ତନ କରେ | | ଗ୍ରେଡ୍ ଏବଂ ଶତକଡା, ଯେକ any ଣସି ପ୍ରକ୍ରିୟାକରଣ ପ୍ରତିବନ୍ଧକ | |
| ପିଗମେଣ୍ଟ କିମ୍ବା କ୍ୟାପ୍ ସ୍ତର | | ଦୃଶ୍ୟମାନ ପୃଷ୍ଠ, ତାପଜ ପ୍ରତିକ୍ରିୟା ଏବଂ ସହ-ଏକ୍ସଟ୍ରୁଜନ୍ ଲେଆଉଟ୍ କୁ ପ୍ରଭାବିତ କରେ | | ରଙ୍ଗ ସିଷ୍ଟମ୍, ସ୍ତରର ଘନତା ଲକ୍ଷ୍ୟ, ସହ-ଏକ୍ସଟ୍ରୁଡର୍ ସ୍ଥିତି ଏବଂ ପ୍ରବାହ ଅନୁପାତ | |
| ପୁନ yc ବ୍ୟବହୃତ ବିଷୟବସ୍ତୁ | | ସାନ୍ଦ୍ରତା, ପ୍ରଦୂଷଣ ଏବଂ ଆର୍ଦ୍ରତା ପରିବର୍ତ୍ତନ ଯୋଗ କରିପାରିବ | | ଉତ୍ସ, ପ୍ରସ୍ତୁତି, ସର୍ବାଧିକ ପ୍ରତିଶତ ଏବଂ ବହୁ ପରିବର୍ତ୍ତନ | |
| ଫୋମିଙ୍ଗ୍ ସିଷ୍ଟମ୍ | | ଘନତା ବିକାଶ, ଚାପ ଏବଂ ପରିମାପ ପୁନରୁଦ୍ଧାରରେ ପରିବର୍ତ୍ତନ କରେ | | ସଂପୂର୍ଣ୍ଣ ସୂତ୍ର, ଲକ୍ଷ୍ୟ ଘନତା ଏବଂ ପ୍ରକ୍ରିୟାକରଣ ୱିଣ୍ଡୋ | |
ଯୁକ୍ତରାଷ୍ଟ୍ରର କୃଷି ବିଭାଗର ଜଙ୍ଗଲଜାତ ଦ୍ରବ୍ୟ ଲାବୋରେଟୋରୀ ବ୍ୟାଖ୍ୟା କରେ ଯେ ପ୍ରକ୍ରିୟାକରଣ ପୂର୍ବରୁ, ପୃଥକ ଯ ound ଗିକ ପଦକ୍ଷେପ ସମୟରେ କିମ୍ବା ଏକ ଇନ୍-ଲାଇନ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ପ୍ରକ୍ରିୟାରେ WPC ଆର୍ଦ୍ରତା ଅପସାରଣ କରାଯାଇପାରେ | ଏହାର ବ technical ଷୟିକ ଅଧ୍ୟାୟ ଏହା ମଧ୍ୟ ଉଲ୍ଲେଖ କରିଛି ଯେ ଡବ୍ଲୁପିସି ଉତ୍ପାଦକମାନେ ବିଭିନ୍ନ ଯନ୍ତ୍ରପାତି ମାର୍ଗ ବ୍ୟବହାର କରନ୍ତି, ଗୋଟିଏ ସିଙ୍ଗଲ୍ ସ୍କ୍ରୁ, ଏକ-ଷ୍ଟେପ୍ ଟ୍ୱିନ୍-ସ୍କ୍ରୁ କମ୍ପାଉଣ୍ଡିଂ ଏବଂ ପ୍ରୋଫାଇଲ୍ ଏବଂ ଟାଣ୍ଡେମ୍ ସିଷ୍ଟମ୍ ମାଧ୍ୟମରେ ପ୍ରିମ୍ପାଉଣ୍ଡେଡ୍ ପେଲେଟ୍ ଅନ୍ତର୍ଭୁକ୍ତ କରି | ଏହାର ତରଳ ପଦାର୍ଥ ଯୋଗାଉଥିବା ମାର୍ଗ ସହିତ ମେଳ ହେବା ଜରୁରୀ |
ସନ୍ଦର୍ଭ ସୂତ୍ର ନିୟମ:ସାଧନ ଚୁକ୍ତିରେ ଗୋଟିଏ ଅନୁମୋଦିତ ସୂତ୍ର ଏବଂ ପ୍ରସ୍ତୁତି ପଦ୍ଧତି ରଖନ୍ତୁ | ଭବିଷ୍ୟତର ପରିବର୍ତ୍ତନ ସମ୍ଭବ, କିନ୍ତୁ ଚାପ, ପୃଷ୍ଠ, ପରିମାପ କିମ୍ବା ଆଉଟପୁଟ୍ ପରିବର୍ତ୍ତନ ହେଲେ ଦଳ ଏକ ଆଧାର ଆବଶ୍ୟକ କରେ |
ଆର୍ଦ୍ରତା RFQ ରେ ନିଜସ୍ୱ ରେଖା ପାଇବାକୁ ଯୋଗ୍ୟ | ବବୁଲ୍ସ, ପିନ୍ହୋଲ୍ସ ଏବଂ ଛାଞ୍ଚରେ ଏକ ଅସ୍ଥିର ପୃଷ୍ଠ ସଂରକ୍ଷଣ, ଶୁଖାଇବା, ମିଶ୍ରଣ, ଖାଇବା କିମ୍ବା ଭେଣ୍ଟିଂରେ ଆରମ୍ଭ ହୋଇପାରେ | ଏକ ପଲିସିଡ୍ ପ୍ରବାହ ପୃଷ୍ଠରେ ଥିବା ଜଳକୁ ବାହାର କରିପାରିବ ନାହିଁ |
WPC ତରଳିବା ପଦ୍ଧତି ସହିତ ଛାଞ୍ଚ ସହିତ ମେଳ କରନ୍ତୁ |
ଗୋଟିଏ ସ୍କ୍ରୁ ପ୍ରୋଫାଇଲର୍ ମାଧ୍ୟମରେ ଚାଲୁଥିବା ଏକ ପୂର୍ବବର୍ତ୍ତୀ WPC ପେଲେଟ୍ ଏକ ଶୁଖିଲା ମିଶ୍ରଣଠାରୁ ଭିନ୍ନ ଭାବରେ ଛାଞ୍ଚରେ ପହଞ୍ଚେ ଯାହା ଏକ ଯୁଗଳ-ସ୍କ୍ରୁ ପ୍ରକ୍ରିୟାରେ ମିଶ୍ରିତ ଏବଂ ଆକୃତିର | ଆଉଟପୁଟ୍ ଭିନ୍ନ ଚାପ ସ୍ଥିରତା, ତାପମାତ୍ରା ବଣ୍ଟନ ଏବଂ ସ୍କ୍ରିନ୍ ପ୍ରତିବନ୍ଧକ ପ୍ରତି ସମ୍ବେଦନଶୀଳତା ଥାଇପାରେ | କେବଳ ପ୍ରୋଫାଇଲ୍ ନୁହେଁ, ଏକ୍ସଟ୍ରୁଡର୍ ଏବଂ ଆଡାପ୍ଟର ସମୀକ୍ଷା କରିବାକୁ ଛାଞ୍ଚ ଯୋଗାଣକାରୀଙ୍କୁ କୁହନ୍ତୁ |
| ଉତ୍ପାଦନ ମାର୍ଗ | ସାଧାରଣ କ୍ରୟ ଧ୍ୟାନ | | ଛାଞ୍ଚ ଇନଲେଟରେ ଆବଶ୍ୟକ ସୂଚନା | |
|---|---|---|
| ପୂର୍ବବର୍ତ୍ତୀ ପେଲେଟ ଏବଂ ଏକକ-ସ୍କ୍ରୁ ପ୍ରୋଫାଇଲ୍ | | ସ୍ଥିର ପରିବହନ, ତରଳିବା, ଚାପ ସୃଷ୍ଟି ଏବଂ ପ୍ରୋଫାଇଲ୍ ଗଠନ | | ପେଲେଟ୍ ଗ୍ରେଡ୍, ଆର୍ଦ୍ରତା, ସ୍କ୍ରୁ ବ୍ୟାସ, ଆଉଟପୁଟ୍, ତରଳ ତାପମାତ୍ରା, ଚାପ ପରିସର ଏବଂ ଫିଲ୍ଟରେସନ୍ | |
| ଗୋଟିଏ ସୋପାନ ଟ୍ୱିନ୍-ସ୍କ୍ରୁ ଯ ound ଗିକ ଏବଂ ପ୍ରୋଫାଇଲ୍ | | ଗୋଟିଏ କ୍ରମାଗତ ମାର୍ଗରେ ଖାଇବାକୁ, ମିଶ୍ରଣ, ଆର୍ଦ୍ରତା ଅପସାରଣ ଏବଂ ଗଠନ | | ସଂପୂର୍ଣ୍ଣ ଫର୍ମୁଲା, ଫିଡର୍ ଯୋଜନା, ଭେଣ୍ଟିଂ, ସ୍କ୍ରୁ ବିନ୍ୟାସ, ଡିସଚାର୍ଜ ଚାପ, ତାପମାତ୍ରା ଏବଂ ହାର ପରିବର୍ତ୍ତନ | |
| ଟାଣ୍ଡେମ୍ ଏକ୍ସଟ୍ରୁଜନ୍ | | ଅନ୍ତିମ ଚାପ ଏବଂ ପ୍ରୋଫାଇଲ୍ ଡ୍ୟୁଟିରୁ ପୃଥକ ଯ ound ଗିକ କିମ୍ବା ଶୁଖାଇବା ଡ୍ୟୁଟି | | ସ୍ଥାନାନ୍ତର ପଦ୍ଧତି, ଦ୍ୱିତୀୟ-ଏକ୍ସଟ୍ରୁଡର୍ ଡାଟା, ତରଳିବା ଅବସ୍ଥା, ନିୟନ୍ତ୍ରଣ ତର୍କ ଏବଂ ବିବ୍ରତ ନିୟନ୍ତ୍ରଣ | |
| ସହ-ଏକ୍ସଟ୍ରୁଡ୍ କ୍ୟାପ୍ କିମ୍ବା କାର୍ଯ୍ୟକ୍ଷମ ସ୍ତର | | ପ୍ରୋଫାଇଲ୍ ଚାରିପାଖରେ ସ୍ଥିର ସ୍ତର ବଣ୍ଟନ ଏବଂ ଆଡିଶିନ୍ | | କୋର ଏବଂ କ୍ୟାପ୍ ଫର୍ମୁଲା, ପ୍ରବାହ ଅନୁପାତ, ଇନଲେଟ୍ ଆଭିଏଣ୍ଟେସନ୍, ବ୍ୟକ୍ତିଗତ ଚାପ ଏବଂ ସ୍ତର-ଘନତା ଗ୍ରହଣ | |
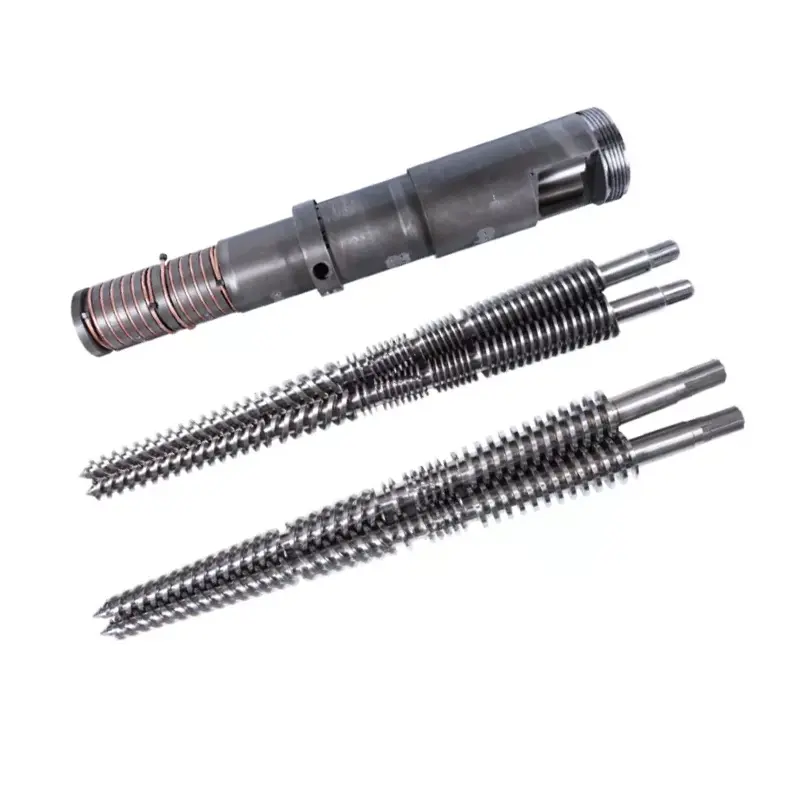
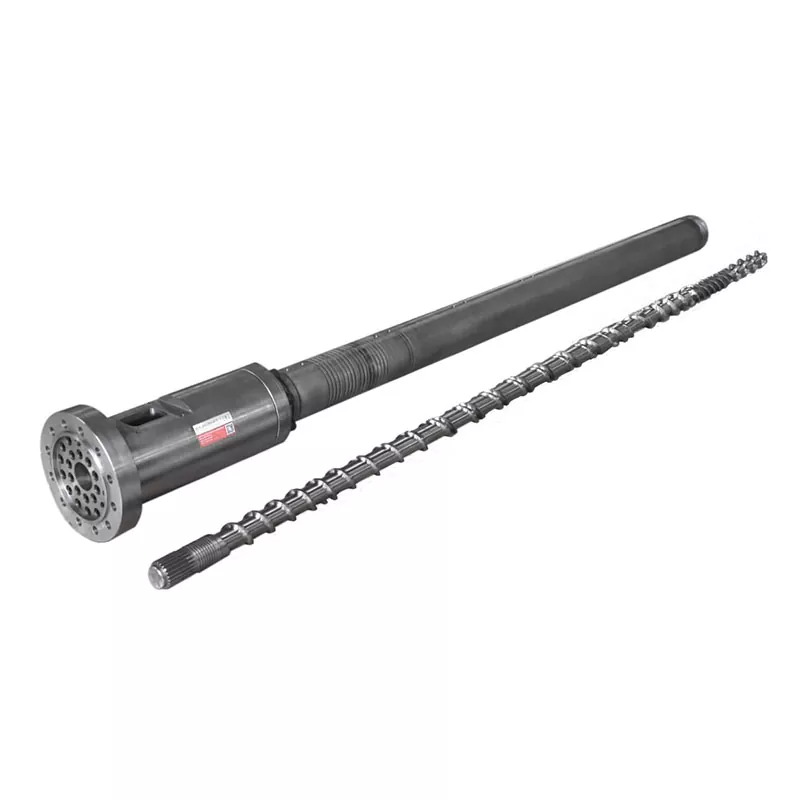
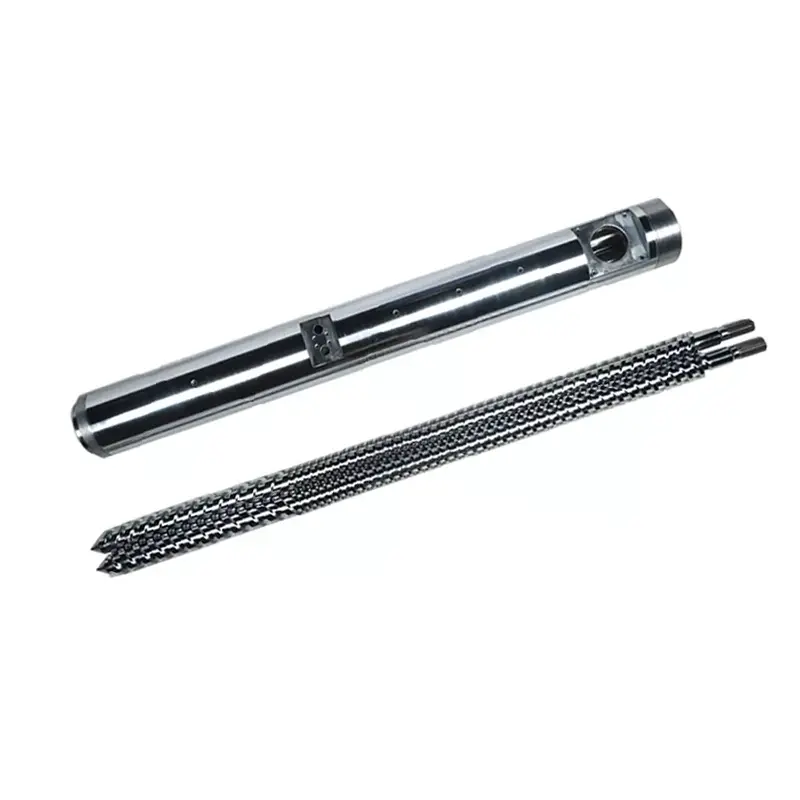
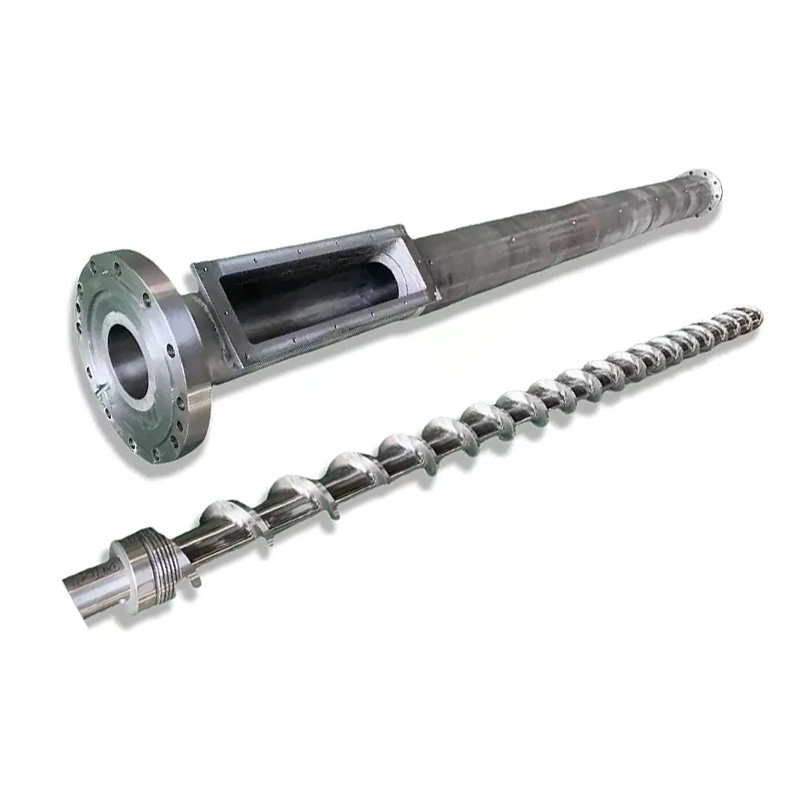
ନାନହୟା ଯୋଗାଣ |ଏକକ ସ୍କ୍ରୁ |, ସମାନ୍ତରାଳ ଯାଆଁଳା ସ୍କ୍ରୁ |, କୋନିକାଲ୍ ଟ୍ୱିନ୍-ସ୍କ୍ରୁ ବ୍ୟାରେଲ୍ |ଏବଂପ୍ଲାଷ୍ଟିକ୍ ଏକ୍ସଟ୍ରୁଡର୍ ମେସିନ୍ |। ପ୍ରକ୍ରିୟା କାର୍ଯ୍ୟ ଦ୍ୱାରା ପ୍ଲାଷ୍ଟିକୀକରଣ ବିଭାଗ ବାଛନ୍ତୁ | ତା’ପରେ ତରଳ ଅବସ୍ଥାରେ ଥିବା ଛାଞ୍ଚକୁ ଡିଜାଇନ୍ କରନ୍ତୁ ଯାହା ବିଭାଗ ରକ୍ଷଣାବେକ୍ଷଣ କରିପାରିବ |
ଘୃଣ୍ୟ କାଠ ଏବଂ ଖଣିଜ ଭରପୂର ସୂତ୍ର ପାଇଁ, ଛାଞ୍ଚ ପ୍ରତିବନ୍ଧକ ବ increasing ାଇବା ପୂର୍ବରୁ ସ୍କ୍ରୁ ଏବଂ ବ୍ୟାରେଲ୍ ପରିଧାନ ପ୍ୟାକେଜ୍ ସମୀକ୍ଷା କରନ୍ତୁ | ନାନହାଇଆର ବିଦ୍ୟମାନ ଗାଇଡ୍,WPC ଏକ୍ସଟ୍ରୁଜନ୍ ପାଇଁ ସ୍କ୍ରୁ ବ୍ୟାରେଲ୍: କାଠ-ପ୍ଲାଷ୍ଟିକ୍ ପୋଷାକକୁ କିପରି ବନ୍ଦ କରିବେ |, ଏହି ପ୍ରବନ୍ଧରେ ପ୍ରୋଫାଇଲ୍-ଟୁଲିଂ ନିଷ୍ପତ୍ତିଗୁଡିକର ନକଲ ନକରି ଭେଣ୍ଟିଂ, ତାପମାତ୍ରା ଏବଂ ଭୂପୃଷ୍ଠ ଚୟନକୁ ଆବୃତ କରେ |
ଆମର କାରଖାନା ଦୃଶ୍ୟ:ଯେତେବେଳେ ଏକ ନୂତନ ଛାଞ୍ଚ ଚାପ ବ, ାଏ, ମୃତ୍ୟୁକୁ ତୁରନ୍ତ ଦାୟୀ କରାଯାଏ | ବେଳେବେଳେ ପ୍ରତିବନ୍ଧକ ଭୁଲ ଅଟେ | ବେଳେବେଳେ ସ୍କ୍ରୁ ଅନୁରୋଧ କରାଯାଇଥିବା ହାରରେ ଏକ ୟୁନିଫର୍ମ, ସମ୍ପୂର୍ଣ୍ଣ ପ୍ରସ୍ତୁତ ତରଳ ଯୋଗାଇ ପାରିବ ନାହିଁ | ଆମେ ପରିବର୍ତ୍ତନ ପୂର୍ବରୁ ଏବଂ ପରେ ଚାପ ତୁଳନା କରୁ, ସ୍କ୍ରିନ୍ ଏବଂ ବସ୍ତୁ ସ୍ଥିତିକୁ ଯାଞ୍ଚ କରୁ, ଏବଂ ପୁନର୍ବାର ପ୍ରବାହ ପଥ କାଟିବା ପୂର୍ବରୁ ପ୍ରକୃତ ନେଟ ଆଉଟପୁଟ୍ ନିଶ୍ଚିତ କରୁ |

ପ୍ରୋଫାଇଲ୍ ପ୍ରବାହ ନିଶ୍ଚିତ ଭାବରେ ଡାଏ ପ୍ରସ୍ଥାନରେ ପହଞ୍ଚିବା ଆବଶ୍ୟକ |
ଏକ WPC ପ୍ରୋଫାଇଲ୍ ଗୋଟିଏ ବିଭାଗରେ ମୋଟା ବାହ୍ୟ କାନ୍ଥ, ପତଳା ଆଭ୍ୟନ୍ତରୀଣ ୱେବ୍, ଗଭୀର ଖୋଳା ଏବଂ ଛୋଟ କୋଣ ଧାରଣ କରିପାରେ | ପ୍ରତ୍ୟେକ ପଥ ଭିନ୍ନ ଭାବରେ ପ୍ରବାହକୁ ପ୍ରତିରୋଧ କରେ | ଯଦି ତରଳିବା ଏକ ଅଞ୍ଚଳରେ ଅତି ଶୀଘ୍ର ଏବଂ ଅନ୍ୟଟି ଅତି ଧୀରେ ଧୀରେ ପହଞ୍ଚେ, ପ୍ରୋଫାଇଲ୍ ଟାଣ, ମୋଡ଼, ଛିଣ୍ଡାଇପାରେ କିମ୍ବା ଅସମାନ ଘନତା ଏବଂ ପୃଷ୍ଠ ଦେଖାଇପାରେ |
ଟୁଲ୍ ଡିଜାଇନ୍ ବିଭାଗକୁ ସନ୍ତୁଳିତ କରିବା ପାଇଁ ସ୍ଥାନାନ୍ତରଣ ଆକୃତି ଏବଂ ସ୍ଥାନୀୟ ପ୍ରବାହ ପ୍ରତିରୋଧକୁ ବ୍ୟବହାର କରେ | ପ୍ରତ୍ୟେକ ଆଭ୍ୟନ୍ତରୀଣ ବିନ୍ଦୁରେ ଲକ୍ଷ୍ୟ ସମାନ ଗତି ନୁହେଁ | ଟାର୍ଗେଟ୍ ହେଉଛି ଏକ ସ୍ଥିର ପ୍ରୋଫାଇଲ୍ ଯାହା ଅତ୍ୟଧିକ ସଂଶୋଧନ ବିନା କାଲିବ୍ରେଟର୍ ସମର୍ଥନ କରିପାରିବ |
ବାହ୍ୟ କାନ୍ଥ |
ଦୃଶ୍ୟମାନ ଚେହେରାଗୁଡ଼ିକ ସ୍ଥିର ଯୋଗାଣ ଏବଂ ଡାଏ ଓଠରେ ଏକ ଉପଯୁକ୍ତ ପୃଷ୍ଠ ଆବଶ୍ୟକ କରେ | ମୋଟା ବିଭାଗଗୁଡିକ ମଧ୍ୟ କାଲିବ୍ରେଟରରେ ଅଧିକ ଉତ୍ତାପ ବହନ କରେ ଏବଂ ପତଳା ବ features ଶିଷ୍ଟ୍ୟ ଅପେକ୍ଷା ଧୀରେ ଧୀରେ ଥଣ୍ଡା ହୋଇପାରେ |
ଆଭ୍ୟନ୍ତରୀଣ ୱେବ୍ |
ପତଳା ପଟି ଅସମ୍ପୂର୍ଣ୍ଣ ଭରିବା କିମ୍ବା ଛିଣ୍ଡିବା ପାଇଁ ଅସୁରକ୍ଷିତ ଅଟେ | ସେମାନଙ୍କର ଫିଡ୍ ପଥ, ଜଙ୍କସନ୍ ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ସମର୍ଥନ ସାଧନ ଏବଂ ଗ୍ରହଣୀୟ ଚିତ୍ରରେ ଦୃଶ୍ୟମାନ ହେବା ଉଚିତ |
ଗ୍ରୋଭସ୍ ଏବଂ କୋଣାର୍କ |
ଛୋଟ ବ features ଶିଷ୍ଟ୍ୟଗୁଡିକ ସ୍ଥାନୀୟ ପ୍ରବାହକୁ ବ ify ାଇପାରେ ଏବଂ ସମସ୍ୟା ସମାପ୍ତ କରିପାରିବ | କାର୍ଯ୍ୟକ୍ଷମ ଧାରଗୁଡ଼ିକୁ ଚିହ୍ନିତ କର, ତେଣୁ ସାଧନ ସଂଶୋଧନ ଏକ ଅଣ-ସମାଲୋଚନା ପୃଷ୍ଠର ଉନ୍ନତି ପରିବର୍ତ୍ତେ ଫିଟ୍ ରକ୍ଷା କରେ |



ଆମର କାରଖାନା ଦୃଶ୍ୟ:ଏକ ଛାଞ୍ଚ ସଂଶୋଧନର ଏକ ମାପଯୁକ୍ତ କାରଣ ରହିବା ଉଚିତ | ପ୍ରୋଫାଇଲ୍ ଯେଉଁଠାରେ ଭାରୀ, ପତଳା, ଦ୍ରୁତ, ଧୀର କିମ୍ବା ବିକୃତ, ଆମେ ଚିହ୍ନିତ କରୁ, ତା’ପରେ ନିୟନ୍ତ୍ରିତ ପଦକ୍ଷେପରେ ଦାୟିତ୍ flow ପୂର୍ଣ୍ଣ ପ୍ରବାହ କ୍ଷେତ୍ର ପରିବର୍ତ୍ତନ କର | ଏକ ଡାଏ ଓଠକୁ ଗ୍ରାଇଣ୍ଡ୍ କରିବା କାରଣ ପ୍ରୋଫାଇଲ୍ “ଭୁଲ୍ ଦେଖାଯାଏ” ଗୋଟିଏ ତ୍ରୁଟି ଅନ୍ୟ ପାଇଁ ବାଣିଜ୍ୟ କରିପାରେ ଏବଂ ପରବର୍ତ୍ତୀ ସେଟ୍ ପାଇଁ ଆବଶ୍ୟକ ରେକର୍ଡକୁ ଅପସାରଣ କରିଥାଏ |
କାଲିବ୍ରେସନ୍ ଏବଂ କୁଲିଂ ଶୀତଳ ପ୍ରୋଫାଇଲ୍ ନିର୍ଣ୍ଣୟ କରେ |
ଏକ୍ସଟ୍ରୁଜନ୍ ଡାଏ ଏକ ଗରମ ବିଭାଗ ସୃଷ୍ଟି କରେ | ଉତ୍ତାପ ପଦାର୍ଥ ଛାଡୁଥିବାବେଳେ କାଲିବ୍ରେଟର ଜଟିଳ ପୃଷ୍ଠଗୁଡିକ ପ୍ରତିଷ୍ଠା କରେ ଏବଂ ସମର୍ଥନ କରେ | ପ୍ଲେଟ୍, ଟ୍ୟାଙ୍କ କିମ୍ବା ସ୍ପ୍ରେ ବିଭାଗ ମାଧ୍ୟମରେ ଥଣ୍ଡା ଚାଲିଥାଏ, ଏବଂ ହଲ୍-ଅଫ୍ ପ୍ରୋଫାଇଲ୍ ନିୟନ୍ତ୍ରିତ ଟେନସନରେ ଚାଲିଥାଏ | ଏହି ଉପାଦାନଗୁଡ଼ିକ ନିଶ୍ଚିତ ଭାବରେ ଏକ ସେଣ୍ଟର୍ ଲାଇନ୍ ଏବଂ ସ୍ପିଡ୍ ରେଫରେନ୍ସ ଅଂଶୀଦାର କରିବେ |
ନାନହୟା ଏହାର WPC old ାଞ୍ଚାରେ ଇଚ୍ଛାଧୀନ କୁଲିଂ ଚ୍ୟାନେଲ ପ୍ରଦାନ କରେ | ପ୍ରତ୍ୟେକ ସର୍କିଟ୍, ଇନଲେଟ୍ ଏବଂ ଆଉଟଲେଟ୍ ଆକାର, ଜଳ ଗୁଣବତ୍ତା ଆବଶ୍ୟକତା, ଅପରେଟିଂ ତାପମାତ୍ରା ଏବଂ ଉପଲବ୍ଧ ପ୍ରବାହର ଉଦ୍ଦେଶ୍ୟ ନିର୍ଦ୍ଦିଷ୍ଟ କରନ୍ତୁ | ପ୍ଲାଣ୍ଟ ଚ୍ୟାନେଲଗୁଡିକ ସଫା କରିବା ପାଇଁ ମଧ୍ୟ ଯୋଜନା କରିବା ଉଚିତ ଯାହା ସ୍କେଲ କିମ୍ବା ଆବର୍ଜନା ସଂଗ୍ରହ କରିପାରେ |
| ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଇନପୁଟ୍ | | ପ୍ରୋଫାଇଲ୍ ଉପରେ ପ୍ରଭାବ | ପ୍ରଦାନ କରିବାକୁ କ୍ରେତା ତଥ୍ୟ | |
|---|---|---|
| କାଲିବ୍ରେଟର ଯୋଗାଯୋଗ ଏବଂ ସମର୍ଥନ | | ବିଭାଗ ଥଣ୍ଡା ହେବାପରେ ବାହ୍ୟ ଚେହେରା, ଖୋଲା, ଧାର କିମ୍ବା ଗୁହାଳକୁ ମନୋନୀତ କରେ | | କ୍ୟାଲିବ୍ରେଟର ଚିତ୍ରାଙ୍କନ, ଲମ୍ବ, ପର୍ଯ୍ୟାୟ ସଂଖ୍ୟା, ଖାଲି ପଦ୍ଧତି ଏବଂ ଆଡଜଷ୍ଟମେଣ୍ଟ ପରିସର | |
| ଶୀତଳ ଜଳର ଅବସ୍ଥା | | ଉତ୍ତାପ-ଅପସାରଣ ହାର ଏବଂ ଡାଇମେନ୍ସନାଲ୍ ସ୍ଥିରତା ପରିବର୍ତ୍ତନ କରେ | | ଯୋଗାଣ ତାପମାତ୍ରା ପରିସର, ପ୍ରବାହ, ଚାପ, ଜଳର ଗୁଣବତ୍ତା ଏବଂ ପୁନ irc ଚକ୍ର ବ୍ୟବସ୍ଥା | |
| ମୃତ୍ୟୁଠାରୁ କାଲିବ୍ରେଟର ପର୍ଯ୍ୟନ୍ତ ଦୂରତା | | ସାଇଜ୍ କରିବା ପୂର୍ବରୁ ଅସମର୍ଥିତ ହଟ-ପ୍ରୋଫାଇଲ୍ ଆଚରଣ ପରିବର୍ତ୍ତନ କରେ | | ରେଖା ଲେଆଉଟ୍, ଆଡଜଷ୍ଟମେଣ୍ଟ୍ ରେଞ୍ଜ୍ ଏବଂ ଷ୍ଟାର୍ଟ ଅପ୍ ଆକ୍ସେସ୍ | |
| ହଲ୍ ଅଫ୍ ପ୍ରକାର ଏବଂ ଆଲାଇନ୍ମେଣ୍ଟ୍ | | ରେଖା ଗତି ସେଟ୍ କରେ ଏବଂ ପ୍ରୋଫାଇଲ୍ ଅସମାନ ଭାବରେ ଟାଣିପାରେ | | ବେଲ୍ଟ କିମ୍ବା ଟ୍ରାକ୍ ଲେଆଉଟ୍, ଗତି ପରିସର, ଯୋଗାଯୋଗ ଲମ୍ବ ଏବଂ କେନ୍ଦ୍ର ଉଚ୍ଚତା | |
| କାଟିବା ଏବଂ ଷ୍ଟାକିଂ କରିବା | | ପ୍ରାଥମିକ ଥଣ୍ଡା ପରେ ଗତି ପ୍ରକାଶ କିମ୍ବା ସୃଷ୍ଟି କରିପାରିବ | | ଲମ୍ବ, କଟା କିମ୍ବା କଟର ପ୍ରକାର, ସପୋର୍ଟ ଟେବୁଲ୍ ଏବଂ ଷ୍ଟାକିଂ ପଦ୍ଧତି କାଟନ୍ତୁ | |
ମରିବା ସମୟରେ ଶୀତଳ ପରିମାଣ ପ୍ରତିଜ୍ଞା କରନ୍ତୁ ନାହିଁ |ଥଣ୍ଡା ହେବା ପରେ ପ୍ରତ୍ୟେକ ପରିମାପ କେଉଁଠାରେ ଏବଂ କେବେ ମାପ କରାଯିବ ତାହା ସହମତ ହୁଅନ୍ତୁ | ଅନୁମୋଦନ ନମୁନା ଏବଂ ଉତ୍ପାଦନ ନିୟନ୍ତ୍ରଣ ପାଇଁ ସମାନ କଣ୍ଡିସନର ଏବଂ ମାପ ପ୍ରଣାଳୀ ବ୍ୟବହାର କରନ୍ତୁ |
USDA ବନଜାତ ଦ୍ରବ୍ୟ ଲାବୋରେଟୋରୀର ପ୍ରୋଫାଇଲ୍-ଏକ୍ସଟ୍ରୁଜନ୍ ଅନୁସନ୍ଧାନ ଏକ ପ୍ରକ୍ରିୟାକୁ ବର୍ଣ୍ଣନା କରେ ଯେଉଁଥିରେ ତରଳାଯାଇଥିବା WPC ଏକ ଡାଏ ମାଧ୍ୟମରେ ଆକୃତି କରାଯାଇଥିଲା, ତା’ପରେ ଏକ ସାଇଜ୍ ଡାଏ, ୱାଟର ସ୍ପ୍ରେ ଟ୍ୟାଙ୍କ ଏବଂ ପଲର୍ | ସେହି କ୍ରମଟି ଏକ ଉପଯୋଗୀ ସ୍ମାରକ ଅଟେ: ଗଠନ ଫଳାଫଳଟି ସମଗ୍ର ଲାଇନର ଅଟେ, ଯେତେବେଳେ କି ଛାଞ୍ଚ ଗୋଟିଏ ଆଇଟମ୍ ଭାବରେ କିଣାଯାଇଥାଏ |
ଛାଞ୍ଚ ନିର୍ମାଣ, ଚିକିତ୍ସା ଏବଂ ଯାଞ୍ଚ ନିର୍ଦ୍ଦିଷ୍ଟ କରନ୍ତୁ |
ନାନହୟା ଇସ୍ପାତରୁ ଏହାର WPC ଛାଞ୍ଚ ପ୍ରସ୍ତୁତ କରେ ଏବଂ କାର୍ଯ୍ୟ କ୍ଷେତ୍ରଗୁଡିକ ପାଇଁ କଠିନ ଏବଂ ପଲିସ୍ ହୋଇଥିବା ପୃଷ୍ଠଗୁଡିକ ସହିତ ଉଚ୍ଚ-ଶକ୍ତିଶାଳୀ ଆଲୟ ଷ୍ଟିଲ୍ ବର୍ଣ୍ଣନା କରେ | ପ୍ରତ୍ୟେକ ଛାଞ୍ଚ ହେଉଛି CNC ଯନ୍ତ୍ର, ଉତ୍ତାପ ଚିକିତ୍ସା ଏବଂ ପଲିସ୍ | ଅନ୍ତିମ ଚୁକ୍ତି ସେହି ସାଧାରଣ ଉତ୍ପାଦ ଗୁଣଗୁଡ଼ିକୁ ଉପାଦାନ-ସ୍ତରର ଆବଶ୍ୟକତାରେ ପରିଣତ କରିବା ଉଚିତ୍ |
- ପ୍ରତ୍ୟେକ ମୁଖ୍ୟ ଉପାଦାନ ପାଇଁ ସାମଗ୍ରୀ ଗ୍ରେଡ୍ |
- ଉତ୍ତାପ-ଚିକିତ୍ସା ଏବଂ କଠିନ ପରିସର |
- ସମାପ୍ତ କଠିନତା ଆବଶ୍ୟକତା ଏବଂ ପରୀକ୍ଷା ଅବସ୍ଥାନ |
- ଫ୍ଲୋ-ଭୂପୃଷ୍ଠ ସମାପ୍ତି ଆବଶ୍ୟକତା |
- ଗୁରୁତର ପରିମାଣ ଏବଂ ସହନଶୀଳତା |
- ରେଜିଷ୍ଟର, ଡୋବେଲ ଏବଂ ଆସେମ୍ବଲି ରେଫରେନ୍ସ |
- ହିଟର ପରିମାଣ, ଶକ୍ତି, ଭୋଲଟେଜ୍ ଏବଂ ସଂଯୋଜକ |
- ଥର୍ମୋକୁଲ୍ ପ୍ରକାର, ଅବସ୍ଥାନ ଏବଂ କେବୁଲ୍ ବିବରଣୀ |
- ଚାପ ଏବଂ ତରଳ-ତାପମାତ୍ରା ପୋର୍ଟଗୁଡିକ |
- କୁଲିଂ-ଚ୍ୟାନେଲ ଚିତ୍ରାଙ୍କନ ଏବଂ ଚାପ ପରୀକ୍ଷା |
- ଫାଷ୍ଟେନର୍ ସାମଗ୍ରୀ, ଗ୍ରେଡ୍ ଏବଂ ଅତିରିକ୍ତ ପରିମାଣ |
- ବଦଳାଯାଇଥିବା ସନ୍ନିବେଶ ଏବଂ ପରିଧାନ-ଅଂଶ ପରିଭାଷା |
- କଳଙ୍କ ସୁରକ୍ଷା, ପ୍ୟାକିଂ ଏବଂ ସଂରକ୍ଷଣ ପଦ୍ଧତି |
- ସାମଗ୍ରୀ, ଚିକିତ୍ସା ଏବଂ ଡାଇମେନ୍ସନାଲ୍ ରେକର୍ଡଗୁଡିକ |
ସବୁ ସ୍ଥାନରେ କଠିନ ସମ୍ଭାବ୍ୟ ପୃଷ୍ଠକୁ ଅନୁରୋଧ କରନ୍ତୁ ନାହିଁ | ମର ଶରୀର, ସନ୍ନିବେଶ, ଫାଷ୍ଟେନର୍, ଆଡାପ୍ଟର ଏବଂ ସପୋର୍ଟର ବିଭିନ୍ନ କାର୍ଯ୍ୟ ଅଛି | ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ଭୂପୃଷ୍ଠ ସ୍ଥିତି, ସବଷ୍ଟ୍ରେଟ୍ ଶକ୍ତି, ମରାମତି ପ୍ରଣାଳୀ ଏବଂ କ୍ଷୟ ଏକ୍ସପୋଜରକୁ ଆଶା କରାଯାଉଥିବା କାଠ ଏବଂ ଖଣିଜ ପଦାର୍ଥ ସହିତ ମିଶ୍ରଣ କରିବା ଉଚିତ |


ଯୋଗାଣ ଯୋଗ୍ୟତା ନାନହାଇୟା ଅନ୍ତର୍ଭୁକ୍ତ କରିପାରେ |ଉତ୍ପାଦନ ଉପକରଣ, ପ୍ରମାଣପତ୍ର ସୂଚନାଏବଂସ୍ଥାପନ ଏବଂ ରକ୍ଷଣାବେକ୍ଷଣ ସହାୟତା। ସାଧାରଣ କାଟାଲଗ୍ ଷ୍ଟେଟମେଣ୍ଟ ଉପରେ ନିର୍ଭର କରିବା ପରିବର୍ତ୍ତେ କ୍ରୟ କ୍ରମରେ ଆବଶ୍ୟକ ଡକ୍ୟୁମେଣ୍ଟ୍ ଏବଂ ସମର୍ଥନ ରଖନ୍ତୁ |
ଦାୟିତ୍ zone ପୂର୍ଣ୍ଣ ଜୋନ୍ ଖୋଜିବା ପାଇଁ ତ୍ରୁଟି pattern ାଞ୍ଚା ବ୍ୟବହାର କରନ୍ତୁ |
WPC ପ୍ରୋଫାଇଲ୍ ତ୍ରୁଟି କଞ୍ଚାମାଲ, ମିକ୍ସର୍, ଫିଡର୍, ସ୍କ୍ରୁ ଏବଂ ବ୍ୟାରେଲ୍, ମଡ୍ଡ, କାଲିବ୍ରେଟର, କୁଲିଂ ବିଭାଗ କିମ୍ବା ହଲ୍-ଅଫ୍ ରେ ଆରମ୍ଭ ହୋଇପାରେ | କ୍ରସ୍ ବିଭାଗରେ ଏକ ତ୍ରୁଟିର ଅବସ୍ଥାନ ଏବଂ ସମୟ ସହିତ ଏହାର ପରିବର୍ତ୍ତନ ଉପଯୋଗୀ ସୂଚକ ଦେଇଥାଏ | ତାପମାତ୍ରା, ଗତି ଏବଂ ଏକତ୍ର ସାଧନ କରିବା ପୂର୍ବରୁ ସେଗୁଡ଼ିକୁ ରେକର୍ଡ କରନ୍ତୁ |
| ଦେଖାଯାଇଥିବା ତ୍ରୁଟି | | ଛାଞ୍ଚ ଯାଞ୍ଚ | | ଅନ୍ୟ ରେଖା ଯାଞ୍ଚ | | କ୍ରୟ ଶିକ୍ଷା |
|---|---|---|---|
| ପ୍ରୋଫାଇଲ୍ ଗୋଟିଏ ପୁନରାବୃତ୍ତି ଦିଗରେ ମୋଡ଼େ | | ଫ୍ଲୋ ସନ୍ତୁଳନ, କାନ୍ଥ କ୍ଷତିପୂରଣ, ମର ଆଲାଇନ୍ମେଣ୍ଟ ଏବଂ ଡିସଚାର୍ଜ ଅବସ୍ଥା | | କାଲିବ୍ରେଟର ସ୍ଥିତି, କୁଲିଂ ବାଲାନ୍ସ ଏବଂ ହଲ୍ ଅଫ୍ ଆଲାଇନ୍ମେଣ୍ଟ | | ପୂର୍ଣ୍ଣ ଥଣ୍ଡା ପରେ ଏକ ମାପାଯାଇଥିବା ଗ୍ରହଣୀୟ ବସ୍ତୁକୁ ମୋଡ଼ନ୍ତୁ | |
| ଗୋଟିଏ କାନ୍ଥ କିମ୍ବା ପଟି ପତଳା | | ସ୍ଥାନୀୟ ପ୍ରତିବନ୍ଧକ, ସନ୍ନିବେଶ ସ୍ଥିତି, ଜମା, ପରିଧାନ କିମ୍ବା ନଷ୍ଟ ହୋଇଥିବା ପ୍ରବାହ ପୃଷ୍ଠ | | ସୂତ୍ର ସ୍ଥିରତା, ଆର୍ଦ୍ରତା, ସ୍କ୍ରିନ୍ ସ୍ଥିତି ଏବଂ ଆଉଟପୁଟ୍ ସ୍ଥିରତା | | ଚିତ୍ର ଉପରେ ପ୍ରତ୍ୟେକ ଜଟିଳ କାନ୍ଥ ଏବଂ ପଟି ଚିହ୍ନଟ କରନ୍ତୁ | |
| ଆଭ୍ୟନ୍ତରୀଣ ୱେବ୍ ବ୍ରେକ୍ | | ୱେବ୍ ଫିଡ୍ ପଥ, ଜଙ୍କସନ ଡିଜାଇନ୍ ଏବଂ ପ୍ରସ୍ଥାନ ସମର୍ଥନ | | ଆର୍ଦ୍ରତା, ପ୍ରଦୂଷଣ, ତରଳ ପ୍ରସ୍ତୁତି, ଗତି ଏବଂ ଅସମର୍ଥିତ ଦୂରତା | | ରନ୍ ପରୀକ୍ଷଣରେ ଏକ କ୍ରସ୍-ସେକ୍ସନ୍ କଟ୍ ଯାଞ୍ଚ ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ | |
| କଠିନ ବା ଛିଣ୍ଡାଯାଇଥିବା ପୃଷ୍ଠ | | ମର-ଓଠ ଶେଷ, ଜମା, ତାପମାତ୍ରା ଏବଂ ସ୍ଥାନୀୟ ପ୍ରବାହ | | ଫର୍ମୁଲା, ଲବ୍ରିକାଣ୍ଟ ସନ୍ତୁଳନ, ଆର୍ଦ୍ରତା, ବିଚ୍ଛେଦ ଏବଂ ରେଖା ଗତି | | ଏକ ନାମିତ ସୂତ୍ର ଅନ୍ତର୍ଗତ ଏକ ଭ physical ତିକ ପୃଷ୍ଠଭୂମି ନମୁନାକୁ ଅନୁମୋଦନ କରନ୍ତୁ | |
| ବବୁଲସ୍ କିମ୍ବା ପିନ୍ହୋଲ୍ | | ହୋଲ୍ଡ ଅପ୍ ଜୋନ୍ ଏବଂ ସ୍ଥାନୀୟ ଅତ୍ୟଧିକ ଗରମ | | କାଠ ଆର୍ଦ୍ରତା, ଶୁଖାଇବା, ଖାଇବା, ଭେଣ୍ଟିଂ ଏବଂ ଅସ୍ଥିର ଅପସାରଣ | | ପରୀକ୍ଷା ଯୋଜନାରେ ଆର୍ଦ୍ରତା ପ୍ରସ୍ତୁତି ଏବଂ ଭେଣ୍ଟ୍ କାର୍ଯ୍ୟଦକ୍ଷତା ରେକର୍ଡ କରନ୍ତୁ | |
| ବ୍ରାଉନ୍ କିମ୍ବା କଳା ଚିହ୍ନ | | ମୃତ ଜୋନ୍, ଜମା, ଅତ୍ୟଧିକ ସ୍ଥାନୀୟ ତାପମାତ୍ରା ଏବଂ ସଫେଇ କ୍ଷତି | | ବ୍ୟାରେଲ୍ ଜମା, ତାପଜ ଇତିହାସ, ବନ୍ଦ ଅଭ୍ୟାସ ଏବଂ ଦୂଷିତ ଫିଡ୍ | | ଏକ ଡକ୍ୟୁମେଣ୍ଟ୍ ହୋଇଥିବା ଷ୍ଟାର୍ଟ ଅପ୍, ବନ୍ଦ ଏବଂ ସଫେଇ ପ୍ରଣାଳୀ ପାଇଁ ପଚାର | |
| ଏକ ଚାଲିବା ସମୟରେ ପରିମାପ | ଥର୍ମାଲ୍ ଗତି, ଖାଲି ଆଡଜଷ୍ଟମେଣ୍ଟ୍, ପିନ୍ଧିବା ଏବଂ କୁଲିଂ-ଚ୍ୟାନେଲ୍ ସ୍ଥିତି | | ଆଉଟପୁଟ୍, ତାପମାତ୍ରା, ଚାପ, ଶୂନ୍ୟସ୍ଥାନ, ଜଳ ଏବଂ ହଲ୍-ଅଫ୍ ସ୍ପିଡ୍ | | ଏକ ସ୍ଥିର ରନ୍ ମାଧ୍ୟମରେ ସମୟ ନମୁନା ବ୍ୟବହାର କରନ୍ତୁ, ଗୋଟିଏ ପ୍ରାରମ୍ଭିକ ନମୁନା ନୁହେଁ | |
| ଉଚ୍ଚ ଚାପ ଏବଂ ନିମ୍ନ ଆଉଟପୁଟ୍ | | ପ୍ରତିବନ୍ଧିତ ପ୍ରବାହ, ଅବରୋଧିତ ପଥ, ଅନୁପଯୁକ୍ତ ପରିବର୍ତ୍ତନ କିମ୍ବା ନିମ୍ନ ତାପମାତ୍ରା | | ସ୍କ୍ରିନ୍ ଅବରୋଧ, ପିନ୍ଧାଯାଇଥିବା ସ୍କ୍ରୁ, ଫିଡ୍ ସୀମିତତା ଏବଂ ସାମଗ୍ରୀର ସାନ୍ଦ୍ରତା | | ଚାପ ଅବସ୍ଥାନ ଏବଂ ଏକ ବ୍ୟବହାରଯୋଗ୍ୟ ଅପରେଟିଂ ୱିଣ୍ଡୋ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ | |
ବ୍ୟବହାରିକ ନିଦାନ ପଦ୍ଧତି:ଏକ୍ସଟ୍ରୁଡେଟ୍ ଏବଂ ଅନ୍ତିମ ପ୍ରୋଫାଇଲରେ ଉପର, ତଳ, ବାମ ଏବଂ ଡାହାଣକୁ ଚିହ୍ନିତ କର | କାଲିବ୍ରେଟର ମାଧ୍ୟମରେ ସମାନ ଆଭିମୁଖ୍ୟ ରେକର୍ଡ କରନ୍ତୁ | ଯଦି ଏକ ରେଖା ଉପାଦାନ ପରେ ତ୍ରୁଟି ଘୂର୍ଣ୍ଣନ କରେ କିମ୍ବା ପରିବର୍ତ୍ତନ ହୁଏ, ତେବେ ଛାଞ୍ଚକୁ ସଜାଡିବା ପାଇଁ ସାଧାରଣ ନିର୍ଦ୍ଦେଶ ଅପେକ୍ଷା ଅନୁସନ୍ଧାନର ଏକ ଉତ୍ତମ ପ୍ରାରମ୍ଭ ଅଛି |
ଆମର କାରଖାନା ଦୃଶ୍ୟ:ଯେତେବେଳେ ଆମେ ଏକ ତ୍ରୁଟି କେବଳ “ଭୂପୃଷ୍ଠ ଖରାପ” ଭାବରେ ବର୍ଣ୍ଣନା କରାଯାଏ, ସେତେବେଳେ ଆମେ ସତର୍କ ରହିଥାଉ | ଆମେ ପଚାରିଥାଉ ଏହା କେଉଁଠାରେ ଦେଖାଯାଏ, ଏହା ନିରନ୍ତର କି ନୁହେଁ, ଯେତେବେଳେ ଏହା ଷ୍ଟାର୍ଟ ଅପ୍ ପରେ ଆରମ୍ଭ ହୁଏ, କେଉଁ ଫର୍ମୁଲା ଲଟ୍ ଚାଲିଥାଏ ଏବଂ ଚାପରେ କ’ଣ ହୁଏ | ଆଭିମୁଖ୍ୟ ସହିତ ଏକ ଘନିଷ୍ଠ ଫଟୋ ଏବଂ ଏକ ରଖାଯାଇଥିବା ବିଭାଗ ଏକ ଲମ୍ବା ବାର୍ତ୍ତା ଅପେକ୍ଷା ଅଧିକ ସମୟ ସଞ୍ଚୟ କରେ |

WPC ଏକ୍ସଟ୍ରୁଜନ୍ ମଡ୍ଡ RFQ ଯାଞ୍ଚ ତାଲିକା |
ଏକ ସଂପୂର୍ଣ୍ଣ RFQ କୋଟେସନ୍ ତୁଳନାତ୍ମକ କରିଥାଏ ଏବଂ ଇଞ୍ଜିନିୟରିଂ ଦଳକୁ ଏକ ସ୍ପଷ୍ଟ ରେଫରେନ୍ସ କଣ୍ଡିସନ୍ ଦେଇଥାଏ | ଉତ୍ପାଦ ଚିତ୍ରାଙ୍କନ, ସୂତ୍ର, ରେଖା ଲେଆଉଟ୍ ଏବଂ ଗ୍ରହଣୀୟ ଡକ୍ୟୁମେଣ୍ଟରେ ଗୋଟିଏ ସଂଶୋଧନ ସଂଖ୍ୟା ବ୍ୟବହାର କରନ୍ତୁ |
- ସମାପ୍ତ ଉତ୍ପାଦକୁ ଚିହ୍ନଟ କର |ଷ୍ଟେଟ୍ ଡେକିଂ, ଫେନସିଂ, କବାଟ ଫ୍ରେମ୍, ଛାତ, ପ୍ୟାନେଲ୍, ଟ୍ରିମ୍ କିମ୍ବା ଅନ୍ୟ ଏକ ପ୍ରୋଫାଇଲ୍ | ପ୍ରୟୋଗକୁ ବ୍ୟାଖ୍ୟା କର ଏବଂ କେଉଁ ପୃଷ୍ଠଗୁଡ଼ିକ ଦୃଶ୍ୟମାନ କିମ୍ବା କାର୍ଯ୍ୟକ୍ଷମ |
- ନିୟନ୍ତ୍ରିତ କ୍ରସ୍ ବିଭାଗକୁ ସଂଲଗ୍ନ କରନ୍ତୁ |ପରିମାପ, କାନ୍ଥ, ପଟି, ଗୁହାଳ, ରେଡି, ଡାଟୁମ୍, ସହନଶୀଳତା, ସରଳତା, ମୋଡ଼ ଏବଂ ଦ length ର୍ଘ୍ୟ ପ୍ରତି ଟାର୍ଗେଟ୍ ମାସ ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ |
- ସଂପୂର୍ଣ୍ଣ ସୂତ୍ର ପ୍ରଦାନ କରନ୍ତୁ |ପଲିମର ଗ୍ରେଡ୍, କାଠ ପ୍ରକାର ଏବଂ ବିଷୟବସ୍ତୁ, ମିନେରାଲ୍ ଫିଲର୍, ଲବ୍ରିକାଣ୍ଟ, କପଲିଂ ଏଜେଣ୍ଟ, ଷ୍ଟାବିଲାଇଜର୍, ପିଗମେଣ୍ଟ, ରିସାଇକ୍ଲିଡ୍ ବିଷୟବସ୍ତୁ ଏବଂ ଯେକ any ଣସି ଫୋମିଙ୍ଗ୍ କିମ୍ବା କ୍ୟାପ୍ ଲେୟାର ସିଷ୍ଟମ୍ ତାଲିକାଭୁକ୍ତ କର |
- ସାମଗ୍ରୀ ପ୍ରସ୍ତୁତି ବର୍ଣ୍ଣନା କର |ଶୁଖାଇବା, ମିଶ୍ରଣ, ଯ ound ଗିକ, ପେଲେଟାଇଜିଂ, ଷ୍ଟୋରେଜ୍, ବଲ୍କ-ସାନ୍ଦ୍ରତା ଏବଂ ଆର୍ଦ୍ରତା-ନିୟନ୍ତ୍ରଣ ସୂଚନା ଦିଅନ୍ତୁ |
- ନିର୍ବାହ ମାର୍ଗକୁ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ |ରାଜ୍ୟ ଏକକ ସ୍କ୍ରୁ, ସମାନ୍ତରାଳ ଯାଆଁଳା, କୋନିକାଲ୍ ଯାଆଁଳା କିମ୍ବା ଟାଣ୍ଡେମ୍; ସ୍କ୍ରୁ ବ୍ୟାସ; ଆଉଟପୁଟ୍; ରେଖା ଗତି; ଫିଲ୍ଟରେସନ୍; ସାଧାରଣ ଚାପ; ଏବଂ ତାପମାତ୍ରା ୱିଣ୍ଡୋ |
- ଯାନ୍ତ୍ରିକ ଇଣ୍ଟରଫେସକୁ ନିୟନ୍ତ୍ରଣ କରନ୍ତୁ |ଫ୍ଲେଞ୍ଜ୍, ରେଜିଷ୍ଟର, ବୋଲ୍ଟ ସର୍କଲ୍, ତରଳ ଇନଲେଟ୍, ସିଲ୍ ଚେହେରା, କେନ୍ଦ୍ର ଉଚ୍ଚତା, ସମର୍ଥନ, ଉଠାଇବା ଏବଂ ସ୍ପେସ୍ ଏନଭଲପ୍ ସଂଲଗ୍ନ କରନ୍ତୁ |
- ବ electrical ଦୁତିକ ଏବଂ ଉପଯୋଗୀ ତଥ୍ୟ ତାଲିକା କର |ଭୋଲଟେଜ୍, ଫ୍ରିକ୍ୱେନ୍ସି, ହିଟର କଣ୍ଟ୍ରୋଲ୍, ଥର୍ମୋକୁଲ୍ ପ୍ରକାର, କେବୁଲ୍ ଷ୍ଟାଣ୍ଡାର୍ଡ, କୁଲିଂ-ୱାଟର ତାପମାତ୍ରା, ପ୍ରବାହ, ଚାପ ଏବଂ ଗୁଣବତ୍ତା ଦିଅ |
- ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଲେଆଉଟ୍ ଦେଖାନ୍ତୁ |କାଲିବ୍ରେଟର ବିଭାଗ, ଭାକ୍ୟୁମ୍ କିମ୍ବା ୱାଟର କନେକ୍ସନ୍, କୁଲିଂ ଟ୍ୟାଙ୍କ, ସପୋର୍ଟ ଟେବୁଲ୍, ହଲ୍-ଅଫ୍, ଏମ୍ବୋସିଂ ୟୁନିଟ୍, କଟର ଏବଂ ଉପଲବ୍ଧ ଆଡଜଷ୍ଟମେଣ୍ଟ୍ ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ |
- ଭୂପୃଷ୍ଠ କାର୍ଯ୍ୟକୁ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ |ଉତ୍ପାଦଟି ରେଖାକୁ ସୁଗମ, ଆମ୍ବୁସଡ୍, ବାଲି କିମ୍ବା ବ୍ରଶ୍ ଛାଡିଥାଏ କି ନାହିଁ ଏବଂ ଦ୍ secondary ିତୀୟ ପ୍ରକ୍ରିୟା କେତେ ପଦାର୍ଥ ଅପସାରଣ କରେ ତାହା ଦର୍ଶାନ୍ତୁ |
- ପ୍ରତ୍ୟେକ ଯୋଗାଣ ଉପାଦାନକୁ ତାଲିକାଭୁକ୍ତ କର |ଅଲଗା ଆଡାପ୍ଟର, ମର ଶରୀର, ସନ୍ନିବେଶ, କାଲିବ୍ରେଟର୍, କୁଲିଂ ପ୍ଲେଟ୍, ହିଟର, ସେନ୍ସର, ସିଲ୍, ଫାଷ୍ଟେନର୍, ଷ୍ଟାଣ୍ଡ, ଉପକରଣ ଏବଂ ସ୍ପେୟାର୍ |
- ବ technical ଷୟିକ ଫାଇଲକୁ ଅନୁରୋଧ |ଚିତ୍ରାଙ୍କନ, ସାମଗ୍ରୀର ବିଲ୍, ସାମଗ୍ରୀ ଏବଂ ଚିକିତ୍ସା ରେକର୍ଡ, ଯାଞ୍ଚ ରିପୋର୍ଟ, ବ electrical ଦୁତିକ ତାଲିକା, କୁଲିଂ ଚିତ୍ର, ମାନୁଆଲ୍ ଏବଂ ଅତିରିକ୍ତ ଅଂଶ ତାଲିକା ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ |
- ଗ୍ରହଣ ପରୀକ୍ଷା ଲେଖନ୍ତୁ |ସୂତ୍ର, ପ୍ରୋଫାଇଲ୍, ଆଉଟପୁଟ୍, ଗତି, ଚାଲିବା ଅବଧି, ପ୍ରକ୍ରିୟା ରେକର୍ଡ, ନମୁନା ସଂଗ୍ରହ ଫ୍ରିକ୍ୱେନ୍ସି, ଡାଇମେନ୍ସନାଲ୍ ସୀମା, ଭୂପୃଷ୍ଠ ନମୁନା ଏବଂ ସମାପ୍ତ ଉତ୍ପାଦ ପରୀକ୍ଷଣର ନାମ ଦିଅ |
ପ୍ରତିସ୍ଥାପନ ଚେତାବନୀ:ନୂତନ ସେଟ୍ ର ଏକମାତ୍ର ପରିଭାଷା ଭାବରେ ଏକ ପୁରୁଣା old ାଞ୍ଚା ବ୍ୟବହାର କରନ୍ତୁ ନାହିଁ | ମୂଳ ଚିତ୍ର, ମେସିନ୍-ଇଣ୍ଟରଫେସ୍ ମାପ, ଏକ ଭଲ ରଖାଯାଇଥିବା ପ୍ରୋଫାଇଲ୍ ଏବଂ ବଦଳିବାର କାରଣକୁ ଏକତ୍ର କର | ପିନ୍ଧାଯାଇଥିବା ପ୍ରବାହ ବ features ଶିଷ୍ଟ୍ୟଗୁଡିକ ନକଲ କରିବା ଦ୍ୱାରା ପୁରୁଣା ତ୍ରୁଟି ପୁନ oduc ପ୍ରକାଶିତ ହୋଇପାରେ |
ଏକ PVC କିମ୍ବା WPC ବୋର୍ଡ ଲାଇନ ପାଇଁ, ସମୀକ୍ଷା କରନ୍ତୁ |ପିଭିସି ବୋର୍ଡ କନିକାଲ୍ ଟ୍ୱିନ୍-ସ୍କ୍ରୁ ବ୍ୟାରେଲ୍ |ସାଧନ ପ୍ୟାକେଜ୍ ସହିତ | ଉଚ୍ଚ-ଆଉଟପୁଟ୍ କିମ୍ବା ଯ ound ଗିକ କର୍ତ୍ତବ୍ୟ ପାଇଁ, ତୁଳନା କରନ୍ତୁ |ସହ-ଘୂର୍ଣ୍ଣନ କରୁଥିବା ସମାନ୍ତରାଳ ଟ୍ୱିନ୍-ସ୍କ୍ରୁ ବ୍ୟାରେଲ୍ |ଏବଂ ପ୍ରଶସ୍ତ |ସମାନ୍ତରାଳ ଟ୍ୱିନ୍-ସ୍କ୍ରୁ ପରିସର |। ଏହି ଲିଙ୍କଗୁଡ଼ିକ ଉପକରଣ ଚୟନକୁ ସମର୍ଥନ କରେ; ଅନ୍ତିମ ପସନ୍ଦ ତଥାପି ସୂତ୍ର ଏବଂ ପ୍ରକ୍ରିୟା ମାର୍ଗ ଉପରେ ନିର୍ଭର କରେ |
ଏକ ନିୟନ୍ତ୍ରିତ ଉତ୍ପାଦନ ରନ୍ ସହିତ ଛାଞ୍ଚକୁ ଗ୍ରହଣ କରନ୍ତୁ |
ଉପାଦାନ ଯାଞ୍ଚରୁ ଆରମ୍ଭ କରନ୍ତୁ, ତାପରେ ଧାଡିରେ ଗଠନ ଫଳାଫଳକୁ ପ୍ରମାଣ କରନ୍ତୁ | ରାଜି ହୋଇଥିବା WPC ସୂତ୍ର ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ କାରଣ ଏକ ଭିନ୍ନ ପଲିମର, କାଠ ବିଷୟବସ୍ତୁ, ଆର୍ଦ୍ରତା ଅବସ୍ଥା କିମ୍ବା ଲବ୍ରିକାଣ୍ଟ ସିଷ୍ଟମ ଚାପ, ଭୂପୃଷ୍ଠ ଏବଂ ଡାଇମେନ୍ସନାଲ ପୁନରୁଦ୍ଧାରକୁ ପରିବର୍ତ୍ତନ କରିପାରିବ |
| ଗ୍ରହଣ ପର୍ଯ୍ୟାୟ | କଣ ଯାଞ୍ଚ କରିବେ | | ରଖିବାକୁ ରେକର୍ଡ କରନ୍ତୁ | |
|---|---|---|
| ଡକ୍ୟୁମେଣ୍ଟ୍ ସମୀକ୍ଷା | ଅଙ୍କନ ସଂଶୋଧନ, ଉପାଦାନ ତାଲିକା, ସାମଗ୍ରୀ ଏବଂ ଚିକିତ୍ସା ପରିସର, ହିଟର, ସେନ୍ସର, କୁଲିଂ ସର୍କିଟ୍, ସ୍ପେୟାର ଏବଂ ମାନୁଆଲ୍ | | ଦସ୍ତଖତ ଦଲିଲ ରେଜିଷ୍ଟର | |
| ବେଞ୍ଚ ଯାଞ୍ଚ | | ଜଟିଳ ଇଣ୍ଟରଫେସ୍, ରେଜିଷ୍ଟର, ଖୋଲିବା, ସନ୍ନିବେଶ, ସିଲ୍ ଚେହେରା, ଫାଷ୍ଟେନର୍, ଫ୍ଲୋ ସର୍ଫେସ୍ ଏବଂ ଆସେମ୍ବଲି ଆରିଏଣ୍ଟେସନ୍ | | ଡାଇମେନ୍ସନାଲ୍ ଏବଂ ଭିଜୁଆଲ୍ ରିପୋର୍ଟ ଅଂଶ ସଂଖ୍ୟା ସହିତ ବନ୍ଧା | |
| ସ୍ଥାପନ | କେନ୍ଦ୍ର ଉଚ୍ଚତା, ଫ୍ଲେଞ୍ଜ୍ ଫିଟ୍, ସମର୍ଥନ, ଉଠାଇବା ପ୍ରବେଶ, ହିଟର ତାର, ସେନ୍ସର, ଜଳ ସଂଯୋଗ ଏବଂ କାଲିବ୍ରେଟର ସହିତ ଆଲାଇନ୍ମେଣ୍ଟ | | ସ୍ଥାପନ ଯାଞ୍ଚ ତାଲିକା ଏବଂ ଫଟୋଗ୍ରାଫ୍ | |
| ଉତ୍ତାପ | ଜୋନ୍ ଚିହ୍ନଟ, ନିୟନ୍ତ୍ରକ ପ୍ରତିକ୍ରିୟା, ସେନ୍ସର ପଠନ, ସାମ୍ପ୍ରତିକ ଡ୍ର, ଲିକେଜ୍ ଏବଂ କୁଲିଂ-ଚ୍ୟାନେଲ୍ ସ୍ଥିତି | | ଜୋନ୍ ମାନଚିତ୍ର ଏବଂ ସ୍ଥିର ପଠନ | |
| ଉତ୍ପାଦନ ଚାଲିବ | | ଅନୁମୋଦିତ ସୂତ୍ର, ଫିଡ୍ ପ୍ରସ୍ତୁତି, ଆଉଟପୁଟ୍, ଲାଇନର ଗତି, ତାପମାତ୍ରା, ଚାପ, ମୋଟର ଲୋଡ୍, କୁଲିଂ ଏବଂ ହଲ୍-ଅଫ୍ ଅବସ୍ଥା | | ସମୟ ଭିତ୍ତିକ ପ୍ରକ୍ରିୟା ସିଟ୍ ଏବଂ କଞ୍ଚାମାଲ ନମୁନା ରଖାଯାଇଛି | |
| ପ୍ରୋଫାଇଲ୍ ଯାଞ୍ଚ | | ବାହ୍ୟ ଆକାର, କାନ୍ଥ ଏବଂ ପଟି ବିଭାଗ, ସିଧା, ମୋଡ଼, ଭୂପୃଷ୍ଠ, ରଙ୍ଗ, ଦ length ର୍ଘ୍ୟର ମାସ ଏବଂ ମିଳନ ଉପାଦାନଗୁଡ଼ିକ ସହିତ ଫିଟ୍ | | ମାପ ଏବଂ ଉତ୍ପାଦନ ସମୟ କାଟିବା ପାଇଁ ବନ୍ଧା | |
| ପରିବର୍ତ୍ତନ ଏବଂ ପୁନରୁଦ୍ଧାର | ରାଜି ହୋଇଥିବା ଆଡଜଷ୍ଟମେଣ୍ଟ୍, ସାଧାରଣ ଷ୍ଟପ୍ ଏବଂ ପୁନ art ଆରମ୍ଭ, କିମ୍ବା ଦ daily ନିକ ଉତ୍ପାଦନ ପାଇଁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ହେଲେ ଗୋଟିଏ ଆକାର କିମ୍ବା ରଙ୍ଗ ପରିବର୍ତ୍ତନ | | ଅପରେଟର୍ ସାଇନ୍-ଅଫ୍ ଏବଂ ଅବଶିଷ୍ଟ-କାର୍ଯ୍ୟ ତାଲିକା | |
ସମାପ୍ତ ଉତ୍ପାଦଟି ପରୀକ୍ଷା ଆବଶ୍ୟକ କରିପାରନ୍ତି ଯାହା ପ୍ରୋଫାଇଲ୍ ପରିମାପଠାରୁ ବହୁ ଦୂରରେ |ASTM D7031WPC ଉତ୍ପାଦଗୁଡିକର ଯାନ୍ତ୍ରିକ ଏବଂ ଭ physical ତିକ ଗୁଣଗୁଡିକର ମୂଲ୍ୟାଙ୍କନ ପାଇଁ ଏକ ଗାଇଡ୍ ଅଟେ, ଏବଂ ଏଥିରେ ଦର୍ଶାଯାଇଛି ଯେ ଉପଭୋକ୍ତାମାନେ ଅନୁପ୍ରୟୋଗ ପାଇଁ ଉପଯୁକ୍ତ ପରୀକ୍ଷା ଚୟନ କରିବା ଉଚିତ୍ |ASTM D7032-21WPC ଏବଂ ପ୍ଲାଷ୍ଟିକ୍-ଲମ୍ବର ଡେକ୍ ବୋର୍ଡ, ସିଡ଼ି ଟ୍ରାଡ୍, ରାକ୍ଷୀ ଏବଂ ହ୍ୟାଣ୍ଡ୍ରେଲ୍ ପାଇଁ କାର୍ଯ୍ୟଦକ୍ଷତା ମୂଲ୍ୟାୟନକୁ ଅନ୍ତର୍ଭୁକ୍ତ କରେ |
ପ୍ରାକୃତିକ ଫାଇବର-ସଶକ୍ତ କମ୍ପୋଜିଟ୍ ଡେକ୍ ବୋର୍ଡ ପାଇଁ,ISO 16616: 2015ପରୀକ୍ଷା ପଦ୍ଧତି ପ୍ରଦାନ କରେ,ISO 19821: 2017ସ୍ପାନ୍ ରେଟିଂକୁ ଠିକଣା କରେ | ଚୁକ୍ତିନାମା ଲେଖିବା ପୂର୍ବରୁ ପ୍ରଯୁଜ୍ୟ ସଂସ୍କରଣ, ଜାତୀୟ ସଂକେତ ଏବଂ ଉତ୍ପାଦ ପରିସର ନିଶ୍ଚିତ କରନ୍ତୁ | ଛାଞ୍ଚ ସମାପ୍ତ ଉତ୍ପାଦର ଅନୁପାଳନକୁ ବହନ କରେ ନାହିଁ |
ଆମର କାରଖାନା ଦୃଶ୍ୟ:ସର୍ବୋତ୍ତମ ହସ୍ତାନ୍ତର ହେଉଛି ଏକ ସ୍ଥିର ପ୍ରକ୍ରିୟା ୱିଣ୍ଡୋ ଏବଂ ଚିହ୍ନିତ ନମୁନାଗୁଡ଼ିକର ଏକ ସେଟ୍ | ଆମେ ଜାଣିବାକୁ ଚାହିଁବୁ କେଉଁ ଫର୍ମୁଲା ଚାଲିଲା, ରେଖା କେତେ ଦ୍ରୁତ ଗତିରେ ଗତି କଲା, କେଉଁଠାରେ ଚାପ ସ୍ଥିର ହେଲା, କିପରି ଥଣ୍ଡା ସ୍ଥିର ହେଲା ଏବଂ ପ୍ରତ୍ୟେକ ନମୁନା କଟିଗଲା | ଏକ ଟେବୁଲରେ ରଖାଯାଇଥିବା ଏକ ସୁନ୍ଦର ଦେଖାଯାଉଥିବା ବୋର୍ଡ ରେଖା ଏହାକୁ ପୁନରାବୃତ୍ତି କରିପାରିବ କି ନାହିଁ ତାହା ବ୍ୟାଖ୍ୟା କରେ ନାହିଁ |

ବାରମ୍ବାର ପଚରାଯାଉଥିବା ପ୍ରଶ୍ନ |
ଏକ WPC ଏକ୍ସଟ୍ରୁଜନ୍ ମଡ୍ଡକୁ ଉଦ୍ଧୃତ କରିବାକୁ କେଉଁ ସୂଚନା ଆବଶ୍ୟକ?
ସହନଶୀଳତା, ସମ୍ପୂର୍ଣ୍ଣ WPC ସୂତ୍ର, ସାମଗ୍ରୀ ପ୍ରସ୍ତୁତି ପ୍ରଣାଳୀ, ଏକ୍ସଟ୍ରୁଡର୍ ଏବଂ ଆଡାପ୍ଟର ବିବରଣୀ, ଟାର୍ଗେଟ୍ ଆଉଟପୁଟ୍ ଏବଂ ଲାଇନ୍ ସ୍ପିଡ୍, କୁଲିଂ ଏବଂ ହଲ୍ ଅଫ୍ ଲେଆଉଟ୍, ଭୂପୃଷ୍ଠ ଆବଶ୍ୟକତା, ପରିବର୍ତ୍ତନ ଯୋଜନା, ଉପଲବ୍ଧ ଉପଯୋଗୀତା ଏବଂ ଏକ ମାପଯୋଗ୍ୟ ଗ୍ରହଣୀୟ ପରୀକ୍ଷା ସହିତ ଅନ୍ତିମ ପ୍ରୋଫାଇଲ୍ ଚିତ୍ର ପଠାନ୍ତୁ | ଏକ ଭ physical ତିକ ଉତ୍ପାଦ ନମୁନା ଉପଯୋଗୀ, କିନ୍ତୁ ଏହା ନିୟନ୍ତ୍ରିତ ଚିତ୍ରକୁ ବଦଳାଇବା ଉଚିତ୍ ନୁହେଁ |
ଗୋଟିଏ WPC ଛାଞ୍ଚ PE, PP ଏବଂ PVC- ଆଧାରିତ କାଠ କମ୍ପୋଜିଟ୍ ଚଳାଇ ପାରିବ କି?
ସମାନ ସମାପ୍ତ ଆକୃତି ସାମଗ୍ରୀକୁ ଅଦଳବଦଳ କରେ ନାହିଁ | PE, PP ଏବଂ PVC- ଆଧାରିତ WPC ସୂତ୍ରଗୁଡ଼ିକ ପ୍ରବାହ, ତାପମାତ୍ରା ୱିଣ୍ଡୋ, ତେଲ, ଡ୍ରଡାଉନ୍ ଏବଂ କୁଲିଂ ପ୍ରତିକ୍ରିୟାରେ ଭିନ୍ନ ହୋଇପାରେ | ଗୋଟିଏ ଟୁଲିଂ ବଡି ଏବଂ ଅଲଗା ଇନ୍ସର୍ଟ ବ୍ୟବହାରିକ କିମ୍ୱା ଉତ୍ସର୍ଗୀକୃତ ସାଧନ ସୁରକ୍ଷିତ କି ନାହିଁ ତାହା ସ୍ଥିର କରିବା ପୂର୍ବରୁ ଆମେ ସଠିକ୍ ସୂତ୍ର ଏବଂ ପ୍ରକ୍ରିୟାକରଣ ମାର୍ଗ ସମୀକ୍ଷା କରୁ |
ଏକ WPC ଏକ୍ସଟ୍ରୁଜନ୍ ମଡ୍ଡ କାଲିବ୍ରେଟର ଅନ୍ତର୍ଭୁକ୍ତ କରେ କି?
ଉଦ୍ଧୃତ ପରିସର ନିଶ୍ଚୟ କହିବ | ଏକ୍ସଟ୍ରୁଜନ୍ ଡାଏ ଗରମ ତରଳିକୁ ଆକୃତି କରିଥାଏ, ଯେତେବେଳେ କାଲିବ୍ରେଟର୍, କୁଲିଂ ସେକ୍ସନ୍ ଏବଂ ହଲ୍-ଅଫ୍ ଧରିଥାଏ ଏବଂ ପ୍ରୋଫାଇଲ୍ ଥଣ୍ଡା ହୋଇଯାଏ | ଏକ ଲାଇନ୍-ଆଇଟମ୍ ଟୁଲିଂ ତାଲିକା ପାଇଁ ପଚାର, ଯାହା ଡାଏ, ଆଡାପ୍ଟର, କାଲିବ୍ରେଟର୍, କୁଲିଂ ପ୍ଲେଟ୍, ସିଲ୍, ହିଟର, ସେନ୍ସର ଏବଂ ଅଂଶ ପରିବର୍ତ୍ତନକୁ ଚିହ୍ନଟ କରେ |
WPC ପ୍ରୋଫାଇଲ୍ ଛାଞ୍ଚ ପରେ କାହିଁକି ମୋଡ଼େ କିମ୍ବା ପ୍ରଣାମ କରେ?
ଅସମାନ ମରିବା ପ୍ରବାହ, ଅସନ୍ତୁଳିତ କାନ୍ଥ କିମ୍ବା ୱେବ୍ ବିଭାଗ, ଅସମାନ କୁଲିଂ, କାଲିବ୍ରେଟର ଆଲାଇନ୍ମେଣ୍ଟ, ଅସ୍ଥିର ଆଉଟପୁଟ୍, ନୋନିଫର୍ମ ତାପମାତ୍ରା କିମ୍ବା ଏକ ଭୁଲ୍ ହଲ-ଅଫ୍ ରୁ ଟ୍ୱିଷ୍ଟ କିମ୍ବା ଧନୁ ଆସିପାରେ | ଅନେକ ଭେରିଏବଲ୍ ଆଡଜଷ୍ଟ କରିବା ପୂର୍ବରୁ ବିକୃତିର ଦିଗ ଏବଂ ସମୟ ମାପନ୍ତୁ | ସଂପୂର୍ଣ୍ଣ ଗଠନ ଏବଂ କୁଲିଂ ସିଷ୍ଟମ ଯାଞ୍ଚ ହେବା ଜରୁରୀ |
WPC ଛାଞ୍ଚ ପାଇଁ ନାନହୟା କେଉଁ ପଦାର୍ଥ ବ୍ୟବହାର କରନ୍ତି?
ନାନହାଇୟାଙ୍କର WPC old ା page ୍ଚା ପୃଷ୍ଠା ଇସ୍ପାତକୁ ତାଲିକାଭୁକ୍ତ କରେ ଏବଂ କଠିନ ଏବଂ ପଲିସ୍ ହୋଇଥିବା ପୃଷ୍ଠଭୂମି ସହିତ ଉଚ୍ଚ-ଶକ୍ତି ଆଲୟ ଷ୍ଟିଲକୁ ବର୍ଣ୍ଣନା କରେ | ପ୍ରତ୍ୟେକ ଛାଞ୍ଚ ହେଉଛି CNC ଯନ୍ତ୍ର ଏବଂ ଉତ୍ତାପ ଚିକିତ୍ସା, ଇଚ୍ଛାଧୀନ କୁଲିଂ ଚ୍ୟାନେଲ ସହିତ | ଅନୁମୋଦିତ କୋଟେସନ୍ ପ୍ରକଳ୍ପ ପାଇଁ ସଠିକ୍ ଗ୍ରେଡ୍, ଚିକିତ୍ସା ପରିସର, ଫ୍ଲୋ-ସର୍ଫ୍ ଫିନିଶ୍ ଏବଂ ଯାଞ୍ଚ ରେକର୍ଡଗୁଡ଼ିକୁ ଚିହ୍ନଟ କରିବା ଉଚିତ୍ |
ଏକ ଖୋଲା WPC ଡେକିଂ ପ୍ରୋଫାଇଲ୍ କିପରି ନିର୍ଦ୍ଦିଷ୍ଟ କରାଯିବା ଉଚିତ୍?
ବାହ୍ୟ ଆକାର, କାନ୍ଥ ଏବଂ ପଟିର ଘନତା, କ୍ୟାଭିଟି ଜ୍ୟାମିତ୍ରୀ, ରେଡି, ଜଟିଳ ସହନଶୀଳତା, ଦୃଶ୍ୟମାନ ଚେହେରା, ଏମ୍ବୋସିଂ କିମ୍ବା ବାଲି ଭତ୍ତା, ଦ length ର୍ଘ୍ୟ ପ୍ରତି ଟାର୍ଗେଟ୍ ମାସ ଏବଂ ଅନ୍ତିମ ଉତ୍ପାଦ ପରୀକ୍ଷା ମାନାଙ୍କ ସହିତ ସମ୍ପୂର୍ଣ୍ଣ କ୍ରସ୍ ବିଭାଗ ପ୍ରଦାନ କରନ୍ତୁ | କେଉଁ ପରିମାପଗୁଡିକ କାର୍ଯ୍ୟକ୍ଷମ ତାହା ଚିହ୍ନଟ କରନ୍ତୁ ତେଣୁ ଟୁଲିଂ ନିର୍ମାତା ଜାଣନ୍ତି କେଉଁଠାରେ ଆଡଜଷ୍ଟମେଣ୍ଟ ସବୁଠାରୁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ |
ଛାଞ୍ଚ WPC ଡେକିଂ ମାନକ ଅନୁପାଳନକୁ ଗ୍ୟାରେଣ୍ଟି ଦେଇପାରେ କି?
ନା। ପ୍ରୋଫାଇଲ୍ ଗଠନକୁ ନିୟନ୍ତ୍ରଣ କରେ, କିନ୍ତୁ ଅନ୍ତିମ ଉତ୍ପାଦ କାର୍ଯ୍ୟଦକ୍ଷତା ମଧ୍ୟ ସୂତ୍ର, ଯ ound ଗିକ, ଆର୍ଦ୍ରତା ନିୟନ୍ତ୍ରଣ, ଏକ୍ସଟ୍ରୁଜନ୍ ଅବସ୍ଥା, ଥଣ୍ଡା ଏବଂ ଉତ୍ପାଦନ ଗୁଣବତ୍ତା ଉପରେ ନିର୍ଭର କରେ | ନିର୍ମାତା ନିଶ୍ଚିତ ଭାବରେ ପ୍ରଯୁଜ୍ୟ ଆବଶ୍ୟକତାଗୁଡ଼ିକରେ ସମାପ୍ତ ଡେକିଂ ପରୀକ୍ଷା କରିବା ଉଚିତ, ଯେପରିକି ମନୋନୀତ ASTM, ISO କିମ୍ବା ଜାତୀୟ ମାନକ |
ଏକ WPC ଏକ୍ସଟ୍ରୁଜନ୍ ମଡ୍ଡ କିପରି ଗ୍ରହଣ କରାଯିବ?
ଅନୁମୋଦିତ ଚିତ୍ର, ସାମଗ୍ରୀ, ଚିକିତ୍ସା, ଇଣ୍ଟରଫେସ୍, ହିଟର, ସେନ୍ସର, ଫ୍ଲୋ ସର୍ଫେସ୍ ଯାଞ୍ଚ କରନ୍ତୁ ଏବଂ ପ୍ରଥମେ ଅଂଶ ପରିବର୍ତ୍ତନ କରନ୍ତୁ | ତା’ପରେ ଏକ ନାମିତ ପ୍ରୋଫାଇଲ୍, ଆଉଟପୁଟ୍ ଏବଂ ଲାଇନ୍ ସ୍ପିଡ୍ ରେ ସହମତ ଉତ୍ପାଦନ ସୂତ୍ର ଚଲାନ୍ତୁ | ପ୍ରକ୍ରିୟା ଅବସ୍ଥା ରେକର୍ଡ କରନ୍ତୁ ଏବଂ ଥଣ୍ଡା ହୋଇଥିବା ପ୍ରୋଫାଇଲର ପରିମାଣ, କାନ୍ଥ ଏବଂ ପଟି ବିଭାଗ, ସିଧା, ମୋଡ଼, ଭୂପୃଷ୍ଠ, ଦ length ର୍ଘ୍ୟ ପ୍ରତି ମାସ ଏବଂ ଉତ୍ପାଦ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ଦ୍ required ାରା ଆବଶ୍ୟକ ହେଉଥିବା କ tests ଣସି ପରୀକ୍ଷଣ ମାପନ୍ତୁ |
ନାନହାଇଆର ସାମ୍ପ୍ରତିକ WPC ଛାଞ୍ଚ, ସ୍କ୍ରୁ-ବ୍ୟାରେଲ୍, ଯନ୍ତ୍ରପାତି ଏବଂ ସେବା ପୃଷ୍ଠାରୁ ବ Technical ଷୟିକ ବିଷୟବସ୍ତୁ ପ୍ରସ୍ତୁତ | ବାହ୍ୟ ବ technical ଷୟିକ ସହାୟତା ସରକାରୀ USDA, ASTM ଏବଂ ISO ଉତ୍ସଗୁଡ଼ିକରେ ସୀମିତ | ଅନ୍ତିମ ସାଧନ ପରିମାଣ, ସାମଗ୍ରୀ, ଚିକିତ୍ସା, ରେଖା ପରିସର ଏବଂ ଗ୍ରହଣ ମାନଦଣ୍ଡ ଅନୁମୋଦିତ ପ୍ରକଳ୍ପ ଡକ୍ୟୁମେଣ୍ଟ ଦ୍ୱାରା ନିୟନ୍ତ୍ରିତ |