ଏକ ଧୀର ପୁନରୁଦ୍ଧାର ସମୟ ଏକ ଖାଇବା ସମସ୍ୟା, ପରିବର୍ତ୍ତିତ ପ୍ରକ୍ରିୟା କିମ୍ବା ପିନ୍ଧିଥିବା ହାର୍ଡୱେର୍ କୁ ସୂଚାଇପାରେ | ଉପଯୋଗୀ ନିରାକରଣ ଆପଣଙ୍କୁ କହିଥାଏ କେଉଁଟି, ଏବଂ ଏହା ପ୍ରକୃତରେ ଆପଣଙ୍କୁ ଚକ୍ର ସମୟ ଖର୍ଚ୍ଚ କରୁଛି କି ନାହିଁ |
ଯଦି ଇଞ୍ଜେକ୍ସନ୍ ମୋଲିଡିଂ ସ୍କ୍ରୁ ପୁନରୁଦ୍ଧାର ବହୁତ ସମୟ ନେଇଥାଏ, ପ୍ରଥମେ ନିଶ୍ଚିତ କରନ୍ତୁ ଯେ ଏହା ଚକ୍ରକୁ ବିଳମ୍ବ କରେ | ତା’ପରେ ଏକ ସ୍ଥିର ରେଫରେନ୍ସ ରନ୍ ବିରୁଦ୍ଧରେ ଫିଡ୍ ନିରନ୍ତରତା, ପ୍ରକୃତ ସ୍କ୍ରୁ ସ୍ପିଡ୍, ବ୍ୟାକ୍ ପ୍ରେସର ଏବଂ ତାପମାତ୍ରା ଯାଞ୍ଚ କରନ୍ତୁ | ଜ୍ୟାମିତିକୁ ଯାଞ୍ଚ କରନ୍ତୁ ଏବଂ ସେହି ଚେକ୍ଗୁଡ଼ିକ କ୍ଷତି ବ୍ୟାଖ୍ୟା ନକରିବାବେଳେ ପିନ୍ଧନ୍ତୁ | ସୀମିତ କାର୍ଯ୍ୟ ଚିହ୍ନଟ କରିବା ପରେ ଉପାଦାନଗୁଡ଼ିକୁ ବଦଳାନ୍ତୁ |

ପ୍ରଥମେ, ପୁନରୁଦ୍ଧାର ଚକ୍ରର ଜଟିଳ ପଥରେ ଅଛି କି ନାହିଁ ସ୍ଥିର କରନ୍ତୁ |
ସ୍କ୍ରୁ ପୁନରୁଦ୍ଧାର ହେଉଛି ପ୍ଲାଷ୍ଟିକାଇଜିଂ ଏବଂ ମେଟରିଂ ପର୍ଯ୍ୟାୟ: ସ୍କ୍ରୁ ଘୂର୍ଣ୍ଣନ କରେ, ପରବର୍ତ୍ତୀ ସଟ ପ୍ରସ୍ତୁତ କରେ ଏବଂ ତରଳିବା ଏହା ଆଗରେ ଜମା ହୋଇଯିବା ପରି ପ୍ରତ୍ୟାବର୍ତ୍ତନ କରେ | ଇଞ୍ଜେକ୍ସନ୍ ଠାରୁ ଏହା ଭିନ୍ନ, ଯେତେବେଳେ ସ୍କ୍ରୁ ସେହି ସଟ୍ ବିତରଣ କରିବାକୁ ଆଗକୁ ବ .େ | ଆପଣଙ୍କର ନିୟନ୍ତ୍ରକଙ୍କ ଟାଇମର୍ ସଂଜ୍ଞା ଯାଞ୍ଚ କରନ୍ତୁ, ବିଶେଷତ it ଏଥିରେ ବିଳମ୍ବ କିମ୍ବା ଡିକୋମପ୍ରେସନ୍ ଅନ୍ତର୍ଭୁକ୍ତ କି ନାହିଁ |
ପୁନରୁଦ୍ଧାର ପ୍ରାୟତ the ଶୀତଳ କ୍ରମର ଏକ ଅଂଶକୁ ଓଭରଲିପ୍ କରେ | ସମୁଦାୟ ଚକ୍ର ସମୟ ଉପରେ ଏହାର ପ୍ରଭାବ ନିର୍ଭର କରେ ଯେତେବେଳେ ପୁନରୁଦ୍ଧାର ଆରମ୍ଭ ହୁଏ ଏବଂ କେଉଁ ମେସିନ୍ କାର୍ଯ୍ୟ ଏହା ଶେଷ ହେବା ପର୍ଯ୍ୟନ୍ତ ଅପେକ୍ଷା କରିବାକୁ ପଡିବ | ପୁନରୁଦ୍ଧାରରୁ ଅପସାରିତ ହୋଇଥିବା ପ୍ରତ୍ୟେକ ସେକେଣ୍ଡ ଚକ୍ରରୁ ଏକ ସେକେଣ୍ଡ ଅପସାରଣ କରେ ବୋଲି ଅନୁମାନ କରିବା ପରିବର୍ତ୍ତେ କ୍ରମର ଟ୍ରେସ ପ Read ନ୍ତୁ |
| ପୁନରୁଦ୍ଧାର ଅବଧି | ୱିଣ୍ଡୋ ବାହାରେ ଅପେକ୍ଷା କର | | ପରିବର୍ତ୍ତନର ଅର୍ଥ କ’ଣ? |
|---|---|---|
| 12 ସେକେଣ୍ଡ୍ | | 2 ସେକେଣ୍ଡ୍ | | ପୁନରୁଦ୍ଧାର ପରବର୍ତ୍ତୀ କାର୍ଯ୍ୟରେ ବିଳମ୍ବ କରୁଛି | |
| 9 ସେକେଣ୍ଡ୍ | | 0 ସେକେଣ୍ଡ୍ | | 3-ସେକେଣ୍ଡ ପୁନରୁଦ୍ଧାର ଉନ୍ନତି 2 ସେକେଣ୍ଡ ଅପେକ୍ଷାକୁ ହଟାଇଥାଏ | |
| 7 ସେକେଣ୍ଡ୍ | | 0 ସେକେଣ୍ଡ୍ | | ପୁନରୁଦ୍ଧାରର ଆଉ 2 ସେକେଣ୍ଡ ଏହି ଉଦାହରଣରେ ଆଉ ଚକ୍ର ହ୍ରାସ ଆଣେ ନାହିଁ | |
ଆମର ପ୍ରଥମ ପ୍ରଶ୍ନ ହେଉଛି ମେସିନ୍ ତରଳିବା ପାଇଁ ଅପେକ୍ଷା କରିଛି କି ଆପଣ ହ୍ରାସ କରିବାକୁ ଚାହୁଁଥିବା ଏକ ନମ୍ବର ରିପୋର୍ଟ କରୁଛନ୍ତି | ଯଦି ଉପଲବ୍ଧ ୱିଣ୍ଡୋ ଭିତରେ ପୁନରୁଦ୍ଧାର ପୂର୍ବରୁ ଆରାମରେ ଫିଟ୍ ହୁଏ, ଆମେ ଏକ ଉଚ୍ଚ-ଆଉଟପୁଟ୍ ସ୍କ୍ରୁ ସୁପାରିଶ କରିବା ପୂର୍ବରୁ ସ୍ଥିରତା ଏବଂ ତରଳ ଗୁଣ ଉପରେ ଧ୍ୟାନ ଦେବୁ |
ବିଧାନସଭାର ଏକ ବିସ୍ତୃତ ବ୍ୟାଖ୍ୟା ପାଇଁ, ଆମର ଦେଖନ୍ତୁ |ଇଞ୍ଜେକ୍ସନ୍ ମୋଲିଡିଂ ସ୍କ୍ରୁ ବ୍ୟାରେଲ୍ ଗାଇଡ୍ |। ଏଠାରେ, ଉଦ୍ଦେଶ୍ୟ ସଂକୀର୍ଣ୍ଣ: ପୁନରୁଦ୍ଧାର କାହିଁକି ବଦଳିଗଲା ଏବଂ ପ୍ରମାଣ କେଉଁ କାର୍ଯ୍ୟକୁ ସମର୍ଥନ କରେ ସ୍ଥିର କର |
ହଠାତ୍ ପରିବର୍ତ୍ତନ ଏବଂ ଧୀରେ ଧୀରେ ହ୍ରାସ ବିଭିନ୍ନ ପ୍ରାରମ୍ଭ ବିନ୍ଦୁ ଆବଶ୍ୟକ କରେ |
ମେସିନ୍ ସଜାଡିବା ପୂର୍ବରୁ ଏକ ରେଫରେନ୍ସ ସଞ୍ଚୟ କରନ୍ତୁ | ସମାନ ରଜନୀ ଗ୍ରେଡ୍, ପୁନ r ନିର୍ଦ୍ଦେଶ ଅନୁପାତ, ସଟ ସେଟିଂ, ଛାଞ୍ଚ ଏବଂ ତାପମାତ୍ରା ସ୍ଥିତି ତୁଳନା କରନ୍ତୁ | ବ୍ୟକ୍ତିଗତ ଚକ୍ର ସହିତ ହାରାହାରି ରେକର୍ଡ କରନ୍ତୁ; ହାରାହାରି ଗ୍ରହଣୀୟ ଦେଖାଯାଉଥିଲେ ମଧ୍ୟ ବେଳେବେଳେ ଧୀର ପୁନରୁଦ୍ଧାର ଉତ୍ପାଦନକୁ ବାଧା ଦେଇପାରେ |
| ପର୍ଯ୍ୟବେକ୍ଷଣ କରାଯାଇଥିବା pattern ାଞ୍ଚା | | ପ୍ରଥମେ ଯାଞ୍ଚ କରନ୍ତୁ | | ରେକର୍ଡିଂ ମୂଲ୍ୟର ପ୍ରମାଣ | |
|---|---|---|
| ଏକ ପଦାର୍ଥ କିମ୍ବା ରେସିପି ପରିବର୍ତ୍ତନ ପରେ ହଠାତ୍ ବୃଦ୍ଧି | | ଫିଡ୍ ଫର୍ମ, ପୁନର୍ଗଠନ, ଶୁଖାଇବା ଅବସ୍ଥା ଏବଂ ସ୍ଥାନାନ୍ତରିତ ସେଟିଂସମୂହ | | ସାମଗ୍ରୀ ଲଟ୍, ମିଶ୍ରଣ ଅନୁପାତ, କଣିକା ଅବସ୍ଥା ଏବଂ ପ୍ରକ୍ରିୟା ରେକର୍ଡ ପୂର୍ବରୁ / ପରେ | |
| ସେମାନଙ୍କ ମଧ୍ୟରେ ସାଧାରଣ ଚକ୍ର ସହିତ ମଧ୍ୟବର୍ତ୍ତୀ ଧୀର ଚକ୍ର | | ଫିଡ୍ ବାଧା, ବ୍ରିଜ୍ ଏବଂ ପ୍ରକୃତ-ଗତି ପରିବର୍ତ୍ତନ | | ସମାନ ଚକ୍ର ପାଇଁ ପୁନରୁଦ୍ଧାର ଟ୍ରେସ, ଲୋଡର କାର୍ଯ୍ୟକଳାପ ଏବଂ ପ୍ରକୃତ RPM | |
| ଏକ ସ୍ଥିର କର୍ତ୍ତବ୍ୟରେ ପୁନରୁଦ୍ଧାର ଧୀରେ ଧୀରେ ଖରାପ ହୁଏ | | ଅପରେଟିଂ ଅବସ୍ଥା ଯାଞ୍ଚ କରନ୍ତୁ, ତା’ପରେ ପୋଷାକ ଯାଞ୍ଚ କରନ୍ତୁ | | Histor ତିହାସିକ ପୁନରୁଦ୍ଧାର ତଥ୍ୟ ଏବଂ ମାପାଯାଇଥିବା ସ୍କ୍ରୁ / ବ୍ୟାରେଲ୍ ପରିମାଣ | |
| କମାଣ୍ଡ୍ ତଳେ ଉଚ୍ଚ ଲୋଡ୍ ଏବଂ ପ୍ରକୃତ RPM | | ମେସିନ୍ ଡ୍ରାଇଭ୍, ଟର୍କ ସୀମା ଏବଂ ତାପଜ ଅବସ୍ଥା | | ପ୍ରକୃତ ବନାମ ନିର୍ଦ୍ଦେଶିତ RPM, ଲୋଡ୍ ଟ୍ରେଣ୍ଡ ଏବଂ ମେସିନ୍ ଆଲାର୍ମ | |
| ଏକ ଉପାଦାନ ବଦଳାଇବା ପରେ ତୁରନ୍ତ ସମସ୍ୟା ଆରମ୍ଭ ହୁଏ | | ସଂସ୍ଥାପିତ ଅଂଶ ପରିଚୟ, ପରିମାପ, ଜ୍ୟାମିତି ଏବଂ ସମାବେଶ | | ଅନୁମୋଦିତ ଚିତ୍ରାଙ୍କନ ସଂଶୋଧନ, ଫିଟ୍ ହୋଇଥିବା ଉପାଦାନ ଏବଂ କମିଶନ ସେଟିଂ | |
ଏହି s ାଞ୍ଚାଗୁଡ଼ିକ ଅନୁସନ୍ଧାନ ଆଦେଶ ସ୍ଥିର କରେ; କେହି ନିଜେ ପ୍ରମାଣ କରନ୍ତି ନାହିଁ | ଶବ୍ଦ, ସ୍କୋରିଂ କିମ୍ବା ଅସ୍ୱାଭାବିକ ଭାର ସହିତ ଆକସ୍ମିକ ତ୍ରୁଟି ତୁରନ୍ତ ମେସିନ୍-ସେବା ଧ୍ୟାନ ଆବଶ୍ୟକ କରେ, ଯଦିଓ ଟାଇମିଂ ପ୍ରାରମ୍ଭରେ ଏକ ପ୍ରକ୍ରିୟା ସମସ୍ୟା ପରି ଦେଖାଯାଏ |
ନିଶ୍ଚିତ କରନ୍ତୁ ଯେ ପେଲେଟଗୁଡିକ କ୍ରମାଗତ ଭାବରେ ସ୍କ୍ରୁରେ ପହଞ୍ଚେ |
ଏକ ପୂର୍ଣ୍ଣ ହପର୍ ସ୍ଥାପିତ କରେ ନାହିଁ ଯେ ସ୍କ୍ରୁ ଖାଇବାକୁ ଦିଆଯାଉଛି | ଲୋଡର୍, ସଟଅଫ୍ ସ୍ଲାଇଡ୍, ସାମଗ୍ରୀ ପଥ ଏବଂ ଫିଡ୍-ଗଳା କୁଲିଂ ଯାଞ୍ଚ କରନ୍ତୁ | ଏକ ବାଧା ଖୋଜ ଯାହାକି ସଙ୍କୋଚନ ବିଭାଗ ପରିବର୍ତ୍ତନ କରିବା କିମ୍ବା ଏକ ନୂତନ ସ୍କ୍ରୁ ଅର୍ଡର କରିବା ପୂର୍ବରୁ ଧୀର ଚକ୍ର ସହିତ ମେଳ ଖାଏ |
ଆସାହି କେସିଙ୍କ |ଫିଡ୍-ଗଳା ବ୍ରିଜ୍ ଉପରେ ଆସାକ୍ଲିନ୍ ଗାଇଡ୍ |ପଛ ବ୍ୟାରେଲ୍ ଜୋନ୍ ନିକଟରେ ଥିବା ଉତ୍ତାପ କିପରି ପେଲେଟକୁ ଅକାଳରେ ନରମ କରିପାରିବ ତାହା ବ୍ୟାଖ୍ୟା କରେ | ପେଲେଟଗୁଡିକ ଗଡ଼ିବାରେ ବାଧା ସୃଷ୍ଟି କରିପାରେ ଏବଂ ସ୍କ୍ରୁକୁ ସାମଗ୍ରୀର ଅଭାବ ଛାଡିଦିଏ ଯଦିଓ ରଜନୀ ଏହା ଉପରେ ରହିଥାଏ |
ଫିଡ୍ ରେ କ’ଣ ପରିବର୍ତ୍ତନ ହୋଇଛି ତାହା ଯାଞ୍ଚ କରନ୍ତୁ | ଏକ ଭିନ୍ନ ପୁନର୍ଗଠନ ଅନୁପାତ, ଅଧିକ ଜରିମାନା କିମ୍ବା ଅନିୟମିତ କଣିକା ଧ୍ୟାନ ପାଇବାକୁ ଯୋଗ୍ୟ | ସେଲେନିସ୍ ନିର୍ଦ୍ଦିଷ୍ଟ ଭାବରେ ଏହାର ପୁନ ing ନିର୍ମାଣ କଣିକା ଗୁଣକୁ ଏହାର ଖାଇବା ଏବଂ ପୁନରୁଦ୍ଧାର ସମସ୍ୟା ସହିତ ଲିଙ୍କ୍ କରେ |Vectra® LCP ପ୍ରକ୍ରିୟାକରଣ ଗାଇଡ୍ |। ଏହାର ସୁପାରିଶଗୁଡିକ ସାମଗ୍ରୀ-ନିର୍ଦ୍ଦିଷ୍ଟ, କିନ୍ତୁ ସେମାନେ କେବଳ ରଜନୀ ନାମ ପରିବର୍ତ୍ତେ କଣିକା ସ୍ଥିତିକୁ ରେକର୍ଡ କରିବା ପାଇଁ ଏକ ଠୋସ୍ କାରଣ ପ୍ରଦାନ କରନ୍ତି |
ପୁନ reg ପରିବର୍ତ୍ତନ ପରେ ଯଦି ପୁନରୁଦ୍ଧାର ଖରାପ ହୁଏ, ଆମେ ହାର୍ଡୱେର୍ ପରିବର୍ତ୍ତନ କରିବା ପୂର୍ବରୁ ଏହାକୁ ଏକ ଅନୁମୋଦିତ ରେଫରେନ୍ସ ଫିଡ୍ ସହିତ ତୁଳନା କରିବୁ | ଯଦି ପୁରୁଣା ପୁନରୁଦ୍ଧାର ଆଚରଣ ଫେରି ଆସେ, ଫିଡ୍ ଅନୁସନ୍ଧାନ ପ୍ରାଥମିକତା ହାସଲ କରିଛି | ସେହି ଫଳାଫଳ “ଦ୍ରୁତ ସ୍କ୍ରୁ” ପାଇଁ ଅନୁରୋଧ ଅପେକ୍ଷା କାରଖାନାକୁ ବହୁତ ଭଲ ଦିଗ ଦେଇଥାଏ |
ଶୁଖାଇବା ତଥାପି ରଜନୀ ଯୋଗାଣକାରୀଙ୍କ ଆବଶ୍ୟକତା ପୂରଣ କରିବା ଆବଶ୍ୟକ | ଅନୁମାନ କର ନାହିଁ ଯେ ଆର୍ଦ୍ରତା ହେଉଛି ପ୍ରତ୍ୟେକ ସମୟ ସମସ୍ୟା ପାଇଁ ବ୍ୟାଖ୍ୟା, କିମ୍ବା ଗ୍ରହଣୀୟ ପୁନରୁଦ୍ଧାର ପ୍ରମାଣ କରେ ଯେ ରଜନୀ ଯଥେଷ୍ଟ ଶୁଖିଲା | ପ୍ରକ୍ରିୟାକରଣ ଏବଂ ଅନ୍ତିମ ଅଂଶ ଗୁଣ ପୃଥକ ଯାଞ୍ଚ ଆବଶ୍ୟକ କରେ |
ପ୍ରକୃତ ଗତି, ପଛ ଚାପ ଏବଂ ତରଳ ତାପମାତ୍ରା ଏକତ୍ର ଯାଞ୍ଚ କରନ୍ତୁ |
କେବଳ ସେଟପଏଣ୍ଟ ନୁହେଁ ପ୍ରକୃତ RPM ପ Read ନ୍ତୁ |
ଯଦି କମାଣ୍ଡ୍ ଅପରିବର୍ତ୍ତିତ ଅଛି କିନ୍ତୁ ସ୍କ୍ରୁ ଧୀରେ ଧୀରେ ବୁଲୁଛି, ମେସିନ୍ ର ଅପରେଟିଂ ସୀମା ଏବଂ ଡ୍ରାଇଭ୍ ଆଚରଣ ଯାଞ୍ଚ କରନ୍ତୁ | ଏକ ଜ୍ୟାମିତିକ ସୁପାରିଶ ଅନୁରୋଧ ଏବଂ ବିତରଣ ଗତି ମଧ୍ୟରେ ଏକ ଅଜ୍ଞାତ ବ୍ୟବଧାନକୁ ସମାଧାନ କରିପାରିବ ନାହିଁ | ପୁନରୁଦ୍ଧାର ଷ୍ଟ୍ରୋକ୍ ମାଧ୍ୟମରେ ପ୍ରକୃତ ଗତି ରେକର୍ଡ କରନ୍ତୁ, ବିଶେଷତ where ଯେଉଁଠାରେ ମନ୍ଥର ଗତି ଆରମ୍ଭ ହୁଏ |
ବହୁ ଅର୍ଥ ପାଇଁ RPM ମଧ୍ୟ ସ୍କ୍ରୁ ବ୍ୟାସ ଆବଶ୍ୟକ କରେ | ଆମରଇଞ୍ଜେକ୍ସନ୍ ମୋଲିଡିଂ ସ୍କ୍ରୁ ପରିସର |30 ରୁ 170 ମିଲିମିଟର ବ୍ୟାସ ଅନ୍ତର୍ଭୂକ୍ତ କରେ | ବିଭିନ୍ନ ବ୍ୟାସ ମଧ୍ୟରେ ଏକ ଘୂର୍ଣ୍ଣନ-ଗତି ସେଟିଂ ସ୍ଥାନାନ୍ତର କରିବା ସ୍କ୍ରୁ ପୃଷ୍ଠରେ ପେରିଫେରାଲ୍ ସ୍ପିଡ୍ ପରିବର୍ତ୍ତନ କରେ |
ପେରିଫେରାଲ୍ ସ୍ପିଡ୍, ମି / s = π × ବ୍ୟାସ, mm × RPM ÷ 60,000 |
100 RPM ରେ, 40 mm ସ୍କ୍ରୁରେ ପେରିଫେରାଲ୍ ସ୍ପିଡ୍ ପ୍ରାୟ 0.209 ମି / ସେକେଣ୍ଡ୍ ଅଛି | ଏକ 60 ମିଲିମିଟର ସ୍କ୍ରୁ ପ୍ରାୟ 0.314 ମି / ସେକେଣ୍ଡରେ ପହଞ୍ଚେ | ଏଗୁଡିକ ଗଣିତ ଉଦାହରଣ, ସୁପାରିଶ ହୋଇଥିବା ସେଟିଂସମୂହ କିମ୍ବା ତରଳିବା ହାରର ପ୍ରତ୍ୟକ୍ଷ ଗଣନା ନୁହେଁ |
ପ୍ରକୃତ ରଜନୀ ଗ୍ରେଡ୍ ପ୍ରକ୍ରିୟାକରଣ ନିର୍ଦ୍ଦେଶାବଳୀ ଏବଂ ଗତିର ବିଚାର ପାଇଁ ମେସିନ୍ ସୀମା ବ୍ୟବହାର କରନ୍ତୁ | ଯଦି ମେସିନ୍ ଏହାକୁ ବିତରଣ କରିପାରିବ ଏବଂ ଫଳାଫଳ ତରଳିବା ଗ୍ରହଣୀୟ ହୋଇ ରହିବ ତେବେ RPM ବୃଦ୍ଧି ଉପଯୋଗୀ |
ପଛ ଚାପ କାହିଁକି ସ୍ଥିର ହୋଇଛି ତାହା ଖୋଜ |
ବ୍ୟାକ୍ ପ୍ରେସର ପୁନରୁଦ୍ଧାର ସମୟରେ ସ୍କ୍ରୁର ପଂଚାୟତକୁ ପ୍ରତିରୋଧ କରେ ଏବଂ ପଦାର୍ଥ କିପରି ପ୍ଲାଷ୍ଟିକ୍ ହୋଇଯାଏ ତାହା ଉପରେ ପ୍ରଭାବ ପକାଇଥାଏ | ଯଦି ଏହା ଏକ ମିଶ୍ରଣ କିମ୍ବା ମିଟର ଚିନ୍ତାଧାରାକୁ ସଂଶୋଧନ କରିବା ପାଇଁ ବୃଦ୍ଧି କରାଯାଇଥିଲା, କେବଳ ଟାଇମରର ଉନ୍ନତି ପାଇଁ ଏହାକୁ ହ୍ରାସ କରିବା ସେହି ଗୁଣାତ୍ମକ ସମସ୍ୟାକୁ ଫେରାଇ ଆଣିପାରେ | ମେସିନ୍ ତୁଳନା କରିବା ପୂର୍ବରୁ ପ୍ରଦର୍ଶିତ ଚାପ ହାଇଡ୍ରୋଲିକ୍ କିମ୍ବା ନିର୍ଦ୍ଦିଷ୍ଟ ପ୍ଲାଷ୍ଟିକ୍ ଚାପ କି ନାହିଁ ନିଶ୍ଚିତ କରନ୍ତୁ |
ଏକ ସର୍ବଭାରତୀୟ ବ୍ୟାକ୍ ପ୍ରେସର ସୁପାରିଶ ବିଶେଷ ଭାବରେ ଅସହଯୋଗୀ | ଭେକ୍ଟ୍ରା LCP ପାଇଁ,ସେଲାନିଜ୍ ସର୍ବନିମ୍ନ ବ୍ୟାକ୍ ଚାପ ନିର୍ଦ୍ଦିଷ୍ଟ କରେ, 5-15 ବାର୍ ନିର୍ଦ୍ଦିଷ୍ଟ |, ଏବଂ ଅତ୍ୟଧିକ ଚାପ ସହିତ ଅତ୍ୟଧିକ ଗରମ ଏବଂ ଫାଇବର କ୍ଷତି ବିଷୟରେ ଚେତାବନୀ ଦେଇଥାଏ | ଏହା ଭେକ୍ଟ୍ରା ପାଇଁ ମାର୍ଗଦର୍ଶନ, ଏକ PP, ABS କିମ୍ବା PC ପ୍ରକ୍ରିୟାରେ କପି କରିବାକୁ ଏକ ସେଟିଂ ନୁହେଁ |
ଦ୍ରୁତ ସେଟିଂ ଗ୍ରହଣ କରିବା ପୂର୍ବରୁ ତରଳ ଯାଞ୍ଚ କରନ୍ତୁ |
ବ୍ୟାରେଲ୍ ସେଟପଏଣ୍ଟଗୁଡିକ ତରଳିବାର ତାପଜ ଅବସ୍ଥାକୁ ସମ୍ପୂର୍ଣ୍ଣ ଭାବରେ ବର୍ଣ୍ଣନା କରେ ନାହିଁ | ଏକ ଅନୁମୋଦିତ ତରଳ-ତାପମାତ୍ରା ମାପ ପ୍ରଣାଳୀ ଅନୁସରଣ କରନ୍ତୁ, ହିଟର ଏବଂ ସେନ୍ସର ସିଷ୍ଟମ ଯାଞ୍ଚ କରନ୍ତୁ ଏବଂ ନିୟନ୍ତ୍ରିତ ପରିବର୍ତ୍ତନ ପରେ ଅଂଶ ଗୁଣ ତୁଳନା କରନ୍ତୁ | ରଙ୍ଗ, ଅବିଭକ୍ତ ପଦାର୍ଥ କିମ୍ବା ଗରିବ ସ୍ଥିରତା ସହିତ ଏକ ସ୍ୱଳ୍ପ ପୁନରୁଦ୍ଧାର ସମୟ ଏକ ସଫଳ ସମନ୍ୱୟ ନୁହେଁ |
ଏକ ସମୟରେ ଏକ ପ୍ରାସଙ୍ଗିକ ଭେରିଏବଲ୍ ପରିବର୍ତ୍ତନ କରନ୍ତୁ ଏବଂ ପ୍ରକ୍ରିୟା ସ୍ଥିର ହେବାକୁ ଅନୁମତି ଦିଅନ୍ତୁ | Theଭେକ୍ଟ୍ରା ତ୍ରୁଟି ନିବାରଣ ନିର୍ଦ୍ଦେଶାବଳୀ |ଏହି ସମାନ ପର୍ଯ୍ୟାୟ ପଦ୍ଧତି ବ୍ୟବହାର କରେ | ଆପଣ ପ୍ରକୃତରେ ଚାଲୁଥିବା ସାମଗ୍ରୀ ପାଇଁ ଅନୁମୋଦିତ ଅପରେଟିଂ ୱିଣ୍ଡୋ ଭିତରେ ପରୀକ୍ଷା ରଖନ୍ତୁ |
ଏକ ଲିକ୍ ଚେକ୍ ରିଙ୍ଗରୁ ଏକ ପିନ୍ଧିଥିବା ପରିବହନ ବିଭାଗକୁ ପୃଥକ କରନ୍ତୁ |
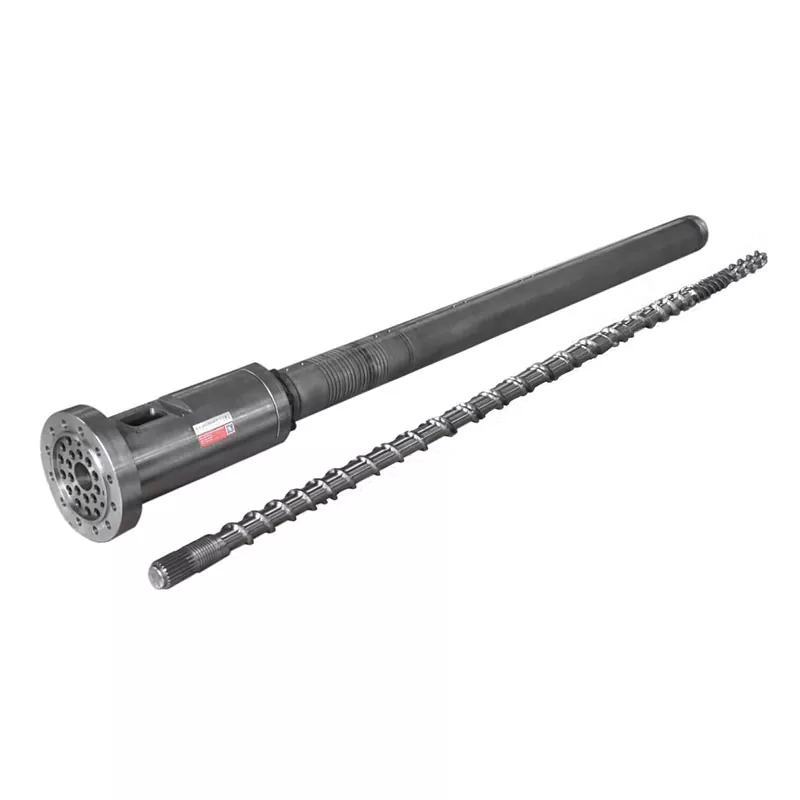
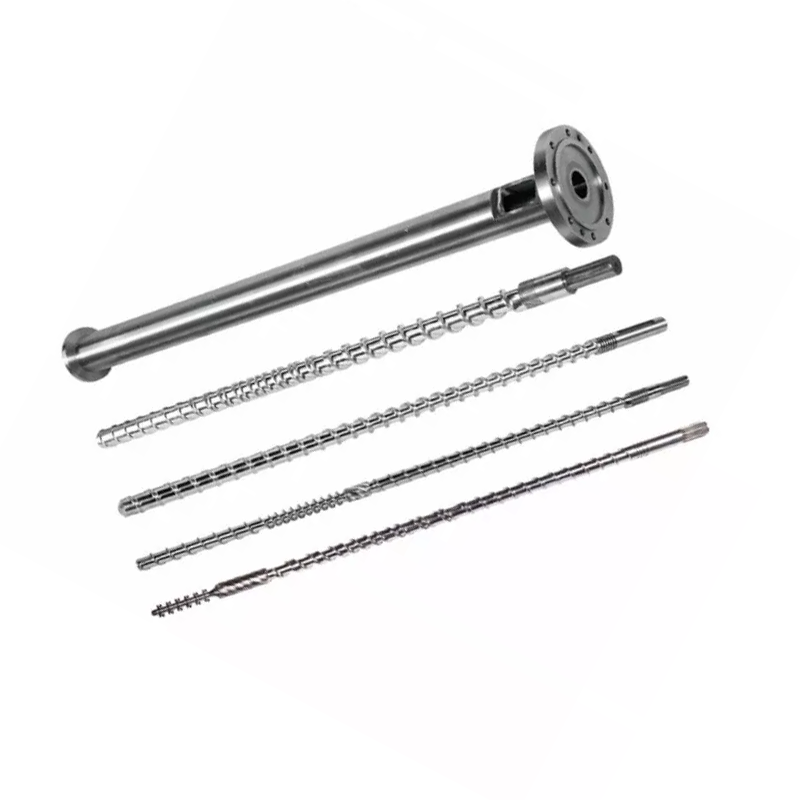
ଯେତେବେଳେ ଖାଇବା ଏବଂ ଅପରେଟିଂ ଅବସ୍ଥା ତୁଳନାତ୍ମକ କିନ୍ତୁ ପୁନରୁଦ୍ଧାର ଖରାପ ହୋଇଯାଏ, ସ୍କ୍ରୁ ଏବଂ ବ୍ୟାରେଲର ଅବସ୍ଥା ଯାଞ୍ଚର ଯୋଗ୍ୟ | ଚିତ୍ରାଙ୍କନ କିମ୍ବା ସ୍ଥାପିତ ଯାଞ୍ଚ ସୀମା ବିରୁଦ୍ଧରେ ନିର୍ଦ୍ଦିଷ୍ଟ ସ୍ଥିତିରେ ବାହ୍ୟ ବ୍ୟାସ ଏବଂ ବ୍ୟାରେଲ ବୋର ଉଡ଼ାଣ ମାପ | ଭୂପୃଷ୍ଠର କ୍ଷତି ସହିତ ପରିମାଣ ଯାଞ୍ଚ କରନ୍ତୁ |
ସ୍କ୍ରୁ-ଫ୍ରଣ୍ଟ ଆସେମ୍ବଲି ଏକ ଭିନ୍ନ ପରୀକ୍ଷା ଆବଶ୍ୟକ କରେ | ପୁନରୁଦ୍ଧାର ସମୟରେ, ରିଟର୍ନ ନଥିବା ଭଲଭ୍ ତରଳିବାକୁ ଆଗକୁ ଯିବାକୁ ଅନୁମତି ଦିଏ | ଇଞ୍ଜେକ୍ସନ୍ ସମୟରେ, ଏହା ପଛୁଆ ପ୍ରବାହ ବିରୁଦ୍ଧରେ ସିଲ୍ କରିବା ଉଚିତ | ଏକ ଲିକ୍ ଭଲଭ୍ ସଟ୍ ସ୍ଥିରତା ଉପରେ ପ୍ରଭାବ ପକାଇପାରେ, କିନ୍ତୁ ତାହା ସ୍ଥିର କରେ ନାହିଁ ଯେ ସ୍କ୍ରୁ ପ୍ଲାଷ୍ଟିକ୍ ବିଭାଗ ପୁରୁଣା ହୋଇଯାଇଛି |


ଯଦି କୁଶନ କିମ୍ବା ଶଟ ଓଜନ ମଧ୍ୟ ଭିନ୍ନ ହୋଇଥାଏ, ତେବେ ଅନୁସନ୍ଧାନରେ ମେସିନ୍ ଉତ୍ପାଦକଙ୍କ ଅଣ-ରିଟର୍ନ-ଭଲଭ୍ ପରୀକ୍ଷା ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ | ଆମରସ୍କ୍ରୁ ଟିପ୍ ଚୟନ ଗାଇଡ୍ |ଅଧିକ ବିସ୍ତୃତ ଭାବରେ ରିଙ୍ଗ, ସିଟ୍ ଏବଂ ମିଳନ ପରିମାଣକୁ ଆବୃତ କରେ |
ଆମେ କେବଳ ଏକ ମନ୍ଥର ଟାଇମର୍ ଉପରେ ଏକ ସମ୍ପୂର୍ଣ୍ଣ ସ୍କ୍ରୁ ଏବଂ ବ୍ୟାରେଲ୍ ପ୍ରତିସ୍ଥାପନକୁ ଅନୁମତି ଦେବୁ ନାହିଁ | ଅପରପକ୍ଷେ, ଏକ ନୂତନ ସ୍କ୍ରୁ ଫଳାଫଳ ଫିଟ୍ ଯାଞ୍ଚ ନକରି ଏକ ପିନ୍ଧିଥିବା ବ୍ୟାରେଲକୁ ଯିବା ଉଚିତ୍ ନୁହେଁ | ଏକ ଡାଇମେନ୍ସନାଲ୍ ରିପୋର୍ଟ ପାଇଁ ପଚାରନ୍ତୁ ଯାହା ମାପ ସ୍ଥିତି ଏବଂ ସୁପାରିଶରେ ପହଞ୍ଚିବା ପାଇଁ ବ୍ୟବହୃତ ପୋଷାକ ସୀମା ଚିହ୍ନଟ କରେ |
ଏକ ଭିନ୍ନ ସ୍କ୍ରୁ ଡିଜାଇନ୍ କେବେ ଅର୍ଥ କରେ?
ଏକ ଡିଜାଇନ୍ ସମୀକ୍ଷା ଉପଯୋଗୀ ହୁଏ ଯେତେବେଳେ ସାମ୍ପ୍ରତିକ ଜ୍ୟାମିତି ଗ୍ରହଣୀୟ ଅପରେଟିଂ ଅବସ୍ଥାରେ ଧାର୍ଯ୍ୟ କର୍ତ୍ତବ୍ୟ ପୂରଣ କରିପାରିବ ନାହିଁ | ଏହା ଏକ ରଜନୀ ପରିବର୍ତ୍ତନ, ଏକ ବଡ଼ ସଟ ଆବଶ୍ୟକତା କିମ୍ବା ଏକ କ୍ଷୁଦ୍ର ଉପଲବ୍ଧ ପୁନରୁଦ୍ଧାର ୱିଣ୍ଡୋ ଅନୁସରଣ କରିପାରେ | ପୂର୍ବର ସଫଳ ପ୍ରକ୍ରିୟାକୁ ପୁନ oring ସ୍ଥାପିତ କରିବା ଠାରୁ ଏହାକୁ ଅଲଗା ରଖନ୍ତୁ ଯାହା କେବଳ ଖରାପ ହୋଇଯାଇଛି |
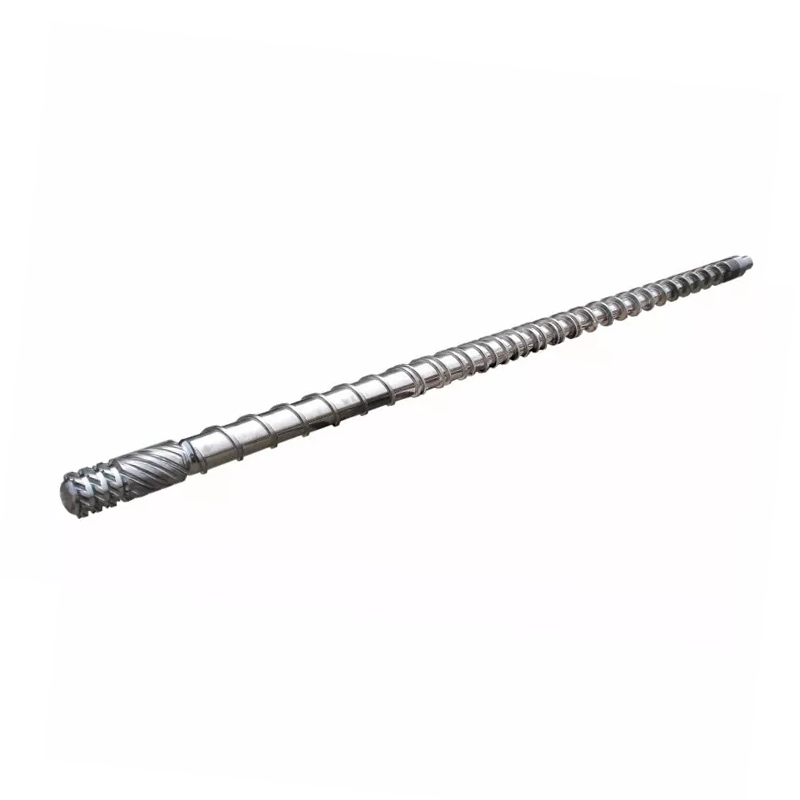
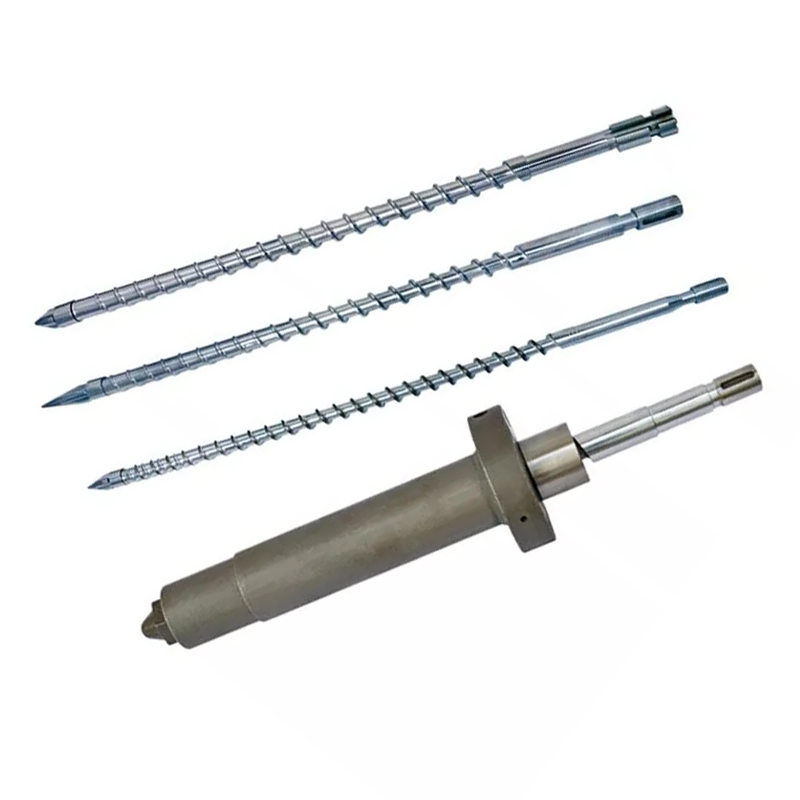
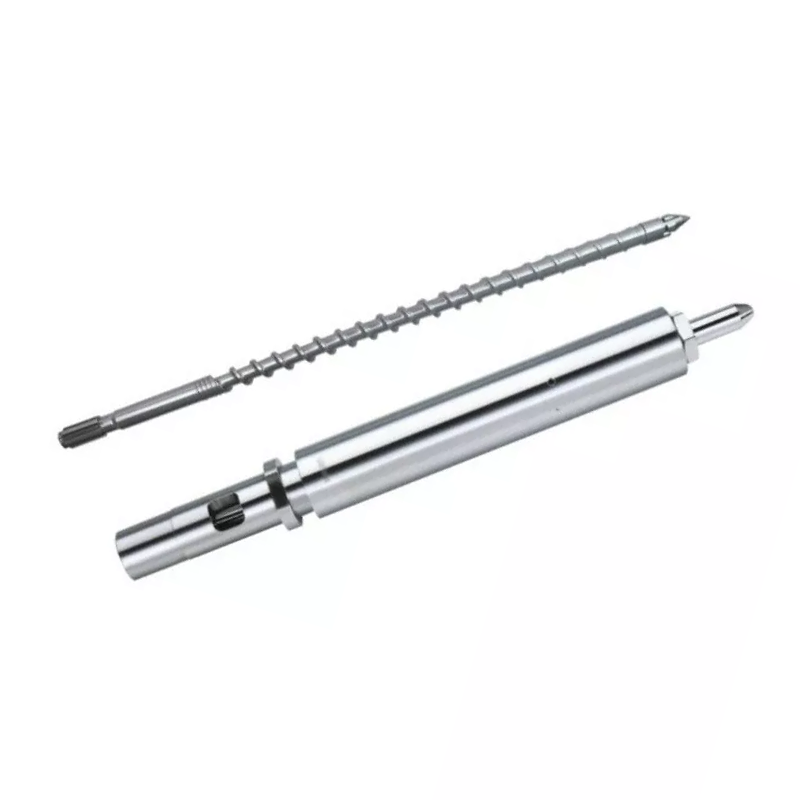
ଆମର ଦୁଇଟି ଇଞ୍ଜେକ୍ସନ୍ ସ୍କ୍ରୁ ଉତ୍ପାଦ ପରିବାର ଏକ ପ୍ରାସଙ୍ଗିକ ଡିଜାଇନ୍ ପସନ୍ଦକୁ ବର୍ଣ୍ଣନା କରନ୍ତି:
| ନାନହାଇଆ ଡିଜାଇନ୍ | | ସଙ୍କୋଚନ ବିଭାଗ | ସମୀକ୍ଷାରେ ଆମେ ଏହାକୁ କିପରି ବ୍ୟବହାର କରିବୁ | |
|---|---|---|
| ଧୀରେ ଧୀରେ ଇଞ୍ଜେକ୍ସନ୍ ମୋଲିଡିଂ ସ୍କ୍ରୁ | | ସାଧାରଣତ total ମୋଟ ସ୍କ୍ରୁ ଦ length ର୍ଘ୍ୟର 40% -60%, ଉତ୍ପାଦ ବର୍ଣ୍ଣନାରେ ପ୍ରାୟ 50% | | ନିୟନ୍ତ୍ରିତ ପ୍ଲାଷ୍ଟିକାଇଜେସନ୍ ଆବଶ୍ୟକ କରୁଥିବା କର୍ତ୍ତବ୍ୟ ପାଇଁ ଚ୍ୟାନେଲର ଗଭୀରତାରେ ଏକ ଲମ୍ବା, ଧୀରେ ଧୀରେ ହ୍ରାସ | ସଠିକ୍ ରଜନୀ, ଗୁଳି ଏବଂ ତାପଜ ଆଚରଣର ମୂଲ୍ୟାଙ୍କନ କର | |
| ମ୍ୟୁଟାଣ୍ଟ ଇଞ୍ଜେକ୍ସନ୍ ମୋଲିଡିଂ ସ୍କ୍ରୁ |(ଆକସ୍ମିକ-ସଙ୍କୋଚନ ଡିଜାଇନ୍) | ସମୁଦାୟ ସ୍କ୍ରୁ ଦ length ର୍ଘ୍ୟର ପ୍ରାୟ 5% -15% | | ଚ୍ୟାନେଲର ଗଭୀରତାରେ ତୀବ୍ର ହ୍ରାସ ସହିତ ଏକ କ୍ଷୁଦ୍ର ପରିବର୍ତ୍ତନ | କ୍ଷମତା ସୀମିତତାକୁ ସମାଧାନ କରିବା ପାଇଁ ଏହାକୁ ବାଛିବା ପୂର୍ବରୁ ତରଳିବା କର୍ତ୍ତବ୍ୟ ଏବଂ ତାପଜ ସମାନତାକୁ ମୂଲ୍ୟାଙ୍କନ କର | |
ଆମର ଧୀରେ ଧୀରେ ଡିଜାଇନ୍ PS, PC ଏବଂ ABS ସହିତ ପ୍ରୟୋଗଗୁଡ଼ିକୁ ଅନ୍ତର୍ଭୁକ୍ତ କରେ | ଆକସ୍ମିକ-ସଙ୍କୋଚନ ପରିବାର PE ଏବଂ PP ପରି ପ୍ରୟୋଗଗୁଡ଼ିକୁ ଅନ୍ତର୍ଭୁକ୍ତ କରେ | ଏହି ଉତ୍ପାଦ ମାର୍ଗଗୁଡ଼ିକ ଆଲୋଚନା ଆରମ୍ଭ କରିବାରେ ସାହାଯ୍ୟ କରେ | ସେମାନେ ରଜନୀ-ଗ୍ରେଡ୍ ଏବଂ ମେସିନ୍ ସମୀକ୍ଷା ସମୀକ୍ଷା କରନ୍ତି ନାହିଁ, ବିଶେଷତ fill ଫିଲର୍, ରିଗ୍ରାଇଣ୍ଡ୍ କିମ୍ବା ଏକ ଆବଶ୍ୟକୀୟ ଗୁଣବତ୍ତା ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ସହିତ |

ପୃଷ୍ଠଭୂମି ଚିକିତ୍ସା ଠିକଣା ପରିଧାନ କରେ, ଅବରୋଧିତ ଫିଡ୍ ଗଳା ନୁହେଁ |
ଉଭୟ ଉତ୍ପାଦ ପରିବାର 38CrMoAlA ଇସ୍ପାତ ବ୍ୟବହାର କରନ୍ତି | ସେମାନଙ୍କର ଉତ୍ପାଦ-ସବିଶେଷ ନିର୍ଦ୍ଦିଷ୍ଟତା ନିମ୍ନଲିଖିତ ଚିକିତ୍ସା ବିକଳ୍ପଗୁଡ଼ିକୁ ଅନ୍ତର୍ଭୁକ୍ତ କରେ, ଯାହା ଯାଞ୍ଚ ପରିଧାନକୁ ଚିହ୍ନଟ କଲାବେଳେ ବଦଳ ଆଲୋଚନାରେ ଅନ୍ତର୍ଭୁକ୍ତ:
| ସମ୍ପତ୍ତି | ଉତ୍ପାଦ-ସବିଶେଷ ମୂଲ୍ୟ | | ଅନୁସନ୍ଧାନ ପାଇଁ ଏହାର ଅର୍ଥ କ’ଣ? |
|---|---|---|
| ନାଇଟ୍ରିଡିଂ କଠିନତା | | HV900-1100 | ଚିକିତ୍ସିତ ପୃଷ୍ଠଗୁଡିକ ଏବଂ ଯାଞ୍ଚ ଆବଶ୍ୟକତା ନିର୍ଦ୍ଦିଷ୍ଟ କରନ୍ତୁ | |
| ନାଇଟ୍ରାଇଡିଂ ଗଭୀରତା | | 0.5-0.8 ମିମି | ମନୋନୀତ ଚିକିତ୍ସା ଚିହ୍ନଟ କରନ୍ତୁ; କେବଳ ଗଭୀରତାରୁ ସେବା ଜୀବନକୁ ଅନୁମାନ କର ନାହିଁ | |
| ନିକେଲ୍-ଟୁଙ୍ଗଷ୍ଟେନ୍ ମିଶ୍ରିତ କଠିନତା | | HRC55-62 | ପ୍ରକୃତ ରଜନୀ, ଫିଲର୍ ଏବଂ ପୋଷାକ ପ୍ୟାଟର୍ ସହିତ ମିଶ୍ରଣକୁ ସମୀକ୍ଷା କରନ୍ତୁ | |
| ମିଶ୍ରିତ ସ୍ତରର ଗଭୀରତା | | 0.8-2.0 ମି.ମି. | ସହମତ ଉପାଦାନ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ଉପରେ ସଶକ୍ତ କ୍ଷେତ୍ରଗୁଡିକ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ | |
ଆମରଧୀରେ ଧୀରେ ସ୍କ୍ରୁ ଉତ୍ପାଦ ବିବରଣୀ |ନିକେଲ୍-ଟୁଙ୍ଗଷ୍ଟେନ୍ ମିଶ୍ରଣ ସହିତ ଅସୁରକ୍ଷିତ ଅଞ୍ଚଳର ଦୃ for ୀକରଣ ବର୍ଣ୍ଣନା କର | ଏକ କାରଖାନା ଦୃଷ୍ଟିକୋଣରୁ, ଆମେ ଚାହୁଁ ଯେ ପ୍ରସ୍ତାବିତ ସୁରକ୍ଷା ମାପ ହୋଇଥିବା ପୋଷାକ ସହିତ ଅନୁରୂପ ହେଉ | ଏକ ମହଙ୍ଗା ଭୂପୃଷ୍ଠ ଅନୁପଯୁକ୍ତ ଫିଡ୍ ମରାମତି କରେ ନାହିଁ କିମ୍ବା ସ୍କ୍ରୁ ଜ୍ୟାମିତ୍ରୀ ରଜନୀ ସହିତ ଖାପ ଖାଏ ନାହିଁ |


ନିରାକରଣକୁ ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ କାର୍ଯ୍ୟରେ ପରିଣତ କର |
ପ୍ରମାଣ ଅନୁମତି ଅନୁଯାୟୀ ସୁପାରିଶକୁ ସଂକୀର୍ଣ୍ଣ ରଖନ୍ତୁ | ଏକ ଫିଡ୍ ବାଧା ଏକ ଫିଡ୍-ସିଷ୍ଟମ୍ ସଂଶୋଧନ ପାଇଁ ଆହ୍ .ାନ କରେ | ଏକ ସ୍ପିଡ୍ କମାଣ୍ଡ୍ ମେସିନ୍ ଏକ ମେସିନ୍ ସମୀକ୍ଷା ପାଇଁ କଲ୍ ପରିଚାଳନା କରିପାରିବ ନାହିଁ | ନିଶ୍ଚିତ ହୋଇଥିବା ଭଲଭ୍ ଲିକେଜ୍ ଏକ ଭଲଭ୍ ଏବଂ ଇଣ୍ଟରଫେସ୍ ମୂଲ୍ୟାଙ୍କନ ପାଇଁ ଆହ୍ .ାନ କରେ | ମାପାଯାଇଥିବା ସ୍କ୍ରୁ କିମ୍ବା ବ୍ୟାରେଲ୍ ପରିଧାନ ଏକ ଉପାଦାନ ପ୍ରତିସ୍ଥାପନ କିମ୍ବା ଏକ ଯୋଗ୍ୟ ପୁନ urb ନିର୍ମାଣ ମୂଲ୍ୟାଙ୍କନକୁ ସମର୍ଥନ କରେ |
ଯଦି ବିଧାନସଭା ଗ୍ରହଣୀୟ ଅବସ୍ଥାରେ ଅଛି କିନ୍ତୁ ନୂତନ ଉତ୍ପାଦନ କର୍ତ୍ତବ୍ୟ ଏହାର ବ୍ୟବହାରିକ ପ୍ଲାଷ୍ଟିକୀକରଣ କ୍ଷମତା ଅତିକ୍ରମ କରିଛି, ଡିଜାଇନ୍କୁ ସଂକ୍ଷିପ୍ତ ପଠାନ୍ତୁ | ନାନହାଇୟା କଷ୍ଟମ୍ ସ୍କ୍ରୁ ଡିଜାଇନ୍, ମେସିନିଂ ଏବଂ ଆଲୟ ସ୍ପ୍ରେ ୱେଲଡିଂ ଯୋଗାଇଥାଏ | ଆମରଉତ୍ପାଦନ ଉପକରଣ6 ମିଟର ପର୍ଯ୍ୟନ୍ତ କାର୍ଯ୍ୟକ୍ଷେତ୍ର ପାଇଁ CNC ଲେଥ୍ ଏବଂ ଜଟିଳ ଉଡ଼ାଣ ଏବଂ ଫ୍ଲେଞ୍ଜ୍ ସଂରଚନା ପାଇଁ ପାଞ୍ଚ ଅକ୍ଷ ଯନ୍ତ୍ର ଅନ୍ତର୍ଭୁକ୍ତ କରେ |

ସମସ୍ୟାକୁ ବ୍ୟାଖ୍ୟା କରୁଥିବା ରେକର୍ଡ ପଠାନ୍ତୁ |
- ମେସିନ୍ ନିର୍ମାତା ଏବଂ ମଡେଲ୍, ସ୍କ୍ରୁ ବ୍ୟାସ, ଆସେମ୍ବଲି ଚିତ୍ରାଙ୍କନ ଏବଂ ଫିଟ୍ ହୋଇଥିବା ସ୍କ୍ରୁ-ଟିପ୍ ବିବରଣୀ |
- ରଜନୀ ଗ୍ରେଡ୍, ଫିଲର୍ ଲୋଡିଂ, ରେଗ୍ରିଣ୍ଡ ଅନୁପାତ ଏବଂ କଣିକା ସ୍ଥିତି |
- ଚକ୍ର ଦ୍ Recovery ାରା ପୁନରୁଦ୍ଧାର ସମୟ, ପ୍ରକୃତ ଏବଂ ନିର୍ଦ୍ଦେଶିତ RPM, ଏହାର ଚାପ ଆଧାର ସହିତ ପଛ ଚାପ, ଏବଂ ଲୋଡ୍ କିମ୍ବା ଆଲାର୍ମ ରେକର୍ଡ |
- ଶଟ୍ ସେଟିଂ, କୁଶନ, ଅଂଶ ଏବଂ ରନର୍ ଓଜନ, ତାପମାତ୍ରା ରେକର୍ଡ ଏବଂ ଉପଲବ୍ଧ ପୁନରୁଦ୍ଧାର ୱିଣ୍ଡୋ |
- ପରିବର୍ତ୍ତନଗୁଡିକ ପୂର୍ବରୁ ପରୀକ୍ଷିତ, ଅଂଶ ଗୁଣ ଉପରେ ସେମାନଙ୍କର ପ୍ରଭାବ, ଏବଂ ଯେକ any ଣସି ଡାଇମେନ୍ସନାଲ୍ ପୋଷାକ ରିପୋର୍ଟ |
କମିଶନ ପାଇଁ, ରଜନୀ, ସଟ, ଅପରେଟିଂ ୱିଣ୍ଡୋ ଏବଂ ଗ୍ରହଣୀୟ ଅଂଶ ଗୁଣ ଉପରେ ସହମତ | ତା’ପରେ ପୁନରୁଦ୍ଧାର ପୁନରାବୃତ୍ତି ଏବଂ ପ୍ରକୃତ ସମୁଦାୟ ଚକ୍ର ସମୟ ତୁଳନା କରନ୍ତୁ | ଯଦି ଉତ୍ପାଦନ ଛାଞ୍ଚ ଅପେକ୍ଷା କରେ କିମ୍ବା ଅଂଶଗୁଡିକ ଯାଞ୍ଚରେ ବିଫଳ ହୁଏ ତେବେ ଏକ ତୀବ୍ର ବିଚ୍ଛିନ୍ନ ପ୍ଲାଷ୍ଟିକୀକରଣ ପରୀକ୍ଷା ପର୍ଯ୍ୟାପ୍ତ ନୁହେଁ |

ଏକ ସୁନିଶ୍ଚିତ ପୁନରୁଦ୍ଧାର ସୀମା ପାଇଁ ଏକ ସ୍କ୍ରୁ କିମ୍ବା ବ୍ୟାରେଲ୍ ପ୍ରସ୍ତାବ ଦରକାର?
କ’ଣ ବଦଳିଛି ଏବଂ ତୁମର ରେଖା କ’ଣ ହାସଲ କରିବା ଆବଶ୍ୟକ କରେ, ନାନହାଇୟା ଚିତ୍ରାଙ୍କନ ଏବଂ ଅପରେଟିଂ ରେକର୍ଡ ପଠାନ୍ତୁ | ଆପଣ ମୂଳ କର୍ତ୍ତବ୍ୟକୁ ପୁନ oring ସ୍ଥାପନ କରୁଛନ୍ତି କିମ୍ବା ଏକ ଭିନ୍ନ ପଦାର୍ଥ କିମ୍ବା ଚକ୍ର ଆବଶ୍ୟକତା ପାଇଁ ପ୍ରସ୍ତୁତ ହେଉଛନ୍ତି ଆମକୁ କୁହନ୍ତୁ |
ଆପଣଙ୍କର ଚିତ୍ରାଙ୍କନ ଏବଂ ପ୍ରକ୍ରିୟା ତଥ୍ୟ ପଠାନ୍ତୁ |ଇଞ୍ଜେକ୍ସନ୍ ମୋଲିଡିଂ ସ୍କ୍ରୁଗୁଡିକ ଦେଖନ୍ତୁ |ହ୍ ats ାଟସ୍ ଆପ୍ ଉପରେ ଆଲୋଚନା କରନ୍ତୁ |
ଜୁଶାନ୍ ନାନହାଇୟା ପ୍ଲାଷ୍ଟିକ୍ ମେସିନାରୀ କୋ।, ଲି।
ଇମେଲ୍:info@nhyscrew.com
ଫୋନ୍:+ 86-13505809643| ମୋବାଇଲ୍:+ 86-13587082002
ବ୍ଲକ୍ ସି, ନମ୍ବର West ପଶ୍ଚିମ ବିଭାଗ, ଜିଙ୍ଗଜୋ ଏଭେନ୍ୟୁ, ଡିଙ୍ଗାଇ ଜିଲ୍ଲା, ଜୁଶାନ୍ ସିଟି, ଜେଜିଆଙ୍ଗ୍ ପ୍ରଦେଶ, ଚୀନ୍ |
ନାନହାଇଆ ସହିତ ଯୋଗାଯୋଗ କରନ୍ତୁ |
ବାରମ୍ବାର ପଚରାଯାଉଥିବା ପ୍ରଶ୍ନ |
ସାଧାରଣ ଇଞ୍ଜେକ୍ସନ୍ ମୋଲିଡିଂ ସ୍କ୍ରୁ ପୁନରୁଦ୍ଧାର ସମୟ କ’ଣ?
କ universal ଣସି ସର୍ବଭାରତୀୟ ସଂଖ୍ୟା ନାହିଁ | ପୁନରୁଦ୍ଧାର ସମୟ ରଜନୀ, ସଟ ଆବଶ୍ୟକତା, ସ୍କ୍ରୁ ଜ୍ୟାମିତି, ମେସିନ୍ ସାମର୍ଥ୍ୟ ଏବଂ ଅପରେଟିଂ ସେଟିଂ ଉପରେ ନିର୍ଭର କରେ | ପ୍ରକୃତ ମେସିନ୍ କ୍ରମରେ ଉପଲବ୍ଧ ସମୟ ସହିତ ଏବଂ ସମାନ ସାମଗ୍ରୀ ଏବଂ ସଟ ବ୍ୟବହାର କରି ଏକ ସ୍ଥିର ରେଫରେନ୍ସ ସହିତ ଏହାକୁ ତୁଳନା କରନ୍ତୁ |
ଦ୍ରୁତ ସ୍କ୍ରୁ ପୁନରୁଦ୍ଧାର ସବୁବେଳେ ଚକ୍ର ସମୟକୁ ଛୋଟ କରିଥାଏ କି?
ନା। ଏହା ଚକ୍ରକୁ କ୍ଷୁଦ୍ର କରିଥାଏ ଯେତେବେଳେ ଅସମାପ୍ତ ପୁନରୁଦ୍ଧାର ପରବର୍ତ୍ତୀ ଅନୁମତି ପ୍ରାପ୍ତ ମେସିନ୍ କାର୍ଯ୍ୟରେ ବିଳମ୍ବ କରେ | ଯଦି ଉପଲବ୍ଧ ଓଭରଲପ୍ ୱିଣ୍ଡୋ ମଧ୍ୟରେ ପୁନରୁଦ୍ଧାର ସମାପ୍ତ ହୁଏ, ଏହାକୁ ଶୀଘ୍ର କରିବା ଦ୍ୱାରା ସମୁଦାୟ ଚକ୍ର ସମୟ ଅପରିବର୍ତ୍ତିତ ହୋଇପାରେ |
ସ୍କ୍ରୁ କାହିଁକି ଘୂର୍ଣ୍ଣନ କରେ କିନ୍ତୁ ଅତି ଧୀରେ ଧୀରେ ପ୍ରତ୍ୟାହାର କରେ?
ରେଜନ୍ ସ୍କ୍ରୁରେ ପହଞ୍ଚୁଛି କି ନାହିଁ, ବ୍ୟାକ୍ ପ୍ରେସର ବଦଳିଛି କି ନାହିଁ ଏବଂ ପ୍ରକୃତ ସ୍କ୍ରୁ ସ୍ପିଡ୍ କମାଣ୍ଡ ସହିତ ମେଳ ଖାଉଛି କି ନାହିଁ ଯାଞ୍ଚ କରନ୍ତୁ | ଫିଡ୍ ବ୍ରିଜ୍, ଅସଙ୍ଗତ ପୁନର୍ଗଠନ, ପ୍ରକ୍ରିୟା ଅବସ୍ଥା ଏବଂ ପିନ୍ଧାଯାଇଥିବା ଉପାଦାନଗୁଡ଼ିକ ଅନୁସନ୍ଧାନ ପାଇଁ ସମ୍ଭାବ୍ୟ ଶାଖା | କେବଳ ଘୂର୍ଣ୍ଣନ ପ୍ରମାଣ କରେ ନାହିଁ ଯେ ସ୍କ୍ରୁ ଯଥେଷ୍ଟ ସାମଗ୍ରୀ ପଠାଉଛି |
ଧୀର ପୁନରୁଦ୍ଧାରକୁ ଠିକ କରିବା ପାଇଁ ମୁଁ RPM ବୃଦ୍ଧି କରିବା ଉଚିତ କି?
କେବଳ ଫିଡିଂ, ପ୍ରକୃତ ଗତି, ବ୍ୟାକ୍ ପ୍ରେସର ଏବଂ ରଜନୀ ପ୍ରକ୍ରିୟାକରଣ ସୀମା ଯାଞ୍ଚ କରିବା ପରେ | ତରଳ ଗୁଣ, ପ୍ରକୃତ ତରଳ ତାପମାତ୍ରା ଏବଂ ପୁନରାବୃତ୍ତି ଏବଂ ପୁନରୁଦ୍ଧାର ସମୟ ଦ୍ୱାରା ଯେକ change ଣସି ପରିବର୍ତ୍ତନକୁ ବିଚାର କରନ୍ତୁ | ଏକ ସମାଧାନ ହୋଇନଥିବା ଖାଇବା କିମ୍ବା ପିନ୍ଧିବା ସମସ୍ୟାକୁ ଲୁଚାଇବା ପାଇଁ ଅଧିକ ଗତି ବ୍ୟବହାର କରନ୍ତୁ ନାହିଁ |
ଏକ ଲିକ୍ ଚେକ୍ ରିଙ୍ଗ୍ ପୁରା ସ୍କ୍ରୁ ପିନ୍ଧିଥିବାର ପ୍ରମାଣ କରେ କି?
ନା। ଚେକ୍-ରିଙ୍ଗ୍ ସିଲ୍ ଏବଂ ସ୍କ୍ରୁ-ବ୍ୟାରେଲ୍ ପରିବହନ ହେଉଛି ବିଭିନ୍ନ କାର୍ଯ୍ୟ | ମେସିନ୍ ଉତ୍ପାଦକଙ୍କ ଭଲଭ୍ ଟେଷ୍ଟ ସହିତ କୁଶନ କିମ୍ବା ସଟ-ଓଜନ ପରିବର୍ତ୍ତନ ଅନୁସନ୍ଧାନ କରନ୍ତୁ, ଏବଂ ସ୍କ୍ରୁ ଏବଂ ବ୍ୟାରେଲ୍ ପରିଧାନ ପ୍ରତିଷ୍ଠା ପାଇଁ ଡାଇମେନ୍ସନାଲ୍ ଯାଞ୍ଚ ବ୍ୟବହାର କରନ୍ତୁ |
ନାନହାଇୟା ଏକ ବଦଳର ମୂଲ୍ୟାଙ୍କନ କରିବା ପାଇଁ କ’ଣ ଆବଶ୍ୟକ କରନ୍ତି?
ମେସିନ୍ ମଡେଲ୍, ସ୍କ୍ରୁ ବ୍ୟାସ ଏବଂ ଚିତ୍ରାଙ୍କନ, ରଜନୀ ଗ୍ରେଡ୍ ଏବଂ ଫିଲର୍, ପୁନ r ନିର୍ଦ୍ଦେଶ ବିବରଣୀ, ପ୍ରକୃତ ପୁନରୁଦ୍ଧାର ରେକର୍ଡ, ସ୍କ୍ରୁ ସ୍ପିଡ୍ ଏବଂ ବ୍ୟାକ୍ ପ୍ରେସର ସେଟିଂସମୂହ, ତାପମାତ୍ରା ରେକର୍ଡ ଏବଂ ଯେକ wear ଣସି ପରିଧାନ ମାପ ପଠାନ୍ତୁ | ଆବଶ୍ୟକ ଚକ୍ର ଏବଂ ପାର୍ଟ-ଗୁଣାତ୍ମକ ମାନଦଣ୍ଡ ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ ଯାହା ଦ୍ the ାରା ପ୍ରତିସ୍ଥାପନର ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ କାର୍ଯ୍ୟ ଅଛି |
ସହିତ ଜାରି ରଖନ୍ତୁ |ଇଞ୍ଜେକ୍ସନ୍ ମୋଲିଡିଂ ସ୍କ୍ରୁ ବ୍ୟାରେଲ୍ ଚୟନ ଗାଇଡ୍ |, କିମ୍ବା ପରୀକ୍ଷା କରନ୍ତୁସ୍କ୍ରୁ ଟିପ୍ ଏବଂ ଚେକ୍-ରିଙ୍ଗ ରିପ୍ଲେସମେଣ୍ଟ ଚେକଲିଷ୍ଟ |ଯଦି ପ୍ରମାଣ ସାମ୍ନା-ବିଧାନସଭାକୁ ସୂଚିତ କରେ |