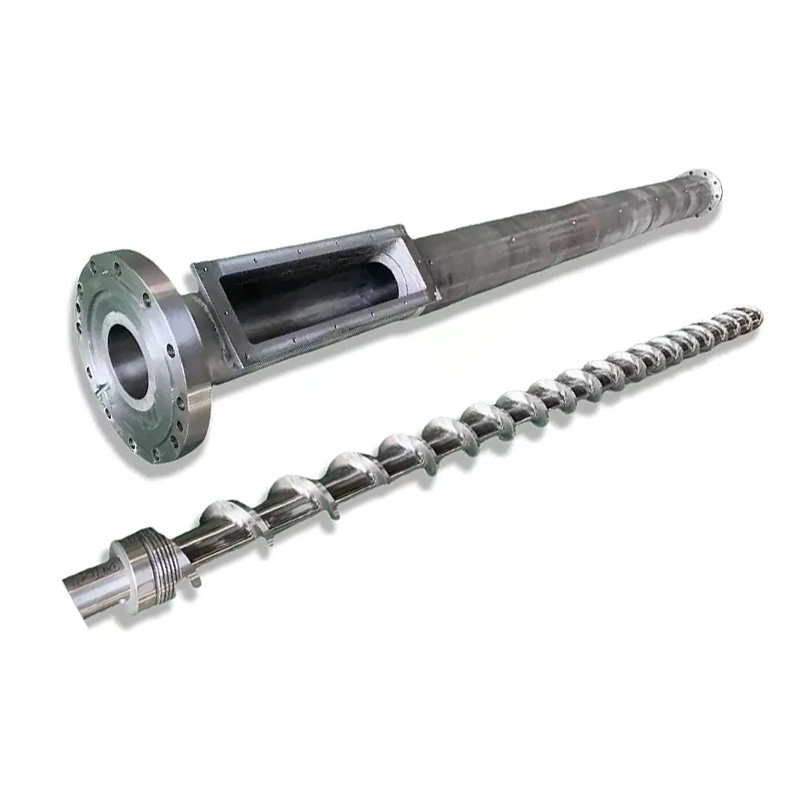
ଏକ ପାଇପ୍ ଡାଏ ହେଡ୍ ଏକ ନାମମାତ୍ର ବ୍ୟାସଠାରୁ ଅଧିକ ଫିଟ୍ ହେବା ଜରୁରୀ | ଏହା ପଲିମର, ଫର୍ମୁଲା, ପାଇପ୍ ଷ୍ଟାଣ୍ଡାର୍ଡ, ଆଉଟପୁଟ୍, ଏକ୍ସଟ୍ରୁଡର୍ କନେକ୍ସନ୍, କାଲିବ୍ରେସନ୍ ସିଷ୍ଟମ୍ ଏବଂ ତୁମର ଅପରେଟରମାନଙ୍କର ଆକାର ପରିବର୍ତ୍ତନ କରିବାର ପଦ୍ଧତି ସହିତ ମେଳ ଖାଇବାକୁ ପଡିବ | ଏହି ଗାଇଡ୍ ସେହି ଇନପୁଟଗୁଡ଼ିକୁ PVC, PE, CPVC, PP ଏବଂ PPR ପାଇପ୍ ଉତ୍ପାଦନ ପାଇଁ ଏକ କ୍ରୟ ସ୍ପେସିଫିକେସନ୍ରେ ପରିଣତ କରେ |


କିଣିବାକୁପାଇପ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ମରିଯାଏ |, ଯୋଗାଣକାରୀଙ୍କୁ ପାଞ୍ଚଟି ମେଳ ହୋଇଥିବା ଡାଟା ସେଟ୍ ପଠାନ୍ତୁ: ସାମଗ୍ରୀ ଏବଂ ସୂତ୍ର; ପାଇପ୍ ମାନକ, ବ୍ୟାସ ଏବଂ କାନ୍ଥ ପରିସର; ଆଉଟପୁଟ୍ ଏବଂ ରେଖା ଗତି; ଏକ୍ସଟ୍ରୁଡର୍ ଫ୍ଲେଞ୍ଜ୍ ଏବଂ ମେଲ୍ଟ-ଇନଲେଟ୍ ଇଣ୍ଟରଫେସ୍; ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ କାଲିବ୍ରେଟର, ଭାକ୍ୟୁମ୍, କୁଲିଂ ଏବଂ ହଲ୍ ଅଫ୍ ବ୍ୟବସ୍ଥା | ଏକ ଅନୁରୋଧ ଯାହା କେବଳ "PVC ପାଇପ୍, 110 ମିମି" ଦେଇଥାଏ ଇଞ୍ଜିନିୟରିଂ ପାଇଁ ପ୍ରସ୍ତୁତ ନୁହେଁ |
ସବୁଠାରୁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଚୁକ୍ତିନାମା ହେଉଛି ଗ୍ରହଣ ସର୍ତ୍ତ | ପ୍ରକୃତ ଉତ୍ପାଦନ ସାମଗ୍ରୀ, ପାଇପ୍ ଆକାର, ସ୍ଥିର ଆଉଟପୁଟ୍, ଲାଇନ୍ ସ୍ପିଡ୍, ଗରମ ଏବଂ ସେନ୍ସର ସେଟଅପ୍, ଅନୁମତିପ୍ରାପ୍ତ କାନ୍ଥର ପରିବର୍ତ୍ତନ, ବାହ୍ୟ ବ୍ୟାସ, ଓଭାଲିଟି, ଭୂପୃଷ୍ଠ ସ୍ଥିତି ଏବଂ ଆବଶ୍ୟକ ଉତ୍ପାଦ ପରୀକ୍ଷଣର ନାମ ଦିଅ | ମର ମୁଣ୍ଡ ଗରମ ତରଳିକୁ ଆକୃତି କରେ, କିନ୍ତୁ ଏହା ନିଜେ ଅନ୍ତିମ ଥଣ୍ଡା ପାଇପ୍ ଗ୍ୟାରେଣ୍ଟି ଦେଇପାରିବ ନାହିଁ |
ପ୍ରଥମ ନିଷ୍ପତ୍ତି ଡାଏ ବ୍ୟାସ ନୁହେଁ |
ପ୍ରଥମ ନିଷ୍ପତ୍ତି ହେଉଛି ଉତ୍ପାଦନ ଏନଭଲପ୍ | ଗୋଟିଏ ମୁଣ୍ଡ ପରିବର୍ତ୍ତନଶୀଳ ମୃତ୍ୟୁ ଏବଂ ମାଣ୍ଡ୍ରେଲ ସହିତ ନିକଟ ଆକାରର ଏକ ଗୋଷ୍ଠୀ ଚଲାଇପାରେ | ଏକ ବହୁତ ବ୍ୟାପକ ଆକାର ପରିସର ପ୍ରବାହ, ବାସସ୍ଥାନ ସମୟ, ସମନ୍ୱୟ, ମୁଣ୍ଡ ଚାପ ଏବଂ ପରିବର୍ତ୍ତନ କାର୍ଯ୍ୟରେ ଆପୋଷ ବୁ .ାମଣା ସୃଷ୍ଟି କରିପାରିବ | ସଠିକ ପରିସର ବସ୍ତୁ ଏବଂ ହାର ଉପରେ ନିର୍ଭର କରେ, କେବଳ ତାହା ଉପରେ ନୁହେଁ ଯାହା ଶରୀର ଭିତରେ ଶାରୀରିକ ଭାବରେ ଫିଟ୍ ହୋଇପାରେ |
ଆମେ ପ୍ରତ୍ୟେକ ଅନୁସନ୍ଧାନକୁ ତିନୋଟି ସୀମା ମଧ୍ୟରେ ବିଭକ୍ତ କରୁ | ଉତ୍ପାଦ ସୀମା ପାଇପ୍ ସାମଗ୍ରୀ, ମାନକ, ବ୍ୟାସ ଏବଂ କାନ୍ଥକୁ ଆବୃତ କରେ | ପ୍ରକ୍ରିୟା ସୀମା ଆଉଟପୁଟ୍, ଗତି, ତାପମାତ୍ରା ଏବଂ ଚାପକୁ ଅନ୍ତର୍ଭୁକ୍ତ କରେ | ଯାନ୍ତ୍ରିକ ସୀମା ଫ୍ଲେଞ୍ଜ୍, ସେଣ୍ଟର୍ ଲାଇନ୍, ହିଟର, ସେନ୍ସର, ଲିଫ୍ଟ ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ସ୍ଥିତିକୁ ଆବୃତ କରେ |
| କ୍ରେତା ଇନପୁଟ୍ | | ଏହା କାହିଁକି ମରିବା ମୁଣ୍ଡ ବଦଳାଇଥାଏ | | ପଠାଇବାକୁ ପ୍ରମାଣ | |
|---|---|---|
| ପଲିମର ଏବଂ ସଂପୂର୍ଣ୍ଣ ସୂତ୍ର | | ସାନ୍ଦ୍ରତା, ଉତ୍ତାପ ସମ୍ବେଦନଶୀଳତା, ସ୍ଲିପ୍, ପରିଧାନ, କ୍ଷୟ ବିପଦ, ବାସସ୍ଥାନ ସମୟ ସୀମା ଏବଂ ସଫେଇ ପ୍ରଣାଳୀ ପରିବର୍ତ୍ତନ କରେ | | ରେଜନ୍ ଗ୍ରେଡ୍ ଡାଟା ସିଟ୍, ଫର୍ମୁଲେସନ୍ ଶତକଡା ଏବଂ ନମୁନା | |
| ପାଇପ୍ ମାନକ ଏବଂ ପ୍ରୟୋଗ | | ସମାପ୍ତ ଉତ୍ପାଦକୁ ବ୍ୟାଖ୍ୟା କରେ ଯାହା ରେଖା ଉତ୍ପାଦନ ଏବଂ ପରୀକ୍ଷା କରିବା ଆବଶ୍ୟକ | | ପ୍ରକୃତ ମାନକ ସଂଖ୍ୟା, ସଂସ୍କରଣ, ବଜାର ଏବଂ ଆଭ୍ୟନ୍ତରୀଣ ଚିତ୍ର | |
| OD, କାନ୍ଥ, SDR କିମ୍ବା କାର୍ଯ୍ୟସୂଚୀ ପରିସର | | ବାର୍ଷିକ ପ୍ରବାହ କ୍ଷେତ୍ର, ସାଧନ ପରିବାର ଏବଂ ବ୍ୟବହାରିକ ପରିବର୍ତ୍ତନ-ଅଂଶ ପରିସର ସେଟ୍ କରେ | | ସର୍ବନିମ୍ନ, ସାଧାରଣ ଏବଂ ସର୍ବାଧିକ ଉତ୍ପାଦ ସହିତ ସାଇଜ୍ ଟେବୁଲ୍ | |
| ନିଟ୍ ଆଉଟପୁଟ୍ ଏବଂ ଲାଇନ୍ ସ୍ପିଡ୍ | | ପ୍ରବାହ ବେଗ, ଚାପ, ଗରମ ଭାର, ବାସ ସମୟ ଏବଂ ଡାଉନଷ୍ଟ୍ରିମ୍ କୁଲିଂ ଚାହିଦା ପରିବର୍ତ୍ତନ କରେ | | ପ୍ରତ୍ୟେକ ଜଟିଳ ଆକାର ପାଇଁ ସ୍ଥିର ସାଲାବଲ୍ କିଲୋଗ୍ରାମ / ଘଣ୍ଟା | |
| ଏକ୍ସଟ୍ରୁଡର୍ ଏବଂ ଆଡାପ୍ଟର ଇଣ୍ଟରଫେସ୍ | | ଇନଲେଟ୍ ଜ୍ୟାମିତି, ବୋଲ୍ଟ ପ୍ୟାଟର୍, ରେଜିଷ୍ଟର, ସିଲ୍, ସେଣ୍ଟର୍ ଉଚ୍ଚତା ଏବଂ ସମର୍ଥନ ନିର୍ଣ୍ଣୟ କରେ | | ନିୟନ୍ତ୍ରିତ ଚିତ୍ରାଙ୍କନ ଏବଂ ବିଦ୍ୟମାନ ଯନ୍ତ୍ରର ମାପ ହୋଇଥିବା ଫଟୋ | |
| କାଲିବ୍ରେସନ୍ ଏବଂ କୁଲିଂ ସିଷ୍ଟମ୍ | | ଡ୍ରଡାଉନ୍, ଅନ୍ତିମ OD, ଅଣ୍ଡାଦାନ, କାନ୍ଥ ବଣ୍ଟନ ଏବଂ ଷ୍ଟାର୍ଟ ଅପ୍ ଆଚରଣକୁ ପ୍ରଭାବିତ କରେ | | କାଲିବ୍ରେଟର ଚିତ୍ର, ଭାକ୍ୟୁମ୍ ଟ୍ୟାଙ୍କ ତଥ୍ୟ, କୁଲିଂ ଲମ୍ବ ଏବଂ ହଲ୍ ଅଫ୍ ସ୍ଥିତି | |
| ପରିବର୍ତ୍ତନ ଯୋଜନା | କେଉଁ ଅଂଶଗୁଡିକ ଅପସାରଣ ଯୋଗ୍ୟ, ସେଗୁଡିକ କିପରି କେନ୍ଦ୍ରୀଭୂତ ହୋଇଛି ଏବଂ ଅପରେଟରମାନେ କିପରି ସୁରକ୍ଷିତ ଭାବରେ ପରିଚାଳନା କରନ୍ତି ତାହା ସ୍ଥିର କରେ | | ଫ୍ରିକ୍ୱେନ୍ସି, ସଫେଇ ପଦ୍ଧତି, କ୍ରେନ୍ କ୍ଷମତା ଏବଂ ଟାର୍ଗେଟ୍ ଡାଉନଟାଇମ୍ ପରିବର୍ତ୍ତନ କରନ୍ତୁ | |
ଆମର କାରଖାନା ଦୃଶ୍ୟ:ଆମେ ଏକ ନାମୀ ପାଇପ୍ ବ୍ୟାସକୁ ଯଥେଷ୍ଟ ଡାଏ-ହେଡ୍ ସ୍ପେସିଫିକେସନ୍ ଭାବରେ ଗ୍ରହଣ କରୁନାହୁଁ | ଯଦି ଜଣେ କ୍ରେତା ଆମକୁ କେବଳ ରଜନୀ ନାମ ଏବଂ OD ଦିଅନ୍ତି, ଆମେ ଫ୍ଲୋ ପଥ ଠିକ୍ କରିବା ପୂର୍ବରୁ କାନ୍ଥ ସିରିଜ୍, ଫର୍ମୁଲା, ଆଉଟପୁଟ୍, ଏକ୍ସଟ୍ରୁଡର୍ ଇଣ୍ଟରଫେସ୍ ଏବଂ ସାଇଜ୍ ପଦ୍ଧତି ପାଇଁ ପଚାରିଥାଉ | ନିଖୋଜ ଇନପୁଟ ଉପରେ ଆଧାର କରି ଏକ ଦ୍ରୁତ କୋଟେସନ୍ ସାଧାରଣତ the ଉତ୍ତରହୀନ ପ୍ରଶ୍ନଗୁଡ଼ିକୁ କମିଶନ ଭିତରକୁ ନେଇଯାଏ |



ସମାପ୍ତ ପାଇପ୍ ମାନାଙ୍କ ସହିତ ଆରମ୍ଭ କରନ୍ତୁ |
ଏକ ମର ମୁଣ୍ଡ ହେଉଛି ଉତ୍ପାଦନ ସାଧନ | ଏହା ଏକ ପାଇପ୍ ସାର୍ଟିଫିକେଟ୍ ନୁହେଁ | କ୍ରେତା ନିଶ୍ଚିତ ଭାବରେ ଉତ୍ପାଦର ମାନକ ଏବଂ ସଂସ୍କରଣକୁ ଚିହ୍ନଟ କରିବାକୁ ପଡିବ, ଯେତେବେଳେ ଯୋଗାଣକାରୀ ନିଶ୍ଚିତ ଭାବରେ ପାଇପ୍ ଏନଭଲପ୍ କୁ ଏକ ପ୍ରବାହ ପଥରେ, ଟୁଲ୍ ସେଟ୍ ଏବଂ ଆଡଜଷ୍ଟମେଣ୍ଟ୍ ପଦ୍ଧତିରେ ଅନୁବାଦ କରିବେ | ଏହାର ବଜାର ଏବଂ ପ୍ରୟୋଗ ପାଇଁ ଆବଶ୍ୟକ ପରୀକ୍ଷଣ ଦ୍ୱାରା ସମାପ୍ତ ପାଇପ୍ ଉପରେ ଅନ୍ତିମ ଅନୁପାଳନ ପ୍ରମାଣିତ ହୁଏ |
ସାଧାରଣ ଜଳ-ପାଇପ୍ ପ୍ରକଳ୍ପଗୁଡ଼ିକ ପାଇଁ, ତିନୋଟି ଉପଯୋଗୀ ସରକାରୀ ସନ୍ଦର୍ଭ |PVC-U ପାଇପ୍ ପାଇଁ ISO 1452-2: 2009 |, PE ପାଇପ୍ ପାଇଁ ISO 4427-2: 2019 |ଏବଂଗରମ ଏବଂ ଥଣ୍ଡା ଜଳ ସ୍ଥାପନରେ ବ୍ୟବହୃତ PP ପାଇପ୍ ପାଇଁ ISO 15874-2: 2013 |। ଚୁକ୍ତିନାମା ପ୍ରସ୍ତୁତ ହେଲେ ସାମ୍ପ୍ରତିକ ସଂସ୍କରଣ, ସଂଶୋଧନ ଏବଂ ଜାତୀୟ ଗ୍ରହଣକୁ ଯାଞ୍ଚ କରନ୍ତୁ |
| ପାଇପ୍ ପରିବାର | | ଅଫିସିଆଲ୍ ଆରମ୍ଭ ରେଫରେନ୍ସ | | ସୂଚନା ମୁତାବକ, RFQ ତଥାପି ଆବଶ୍ୟକ କରେ | |
|---|---|---|
| PVC-U ଚାପ ପାଇପ୍ | | ISO 1452-2 କିମ୍ବା ଆବଶ୍ୟକ ଜାତୀୟ ସମାନ | | ପିଭିସି ଶୁଖିଲା ମିଶ୍ରଣ ସୂତ୍ର, ପାଇପ୍ ସିରିଜ୍, ନାମମାତ୍ର OD, କାନ୍ଥ ଟେବୁଲ୍, ସକେଟ୍ ଭତ୍ତା, ଆଉଟପୁଟ୍, ଲାଇନର ଗତି ଏବଂ ଭୂପୃଷ୍ଠ ଆବଶ୍ୟକତା | |
| PE ପ୍ରେସର ପାଇପ୍ | | ISO 4427-2 କିମ୍ବା ଆବଶ୍ୟକ ଜାତୀୟ ସମାନ | | ସଠିକ୍ PE ଯ ound ଗିକ, SDR ପରିସର, OD ପରିସର, କଠିନ କିମ୍ବା ସହ-ଏକ୍ସଟ୍ରୁଡ୍ ନିର୍ମାଣ, ଷ୍ଟ୍ରାଇପ୍ କିମ୍ବା ସ୍ତର ବ୍ୟବସ୍ଥା, ଆଉଟପୁଟ୍ ଏବଂ କୁଲିଂ ସିଷ୍ଟମ୍ | |
| PP କିମ୍ବା PPR ଗରମ ଏବଂ ଥଣ୍ଡା ପାଣି ପାଇପ୍ | | ISO 15874-2 କିମ୍ବା ଆବଶ୍ୟକ ଜାତୀୟ ସମାନ | | ସଠିକ୍ ପିପି ଗ୍ରେଡ୍, ପାଇପ୍ ଡାଇମେନ୍ସନ୍ କ୍ଲାସ୍, ସେବା ପ୍ରୟୋଗ, ସ୍ତର ନିର୍ମାଣ, ବ୍ୟାସ ଏବଂ କାନ୍ଥ ପରିସର, ଆଉଟପୁଟ୍ ଏବଂ କାଲିବ୍ରେସନ୍ ପଦ୍ଧତି | |
| ଇଲେକ୍ଟ୍ରିକାଲ୍ କଣ୍ଡ୍ୟୁଟ୍ କିମ୍ବା ଇଣ୍ଡଷ୍ଟ୍ରିଆଲ୍ ଟ୍ୟୁବ୍ | | କ୍ରେତା ପ୍ରଯୁଜ୍ୟ ଜାତୀୟ, ଶିଳ୍ପ କିମ୍ବା ଗ୍ରାହକ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ | | ସାମଗ୍ରୀ ସୂତ୍ର, କଠିନତା କିମ୍ବା କାର୍ଯ୍ୟକ୍ଷମ ଲକ୍ଷ୍ୟ, ଜ୍ୟାମିତି, ରଙ୍ଗ, ମୁଦ୍ରଣ କିମ୍ବା ଷ୍ଟ୍ରାଇପ୍, ପରୀକ୍ଷା ଯୋଜନା ଏବଂ ଅନୁମତିପ୍ରାପ୍ତ ପୃଷ୍ଠ ତ୍ରୁଟି | |
RFQ ରେ "ଆନ୍ତର୍ଜାତୀୟ ମାନକ ଅନୁଯାୟୀ" ଲେଖନ୍ତୁ ନାହିଁ |ଡକ୍ୟୁମେଣ୍ଟ୍, ଅଂଶ, ସଂସ୍କରଣ ଏବଂ ସ୍ଥାନୀୟ ପୋଷ୍ୟ ନାମ ଦିଅ | ତା’ପରେ ତୁମର ସମାପ୍ତ ପାଇପ୍ ଚିତ୍ରାଙ୍କନ ଏବଂ ଯାଞ୍ଚ ଯୋଜନା ସଂଲଗ୍ନ କର | ସମାନ ନାମକରଣ ଆକାରରେ ବିଭିନ୍ନ କାନ୍ଥ ପରିସର, ପରୀକ୍ଷା ଅବସ୍ଥା ଏବଂ ପରିଚୟ ଆବଶ୍ୟକତା ରହିପାରେ |
ଆଉ ଏକ ପୃଥକତା ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ | ପାନୀୟ ଜଳ ଅନୁମୋଦନ ସମାପ୍ତ ପାଇପ୍ ଉତ୍ପାଦ ଏବଂ ଏହାର ଓଦା ସାମଗ୍ରୀ ବିଷୟରେ ଚିନ୍ତା କରେ | ନାନହାଇୟା ଠାରୁ ଏକ ମର ମୁଣ୍ଡ ଅର୍ଡର କରିବା କ୍ରେତାଙ୍କ ପାଇପକୁ ପାନୀୟ ଜଳ ଅନୁମୋଦନ ସ୍ଥାନାନ୍ତର କରେ ନାହିଁ | ରଜନୀ ଅନୁମୋଦନ, ଯ ound ଗିକ ନିୟନ୍ତ୍ରଣ, ଉତ୍ପାଦନ ରେକର୍ଡ ଏବଂ ତୃତୀୟ-ପକ୍ଷ ପ୍ରମାଣପତ୍ର ପାଇପ୍ ଉତ୍ପାଦକଙ୍କ ଅନୁପାଳନ ପ୍ରଣାଳୀର ଏକ ଅଂଶ ହୋଇ ରହିଥାଏ |
କେବଳ PVC କିମ୍ବା PE ନୁହେଁ ପ୍ରକୃତ ସୂତ୍ର ନିର୍ଦ୍ଦିଷ୍ଟ କରନ୍ତୁ |
ନାନହାଇୟା |ପାଇପ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ମରିଯାଏ |ଯୋଗ, PE, CPVC ଏବଂ PP ସହିତ PVC ପାଇଁ ପ୍ରଦାନ କରାଯାଏ | ସେହି ନାମଗୁଡ଼ିକ ବସ୍ତୁ ପରିବାରକୁ ବ୍ୟାଖ୍ୟା କରେ | ସେମାନେ ଆମକୁ ତରଳିବା ସାନ୍ଦ୍ରତା, ଫିଲର୍ ଲୋଡିଂ, ଷ୍ଟାବିଲାଇଜର୍ ସିଷ୍ଟମ୍, ରିସାଇକ୍ଲିଡ୍ ବିଷୟବସ୍ତୁ, ପ୍ରକ୍ରିୟାକରଣ ୱିଣ୍ଡୋ କିମ୍ବା ପ୍ଲେଟ୍ ଆଉଟ୍ ପ୍ରବୃତ୍ତି କୁହନ୍ତି ନାହିଁ |
PVC ପାଇଁ, ଓଜନ ଏବଂ ମିଶ୍ରଣ ଅବସ୍ଥା ଅନୁଯାୟୀ ସମ୍ପୂର୍ଣ୍ଣ ଶୁଖିଲା ମିଶ୍ରଣ ରେସିପି ପଠାନ୍ତୁ | କ୍ୟାଲସିୟମ୍ କାର୍ବୋନାଟ୍ ସ୍ତର ଏବଂ କଣିକା ଚିକିତ୍ସା, ଲବ୍ରିକାଣ୍ଟ ସନ୍ତୁଳନ, ଷ୍ଟାବିଲାଇଜର୍ ସିଷ୍ଟମ୍, ଇଫେକ୍ଟ ମୋଡିଫାୟର୍, ପ୍ରକ୍ରିୟାକରଣ ସହାୟତା, ପିଗମେଣ୍ଟ ଏବଂ ପୁନ work କାର୍ଯ୍ୟ ଶତକଡା କାନ୍ଥର ରୂପ, ମୁଣ୍ଡ ଚାପ ଏବଂ ଜମା ଆଚରଣ ବଦଳାଇପାରେ |
PE କିମ୍ବା PPR ପାଇଁ, ସଠିକ୍ ଯ ound ଗିକ ଗ୍ରେଡ୍ ଏବଂ ସାମ୍ପ୍ରତିକ ଯୋଗାଣକାରୀ ଡାଟା ସିଟ୍ ପଠାନ୍ତୁ | ସେହି ଗ୍ରେଡ୍, ସାନ୍ଧ୍ରତା, ଯୋଗୀ, କାର୍ବନ-କଳା କିମ୍ବା ରଙ୍ଗ ପ୍ରଣାଳୀ, ପୁନ reg ଚାଳନା ସୀମା ଏବଂ ଚିହ୍ନଟ ରେଖା କିମ୍ବା କାର୍ଯ୍ୟକ୍ଷମ ସ୍ତରଗୁଡ଼ିକ ମିଳିତ ଭାବରେ ପ୍ରକାଶିତ ପରି ତରଳ ମାସ-ପ୍ରବାହ କିମ୍ବା ସାନ୍ଦ୍ରତା ସୂଚନା ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ |
PVC ଏବଂ CPVC |
ଉତ୍ତାପ ଇତିହାସ ଏବଂ ବାସସ୍ଥାନ ସମୟ ଧ୍ୟାନର ଯୋଗ୍ୟ | ପ୍ରବାହ ପଥ ଅନାବଶ୍ୟକ ହୋଲ୍ଡ ଅପ୍ ଠାରୁ ଦୂରେଇ ରହିବା ଉଚିତ, ଏବଂ ଉତ୍ତାପ ଯୋଜନା ନିୟନ୍ତ୍ରିତ ଷ୍ଟାର୍ଟ ଅପ୍ ଏବଂ ସଫେଇକୁ ସମର୍ଥନ କରିବା ଆବଶ୍ୟକ | ଉତ୍ପାଦନ ପୂର୍ବରୁ ସୂତ୍ର ପରିବର୍ତ୍ତନଗୁଡିକ ପ୍ରକାଶ କରାଯିବା ଉଚିତ୍ |
PE
ଗ୍ରେଡ୍, ତରଳିବା ଶକ୍ତି, ଆଉଟପୁଟ୍ ଏବଂ କୁଲିଂ କ୍ଷମତା ଏକତ୍ର କାର୍ଯ୍ୟ କରେ | ଏକ ଉଚ୍ଚ-ଆଉଟପୁଟ୍ PE ମୁଣ୍ଡ ସ୍ଥିର ପରିଧି ପ୍ରବାହ ଏବଂ ଏକ ଉପଯୁକ୍ତ ଆକାରର ସିଷ୍ଟମ୍ ଆବଶ୍ୟକ କରେ, କେବଳ ଏକ ବଡ଼ ବାର୍ଷିକ ବ୍ୟବଧାନ ନୁହେଁ |
PP ଏବଂ PPR
ସଠିକ୍ ରଜନୀ ଏବଂ ସେବା ଉତ୍ପାଦ ଦର୍ଶାନ୍ତୁ | ଗରମ ଏବଂ ଥଣ୍ଡା ପାଣି ପାଇପ୍, ଇଣ୍ଡଷ୍ଟ୍ରିଆଲ୍ ଟ୍ୟୁବ୍ ଏବଂ ମଲ୍ଟିଲାୟର୍ ନିର୍ମାଣ ପାଇଁ ବିଭିନ୍ନ ଉପକରଣ, ଥଣ୍ଡା ଏବଂ ଗ୍ରହଣୀୟ ଅବସ୍ଥା ଆବଶ୍ୟକ ହୋଇପାରେ |
ଆମର କାରଖାନା ଦୃଶ୍ୟ:ଯେତେବେଳେ ଏକ ଉତ୍ପାଦନ ଦଳ ଟୁଲିଂ ଅନୁମୋଦନ ହେବା ପରେ ଫିଲର୍, ରେଜନ୍ ଗ୍ରେଡ୍ କିମ୍ବା ପୁନ yc ବ୍ୟବହାର ଶତକଡା ପରିବର୍ତ୍ତନ କରେ, ମୃତ୍ୟୁ ହଠାତ୍ ଭୁଲ୍ ହୋଇନଥାଏ | ପ୍ରକ୍ରିୟା ଇନପୁଟ୍ ବଦଳି ଯାଇଛି | ବ technical ଷୟିକ ଚୁକ୍ତିରେ ଆମେ ରେଫରେନ୍ସ ସୂତ୍ରକୁ ରେକର୍ଡ କରୁ ତେଣୁ ଭବିଷ୍ୟତର ତ୍ରୁଟି ନିବାରଣ ଏକ ଜଣାଶୁଣା ସ୍ଥିତିରୁ ଆରମ୍ଭ ହୁଏ |

ଡାଏ ଖୋଲିବା ଅନ୍ତିମ ପାଇପ୍ ଆକାର ନୁହେଁ |
ଏକ ଗରମ ବାର୍ଷିକ ତରଳିବା ମରିଯାଏ ନାହିଁ ଏବଂ ଜ୍ୟାମିତିକ ଭାବରେ ସ୍ଥିର ରହେ | ଏହା ବହିର୍ଗମନପଥରେ ଫୁଲିପାରେ, ହଲ୍-ଅଫ୍ ତଳେ ଟାଣି ହୋଇପାରେ, କାଲିବ୍ରେଟର ସହିତ ଯୋଗାଯୋଗ କରିପାରେ, ଥଣ୍ଡା ସମୟରେ ସଙ୍କୋଚନ ହୋଇପାରେ ଏବଂ ଏହାର ତାପମାତ୍ରା ସମାନ ହେବା ସହିତ ପରିବର୍ତ୍ତନ ଜାରି ରଖେ | ସେଥିପାଇଁ ଏକ ନାମକରଣ 110 ମିମି ପାଇପ୍ ସ୍ୱୟଂଚାଳିତ ଭାବରେ 110 ମିଲିମିଟର ଖୋଲିବା ବ୍ୟବହାର କରେ ନାହିଁ |
ଅନ୍ତିମ ଫଳାଫଳ ଏକ ସିଷ୍ଟମରୁ ଆସିଥାଏ: ଏକ୍ସଟ୍ରୁଡର୍ ଆଉଟପୁଟ୍, ତରଳ ତାପମାତ୍ରା ଏବଂ ଚାପ, ମରିବା ଏବଂ ମାଣ୍ଡ୍ରେଲ୍ ଜ୍ୟାମିତ୍ରୀ, ପାରିପାର୍ଶ୍ୱିକ ଉତ୍ତାପ ସନ୍ତୁଳନ, କେନ୍ଦ୍ରକରଣ, ବାୟୁ ପଥ, କାଲିବ୍ରେଟର, ଭାକ୍ୟୁମ୍, କୁଲିଂ ଏବଂ ହଲ୍ ଅଫ୍ ଗତି | ଯଦି ଏହି ଅଂଶଗୁଡିକ ବିଭିନ୍ନ ଯୋଗାଣକାରୀଙ୍କଠାରୁ କିଣାଯାଏ, କ୍ରେତା ଗୋଟିଏ ନିୟନ୍ତ୍ରିତ ଇଣ୍ଟରଫେସ୍ ଚିତ୍ରାଙ୍କନ ଏବଂ ଗୋଟିଏ ଗ୍ରହଣୀୟ ଦାୟିତ୍ mat ମ୍ୟାଟ୍ରିକ୍ସ ନ୍ୟସ୍ତ କରିବା ଉଚିତ |
| ନିୟନ୍ତ୍ରଣ ଉପାଦାନ | | ଏହା ସିଧାସଳଖ ପ୍ରଭାବିତ କରେ | | ଯାହା ଏକାକୀ ପ୍ରମାଣ କରିପାରିବ ନାହିଁ | |
|---|---|---|
| ମର ଏବଂ ମାଣ୍ଡେଲ ପ୍ରବାହ ପଥ | | ବାର୍ଷିକ ତରଳ ବଣ୍ଟନ, ଚାପ ହ୍ରାସ, ବାସସ୍ଥାନ ଆଚରଣ ଏବଂ ପ୍ରାରମ୍ଭିକ ଟ୍ୟୁବ୍ ଆକୃତି | | ଅନ୍ତିମ ଥଣ୍ଡା OD, କାନ୍ଥ, ଅଣ୍ଡାଦାନ କିମ୍ବା ଚାପ ପ୍ରଦର୍ଶନ | |
| ମାଣ୍ଡ୍ରେଲ୍ ସେଣ୍ଟରିଂ ଆଡଜଷ୍ଟମେଣ୍ଟ୍ | | ପ୍ରାରମ୍ଭିକ ପରିଧି ବ୍ୟବଧାନ ଏବଂ କାନ୍ଥ ବଣ୍ଟନର ସଂଶୋଧନ | | ଯେତେବେଳେ ତାପମାତ୍ରା, ପ୍ରବାହ କିମ୍ବା ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଆଲାଇନ୍ମେଣ୍ଟ ଡ୍ରାଇଫ୍ ରଖେ ଏକ ସ୍ଥିର ଫଳାଫଳ | |
| ହିଟର-ଜୋନ୍ ବ୍ୟବସ୍ଥା | | ଚାରିପାଖରେ ଏବଂ ମୁଣ୍ଡରେ ତାପଜ ନିୟନ୍ତ୍ରଣ | | ନିର୍ଦ୍ଦିଷ୍ଟ ପରିମାପ ପଦ୍ଧତି ବିନା ପ୍ରକୃତ ତରଳ ତାପମାତ୍ରା | |
| କାଲିବ୍ରେଟର ଏବଂ ଭାକ୍ୟୁମ୍ ଟ୍ୟାଙ୍କ | | ବାହ୍ୟ ଆକାର, ଶୀଘ୍ର ଥଣ୍ଡା ଏବଂ ଆକୃତି ସମର୍ଥନ | | ଆସୁଥିବା ତରଳ ଟ୍ୟୁବ୍ ଅସ୍ଥିର ହେଲେ ୟୁନିଫର୍ମ କାନ୍ଥ | |
| କୁଲିଂ ସିଷ୍ଟମ୍ | | କଠିନତା ହାର, ଡାଇମେନ୍ସନାଲ୍ ସ୍ଥିରତା ଏବଂ ଅବଶିଷ୍ଟ ଉତ୍ତାପ ଅପସାରଣ | | ଜଳର ତାପମାତ୍ରା କିମ୍ବା ପ୍ରବାହ ଅନିୟନ୍ତ୍ରିତ ହେଲେ ଭଲ ଜ୍ୟାମିତି | |
| ହଲ୍-ଅଫ୍ | | ରେଖା ଗତି, ଡ୍ରଡାଉନ୍ ଏବଂ ସ୍ଥିର ପରିବହନ | | ଯେତେବେଳେ ପଲର୍ ଭୁଲ୍ ଡିଜାଇନ୍ ହୁଏ କିମ୍ବା ଗତି ପରିବର୍ତ୍ତନ ହୁଏ, ସଠିକ୍ ପରିମାଣ | |
ଉପଯୋଗୀ ଆକାରର ନିୟମ:ଛୋଟ ଏବଂ ବୃହତ ପାଇପ୍ ନିର୍ଦ୍ଦିଷ୍ଟ କରନ୍ତୁ, କିନ୍ତୁ କଠିନ ଅପରେଟିଂ କୋଣରେ ଇଞ୍ଜିନିୟର | ଏଗୁଡିକ ପ୍ରାୟତ high ଉଚ୍ଚ ଉତ୍ପାଦନରେ ସର୍ବ ବୃହତ ପାଇପ୍, ଉଚ୍ଚ ରେଖା ବେଗରେ ପତଳା କାନ୍ଥ, ସ୍ୱଳ୍ପ ଆଉଟପୁଟ୍ ଛୋଟ ଆକାର ଯାହା ବାସସ୍ଥାନ ସମୟ ବ increases ାଇଥାଏ ଏବଂ କଠିନ କାନ୍ଥ କିମ୍ବା ଭୂପୃଷ୍ଠ ଆବଶ୍ୟକତା ସହିତ ଉତ୍ପାଦ |


ନାନହାଇୟା ଏହାର ପାଇପ୍ ଡାଏ-ହେଡ୍ ରେଞ୍ଜରେ ନିୟନ୍ତ୍ରିତ ମାଣ୍ଡ୍ରେଲ୍, କୁଲିଂ-ଚ୍ୟାନେଲ୍ ବିକଳ୍ପ ଏବଂ ବଦଳାଯାଇଥିବା ଲାଇନ୍ର୍ ପ୍ରଦାନ କରେ | ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ କାରଣ ପାଇଁ ସେହି ବିକଳ୍ପଗୁଡିକ ବ୍ୟବହାର କରନ୍ତୁ | ଅପରେଟର୍ମାନଙ୍କର ଏକ ପୁନରାବୃତ୍ତି କେନ୍ଦ୍ରକରଣ ପଦ୍ଧତି ଥିବାବେଳେ ଆଡଜଷ୍ଟମେଣ୍ଟ ଉପଯୋଗୀ | ବଦଳାଯାଉଥିବା ପୋଷାକ ଉପାଦାନଗୁଡ଼ିକ ଉପଯୋଗୀ, ଯେତେବେଳେ ସେମାନଙ୍କର ପରିସର, ଅତିରିକ୍ତ ପରିମାଣ ଏବଂ ପ୍ରତିସ୍ଥାପନ ପ୍ରକ୍ରିୟା ସ୍ପଷ୍ଟ ହୁଏ |
ଯନ୍ତ୍ର ଆରମ୍ଭ ହେବା ପୂର୍ବରୁ ଏକ୍ସଟ୍ରୁଡର୍ ଇଣ୍ଟରଫେସ୍ ଲକ୍ କରନ୍ତୁ |
ଏକ ପାଇପ୍ ଡାଏର ଏକ ଉତ୍ତମ ଆଭ୍ୟନ୍ତରୀଣ ପ୍ରବାହ ପଥ ରହିପାରେ ଏବଂ ତଥାପି ସଂସ୍ଥାପନ କରିବାରେ ବିଫଳ ହୁଏ କାରଣ ଇନଲେଟ୍, ରେଜିଷ୍ଟର, ବୋଲ୍ଟ ପ୍ୟାଟର୍, ସିଲ୍ କିମ୍ବା ସେଣ୍ଟର୍ ଉଚ୍ଚତା ଅନୁମାନ କରାଯାଉଥିଲା | ପ୍ରତିସ୍ଥାପନ ପ୍ରକଳ୍ପଗୁଡିକ ବିଶେଷ ଭାବରେ ଅସୁରକ୍ଷିତ କାରଣ ମେସିନ୍ ଚିତ୍ରଗୁଡ଼ିକ ପୁରୁଣା, ପରିବର୍ତ୍ତିତ କିମ୍ବା ଉପଲବ୍ଧ ହୋଇନପାରେ |
ଆମେ ତିନୋଟି ପ୍ରକାରର ପ୍ରମାଣକୁ ପସନ୍ଦ କରୁ: ମୂଳ ନିୟନ୍ତ୍ରିତ ଚିତ୍ର, ତାଜା ମାପ ଏବଂ ଏକ ସ୍କେଲ ରେଫରେନ୍ସ ସହିତ ସଫା ଫଟୋ | ଯଦି ତିନିଜଣ ଏଥିରେ ସହମତ ନୁହଁନ୍ତି, ଉତ୍ପାଦନ ଚିତ୍ର ରିଲିଜ୍ ହେବା ପୂର୍ବରୁ ବିବାଦର ସମାଧାନ କରନ୍ତୁ |
- ଏକ୍ସଟ୍ରୁଡର୍ ମେକ୍, ମଡେଲ୍ ଏବଂ ସ୍କ୍ରୁ ବିନ୍ୟାସକରଣ |
- ସ୍କ୍ରୁ ବ୍ୟାସ ଏବଂ ରେଟେଡ୍ ଆଉଟପୁଟ୍ ପରିସର |
- ଡିସଚାର୍ଜ କିମ୍ବା ଆଡାପ୍ଟର ଫ୍ଲେଞ୍ଜ୍ ଚିତ୍ରାଙ୍କନ |
- ବ୍ୟାସ, ଗଭୀରତା ଏବଂ ସହନଶୀଳତା ପଞ୍ଜିକରଣ କର |
- ବୋଲ୍ଟ ପରିମାଣ, ଥ୍ରେଡ୍, ପିଚ୍ ସର୍କଲ୍ ଏବଂ ଆଭିଏଣ୍ଟେସନ୍ |
- ସିଲ୍-ଫେସ୍ ଜ୍ୟାମିତି ଏବଂ ଗ୍ୟାସ୍କେଟ୍ ପଦ୍ଧତି |
- ତରଳ-ଇନଲେଟ୍ ବ୍ୟାସ ଏବଂ ପରିବର୍ତ୍ତନ ଲମ୍ବ |
- ଆବଶ୍ୟକ ବ୍ରେକର୍ ପ୍ଲେଟ୍ କିମ୍ବା ସ୍କ୍ରିନ୍ ଇଣ୍ଟରଫେସ୍ |
- ପ୍ରେସର-ସେନସର ପୋର୍ଟ ଆକାର ଏବଂ ଅବସ୍ଥାନ |
- ତରଳ-ତାପମାତ୍ରା ସେନସର ପ୍ରକାର ଏବଂ ସନ୍ନିବେଶ |
- ହିଟର ଭୋଲଟେଜ୍, ଫ୍ରିକ୍ୱେନ୍ସି, ଶକ୍ତି ଏବଂ ସଂଯୋଜକ |
- ଥର୍ମୋକୁଲ୍ ପ୍ରକାର ଏବଂ ନିୟନ୍ତ୍ରକ ସୁସଙ୍ଗତତା |
- ମର-କେନ୍ଦ୍ରର ଉଚ୍ଚତା ଏବଂ ପ୍ରବାହ ଦିଗ |
- ସପୋର୍ଟ ଫ୍ରେମ୍, ଚକ, ରେଲ୍ କିମ୍ବା ଉଠାଇବା ପଏଣ୍ଟ |
- ଉପଲବ୍ଧ ସ୍ଥାପନ ଏବଂ ରକ୍ଷଣାବେକ୍ଷଣ କ୍ଲିୟରାନ୍ସ |
- କାଲିବ୍ରେଟର ଏବଂ ଆଲାଇନ୍ମେଣ୍ଟ ରେଫରେନ୍ସ ପାଇଁ ଦୂରତା |
ନାନହାଇୟା କଷ୍ଟମାଇଜେବଲ୍ ଉତ୍ପାଦନ କରେ |ବ୍ୟାରେଲ୍ ଫ୍ଲେଞ୍ଜ୍ |ଏବଂ ଡାଏ-ହେଡ୍ ଉପାଦାନଗୁଡିକ, ତେଣୁ ଆଡାପ୍ଟରକୁ ଏକ ସ୍ଥାପନ ଆଶ୍ଚର୍ଯ୍ୟଜନକ ଭାବରେ ବାମ ପରିବର୍ତ୍ତେ ମୁଣ୍ଡ ସହିତ ଆଲୋଚନା କରାଯାଇପାରେ | ଏକ ସମ୍ପୂର୍ଣ୍ଣ ଲାଇନ୍ ପ୍ରୋଜେକ୍ଟ ପାଇଁ, ମନୋନୀତ ସହିତ ଡାଏ ଇଣ୍ଟରଫେସ୍କୁ ଆଲାଇନ୍ କରନ୍ତୁ |ପ୍ଲାଷ୍ଟିକ୍ ଏକ୍ସଟ୍ରୁଡର୍ ମେସିନ୍ |, ନିୟନ୍ତ୍ରଣ ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଉପକରଣ |
ଆମର କାରଖାନା ଦୃଶ୍ୟ:ଏକ ଫ୍ଲେଞ୍ଜର ଏକ ଫୋନ୍ ଫଟୋ ଆମକୁ ଲେଆଉଟ୍ ବୁ understand ିବାରେ ସାହାଯ୍ୟ କରେ, କିନ୍ତୁ ଏହା ଏକ ବୋଲ୍ଟ ସର୍କଲ୍ କିମ୍ବା ଫିଟ୍ ପଞ୍ଜିକରଣ କରେ ନାହିଁ | ପ୍ରଶ୍ନ ଖୋଜିବା ପାଇଁ ଆମେ ଫଟୋ ବ୍ୟବହାର କରୁ | ଧାତୁ କାଟିବା ପାଇଁ ଆମେ ଏକ ଦସ୍ତଖତ ଚିତ୍ର ବ୍ୟବହାର କରୁ | ସେହି ପାର୍ଥକ୍ୟ ଏକ ଛୋଟ ଇଣ୍ଟରଫେସ୍ ଭୁଲକୁ ସମ୍ପୂର୍ଣ୍ଣ ସଂସ୍ଥାପନ ବିଳମ୍ବ କରିବାରେ ରୋକିଥାଏ |


ସାମଗ୍ରୀ ଏବଂ ସଫେଇ କର୍ତ୍ତବ୍ୟ ଚାରିପାଖରେ ନିର୍ମାଣ ବାଛନ୍ତୁ |
ନାନହାଇୟାଙ୍କ ଉତ୍ସର୍ଗୀକୃତ ପାଇପ୍ ଡାଏ ହେଡ୍ କଠିନ ପୃଷ୍ଠଭୂମି ସହିତ ଉଚ୍ଚ-ଶକ୍ତିଶାଳୀ ଆଲୁଅ ଷ୍ଟିଲ୍ ବ୍ୟବହାର କରେ ଏବଂ ସଠିକ୍ CNC ଯନ୍ତ୍ର ଏବଂ ଉତ୍ତାପ ଚିକିତ୍ସା ଦ୍ୱାରା ଉତ୍ପାଦିତ ହୁଏ | ଏହାର ସାଧାରଣ |ଏକ୍ସଟ୍ରୁଡର୍ ମର ମୁଣ୍ଡ |ପୃଷ୍ଠା 38CrMoAl, ନାଇଟ୍ରାଇଡିଂ ଏବଂ HV950 ରୁ HV1000 ର ଭୂପୃଷ୍ଠ କଠିନତା ତାଲିକାଭୁକ୍ତ କରେ |
ସେହି ମୂଲ୍ୟଗୁଡ଼ିକ ପ୍ରାରମ୍ଭିକ ତଥ୍ୟ ଉପଯୋଗୀ, କିନ୍ତୁ ଅନୁମୋଦିତ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ତଥାପି ସଠିକ୍ ଉପାଦାନ ସାମଗ୍ରୀ, ଚିକିତ୍ସା ପରିସର, ସମାପ୍ତ କଠିନତା ମାନଦଣ୍ଡ, ପ୍ରବାହ-ପୃଷ୍ଠଭୂମି ସମାପ୍ତି, ଡାଇମେନ୍ସନାଲ୍ ଯାଞ୍ଚ ଏବଂ ଯେକ any ଣସି କ୍ଷୟ ଆବଶ୍ୟକତା ଚିହ୍ନଟ କରିବା ଉଚିତ୍ | ଗୋଟିଏ ଉପାଦାନ ଉପରେ ଏକ କଠିନତା ମୂଲ୍ୟ ପ୍ରତ୍ୟେକ ଫାଷ୍ଟେନର୍, ହିଟର କଭର କିମ୍ବା ଗଠନମୂଳକ ଅଂଶରେ ନକଲ କରାଯିବା ଉଚିତ୍ ନୁହେଁ |
| ସେବା ଅବସ୍ଥା | କ୍ରୟ ଚିନ୍ତା | ଉଦ୍ଧୃତିରେ କ’ଣ ବ୍ୟାଖ୍ୟା କରିବେ | |
|---|---|---|
| ପୂର୍ଣ୍ଣ PVC | ଘୃଣ୍ୟ ମିନେରାଲ୍ ଫିଲର୍, ଜମା ଏବଂ ସଫେଇ ଫ୍ରିକ୍ୱେନ୍ସି | | ଫର୍ମୁଲା, ଫିଲର୍ ସ୍ତର, ଓଦା-ଉପାଦାନ ସାମଗ୍ରୀ ଏବଂ ଚିକିତ୍ସା, ବଦଳାଯିବା ପରିଧାନ ପରିସର ଏବଂ ସଫେଇ ପଦ୍ଧତି | |
| CPVC କିମ୍ବା ଉତ୍ତାପ ସମ୍ବେଦନଶୀଳ ଯ ound ଗିକ | | ତାପଜ ଇତିହାସ, ଧାରଣ ଏବଂ ପଦାର୍ଥର ଅବକ୍ଷୟ | | ୱିଣ୍ଡୋ ପ୍ରକ୍ରିୟାକରଣ, ଫ୍ଲୋ-ପାଥ୍ ଧାରଣା, ଗରମ ଜୋନ୍, ସେନ୍ସର ପଏଣ୍ଟ, ଷ୍ଟାର୍ଟ ଅପ୍ ଏବଂ ବନ୍ଦ ପ୍ରକ୍ରିୟା | |
| କାର୍ବନ-କଳା PE | ସ୍ଥିର ବଣ୍ଟନ, ଭୂପୃଷ୍ଠ ଗୁଣ ଏବଂ ଲମ୍ବା ଚାଲିବା | | ଯ ound ଗିକ ଗ୍ରେଡ୍, ଆଉଟପୁଟ୍ ପରିସର, ପ୍ରେସର ୱିଣ୍ଡୋ, ହିଟର ବ୍ୟବସ୍ଥା ଏବଂ ସଫେଇ ପ୍ରବେଶ | |
| ପୁନ yc ବ୍ୟବହୃତ ବିଷୟବସ୍ତୁ | | ପ୍ରଦୂଷଣ, ସାନ୍ଦ୍ରତା ପରିବର୍ତ୍ତନ ଏବଂ ଘୃଣ୍ୟ କଣିକା | | ଉତ୍ସ, ସର୍ବାଧିକ ଶତକଡା, ଫିଲ୍ଟରେସନ୍ ଯୋଜନା, ନମୁନା, ଆଶା କରାଯାଉଥିବା ପରିବର୍ତ୍ତନ ଏବଂ ଗ୍ରହଣ ସୀମା | |
| ବାରମ୍ବାର ରଙ୍ଗ ପରିବର୍ତ୍ତନ ହୁଏ | | ହୋଲ୍ଡ ଅପ୍, ଆକସେସ୍, ପରିବର୍ତ୍ତନ-ପାର୍ଟ ହ୍ୟାଣ୍ଡଲିଂ ଏବଂ ସ୍କ୍ରାପ୍ | | ରଙ୍ଗ କ୍ରମ, ସଫେଇ ସାମଗ୍ରୀ, ପରିବର୍ତ୍ତନ ସମୟ, ଶୁଦ୍ଧ ପ୍ରଣାଳୀ ଏବଂ ଅପସାରଣ ଯୋଗ୍ୟ ଅଂଶଗୁଡ଼ିକୁ ଅନୁମତି ଦେଲା | |
କଠିନ ଏକ ସମ୍ପୂର୍ଣ୍ଣ ବସ୍ତୁ ରଣନୀତି ନୁହେଁ |ସରଫେସ୍ କଠିନତା, କେସ୍ ଗଭୀରତା, ସବଷ୍ଟ୍ରେଟ୍ କଠିନତା, କ୍ଷୟ ଆଚରଣ, ସମାପ୍ତ ଏବଂ ମରାମତି ପଦ୍ଧତି ଉପାଦାନ ଏବଂ ପ୍ରକ୍ରିୟା ସହିତ ଅନୁରୂପ ହେବା ଆବଶ୍ୟକ | କ’ଣ ଚିକିତ୍ସା କରାଯାଏ, ଏହା କିପରି ଯାଞ୍ଚ ହୁଏ ଏବଂ କେଉଁ ଯାଞ୍ଚ ରେକର୍ଡ ଅର୍ଡର ସହିତ ଆସେ ତାହା ତାଲିକାଭୁକ୍ତ କରିବାକୁ ଯୋଗାଣକାରୀଙ୍କୁ କୁହ |


ନାନହାଇଙ୍କ ସମୀକ୍ଷା କରନ୍ତୁ |ଉତ୍ପାଦନ ଉପକରଣ, ପ୍ରମାଣପତ୍ରଏବଂବ technical ଷୟିକ ସେବାଯୋଗାଣକାରୀ ଯୋଗ୍ୟତା ସମୟରେ | ସଂସ୍ଥାପିତ ମାର୍ଗଦର୍ଶନ ଏବଂ ଦୀର୍ଘକାଳୀନ ରକ୍ଷଣାବେକ୍ଷଣ ପରାମର୍ଶକୁ ସହମତ ସମର୍ଥନ ପରିସର ମଧ୍ୟରେ ଅନ୍ତର୍ଭୁକ୍ତ କରାଯାଇପାରେ |
କ୍ରୟ ଗଣନର ଆକାର ପରିବର୍ତ୍ତନ ପରିବର୍ତ୍ତନ କରନ୍ତୁ |
ଏକ କମ୍ ଟୁଲ୍ ମୂଲ୍ୟ ମହଙ୍ଗା ହୋଇପାରେ ଯଦି ପ୍ରତ୍ୟେକ ପରିବର୍ତ୍ତନ ଏକ କ୍ରେନ୍ ବାନ୍ଧେ, ଉତ୍ତାପକାରୀଙ୍କୁ କ୍ଷତି ପହଞ୍ଚାଏ କିମ୍ବା ବାରମ୍ବାର ପରୀକ୍ଷା-ଏବଂ-ତ୍ରୁଟି କେନ୍ଦ୍ରକରଣ ଆବଶ୍ୟକ କରେ | ଡାଏ ଏବଂ ମାଣ୍ଡେଲ କିପରି ଅପସାରଣ କରାଯାଏ, କେଉଁଠାରେ ଗରମ ଅଂଶ ରଖାଯାଏ, କେଉଁ ଫାଷ୍ଟେନର୍ଗୁଡ଼ିକ ନିୟନ୍ତ୍ରିତ ହୁଏ, କିପରି ଆଲାଇନ୍ମେଣ୍ଟ ପୁନ restored ସ୍ଥାପିତ ହୁଏ ଏବଂ କେଉଁ ସିଲ୍ କିମ୍ବା ଉପଯୋଗୀ ସାମଗ୍ରୀ ବଦଳାଯାଏ ତାହା ପଚାର |
| ପରିବର୍ତ୍ତନ ପ୍ରଶ୍ନ | | କ୍ରେତା କାହିଁକି ଯତ୍ନବାନ ହେବା ଉଚିତ୍ | | ଚୁକ୍ତିନାମା ଆଉଟପୁଟ୍ |
|---|---|---|
| କେଉଁ ଆକାର ଗୋଟିଏ ଶରୀରକୁ ଅଂଶୀଦାର କରେ? | ପ୍ରକୃତ ସଂଖ୍ୟା ଏବଂ ପରିବର୍ତ୍ତନ-ଅଂଶ ସେଟ୍ ଦେଖାଏ | | ପାଇପ୍ OD, କାନ୍ଥ ପରିସର ଏବଂ ସାମଗ୍ରୀ ଦ୍ୱାରା ସୁସଙ୍ଗତତା ମ୍ୟାଟ୍ରିକ୍ସ | |
| ଅପସାରଣ ପୂର୍ବରୁ କ’ଣ ଥଣ୍ଡା ହେବା ଆବଶ୍ୟକ? | ଡାଉନଟାଇମ୍ ଏବଂ ନିରାପତ୍ତା ପରିଚାଳନା ଉପରେ ପ୍ରଭାବ ପକାଇଥାଏ | | ଲିଖିତ ତାପମାତ୍ରା ଏବଂ ନିୟନ୍ତ୍ରଣ ପ୍ରଣାଳୀ | |
| ମରିବା ଏବଂ ମାଣ୍ଡେଲ କେନ୍ଦ୍ରୀଭୂତ କିପରି? | ଷ୍ଟାର୍ଟ ଅପ୍ ସ୍କ୍ରାପ୍ ଏବଂ କାନ୍ଥ ସଂଶୋଧନକୁ ପ୍ରଭାବିତ କରେ | | ଆଡଜଷ୍ଟମେଣ୍ଟ ଚିତ୍ର, ରେଫରେନ୍ସ ପଦ ଏବଂ ତାଲିମ | |
| କେଉଁ ଉପକରଣ ଏବଂ ଉଠାଣ ଉପକରଣ ଆବଶ୍ୟକ? | ଅସୁରକ୍ଷିତ ଇମ୍ପ୍ରୋଭାଇଜଡ୍ ନିୟନ୍ତ୍ରଣକୁ ପ୍ରତିରୋଧ କରେ | | ଉପକରଣ ତାଲିକା, ଅଂଶ ଓଜନ, ଉଠାଇବା ପଏଣ୍ଟ ଏବଂ ଫିକ୍ଚର ଚିତ୍ର | |
| କେଉଁ ଅଂଶଗୁଡିକ ନିତ୍ୟ ବ୍ୟବହାର୍ଯ୍ୟ? | ଥ୍ରେଡ୍, ସିଲ୍, ହିଟର କିମ୍ବା ସେନସର କ୍ଷତି ପରେ ଡାଉନଟାଇମ୍ ହ୍ରାସ କରେ | | ଆଇଟମ୍ ଅନୁଯାୟୀ ଦୁଇ ବର୍ଷର ସୁପାରିଶ କରାଯାଇଥିବା ଅତିରିକ୍ତ ତାଲିକା | |
| ପ୍ରବାହ ପଥ କିପରି ସଫା ହୁଏ? | ଶ୍ରମ, ଭୂପୃଷ୍ଠ ବିପଦ ଏବଂ ରଙ୍ଗ ପରିବର୍ତ୍ତନ ସ୍କ୍ରାପ୍ ପରିବର୍ତ୍ତନ କରେ | | ଅନୁମୋଦିତ ସଫେଇ ଉପକରଣ, ସାମଗ୍ରୀ ଏବଂ ବିଛିନ୍ନ ପଦକ୍ଷେପ | |
ଏକ ମିଶ୍ରିତ ଉତ୍ପାଦ ସୂଚୀ ପାଇଁ, ଘଣ୍ଟା, ଶ୍ରମ ଏବଂ ଷ୍ଟାର୍ଟ ଅପ୍ ସ୍କ୍ରାପ୍ ଅନୁଯାୟୀ ପରିବର୍ତ୍ତନ ମୂଲ୍ୟ ଗଣନା କରନ୍ତୁ | ଯଦି ଏକ ଉଦ୍ଭିଦ ସପ୍ତାହରେ ଅନେକ ଥର ଦୁଇଟି ଦୂର ପାଇପ୍ ଆକାର ମଧ୍ୟରେ ପରିବର୍ତ୍ତନ ହୁଏ, ତେବେ ଦୁଇଟି ସଂପୂର୍ଣ୍ଣ ମୁଣ୍ଡ ଅନେକ ସନ୍ନିବେଶ ସହିତ ଗୋଟିଏ ଶରୀର ଅପେକ୍ଷା ଅଧିକ ଉତ୍ପାଦନ ସମୟକୁ ସୁରକ୍ଷା ଦେଇପାରେ | ଯଦି ପରିବର୍ତ୍ତନଗୁଡିକ ବାରମ୍ବାର ହୁଏ ଏବଂ ପରିସର କମ୍ପାକ୍ଟ ହୁଏ, ଏକ ଅଂଶୀଦାରୀ ଶରୀର ସମ୍ବେଦନଶୀଳ ହୋଇପାରେ |
ଆମର କାରଖାନା ଦୃଶ୍ୟ:ଆମେ ପଚାରୁଛୁ ଟୁଲିଂ କିଏ ବଦଳାଇବ ଏବଂ କେଉଁ ଲିଫ୍ଟ ଉପକରଣ ଉପଲବ୍ଧ ଅଛି | ଏକ ପରିଷ୍କାର ଆସେମ୍ବଲି ବେଞ୍ଚରେ କାମ କରୁଥିବା ଏକ ଡିଜାଇନ୍ ଏକ ଗରମ ଏକ୍ସଟ୍ରୁଡର୍ ଏବଂ ଏକ ଭାକ୍ୟୁମ୍ ଟ୍ୟାଙ୍କ ପାଖରେ ଅଶୁଭ ହୋଇପାରେ | ଅପରେଟର୍ ଆକ୍ସେସ୍ ହେଉଛି ଏକ ଇଞ୍ଜିନିୟରିଂ ଇନପୁଟ୍, ବିକ୍ରୟ ପରେ ସବିଶେଷ ବିବରଣୀ ନୁହେଁ |

ଦାୟିତ୍ process ପୂର୍ଣ୍ଣ ପ୍ରକ୍ରିୟା ଜୋନ୍ ଖୋଜିବା ପାଇଁ ପାଇପ୍ ତ୍ରୁଟି ବ୍ୟବହାର କରନ୍ତୁ |
ଯେତେବେଳେ ଏକ ପାଇପ୍ ସ୍ପେସିଫିକେସନ୍ ଚାଲିଥାଏ, ଅପରେଟରମାନେ ପ୍ରାୟତ die ପ୍ରଥମେ ଡାଏକୁ ଆଡଜଷ୍ଟ କରନ୍ତି କାରଣ ଏହାର ସେଣ୍ଟରିଂ ବୋଲ୍ଟ ଦୃଶ୍ୟମାନ ହୁଏ | ତାପମାତ୍ରା, ଏକ୍ସଟ୍ରୁଡର୍ କିମ୍ବା ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ସମସ୍ୟା ଲୁଚାଇବାବେଳେ ତାହା ସାମୟିକ ଭାବରେ ଗୋଟିଏ ପଠନକୁ ଉନ୍ନତ କରିପାରିବ | ଥରେ ଅନେକ ପରିବର୍ତ୍ତନ କରିବା ପୂର୍ବରୁ ପରିଧି ଏବଂ ପାଇପ୍ ଦ length ର୍ଘ୍ୟରେ ଥିବା ତ୍ରୁଟିକୁ ରେକର୍ଡ କରନ୍ତୁ |
| ଦେଖାଯାଇଥିବା ତ୍ରୁଟି | | ମର-ମୁଣ୍ଡ ଯାଞ୍ଚ | | ଅପଷ୍ଟ୍ରିମ୍ ଏବଂ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଯାଞ୍ଚ | | ଶିକ୍ଷା କ୍ରୟ |
|---|---|---|---|
| ଗୋଟିଏ ପାର୍ଶ୍ୱ କ୍ରମାଗତ ମୋଟା | | ମାଣ୍ଡ୍ରେଲ୍ ସେଣ୍ଟରିଂ, ଫ୍ଲୋ-ପଥ ଜମା, କ୍ଷତି, ହିଟର ସନ୍ତୁଳନ ଏବଂ ଆସେମ୍ବଲି ଆଲାଇନ୍ମେଣ୍ଟ | | ଏକ୍ସଟ୍ରୁଡର୍ ସର୍ଜିଂ, କାଲିବ୍ରେଟର ଆଲାଇନ୍ମେଣ୍ଟ, ଭାକ୍ୟୁମ୍ ବଣ୍ଟନ, କୁଲିଂ ଏବଂ ହଲ୍ ଅଫ୍ ଆଲାଇନ୍ମେଣ୍ଟ | | ପ୍ରବେଶ ଯୋଗ୍ୟ ସେଣ୍ଟରିଂ, ତାପମାତ୍ରା ଜୋନ ଏବଂ ଏକ ଆଲାଇନମେଣ୍ଟ ରେଫରେନ୍ସ ଆବଶ୍ୟକ କରେ | |
| ପାଇପ୍ ଚାରିପାଖରେ ଏବଂ କାନ୍ଥରେ ପରିବର୍ତ୍ତନ ହୁଏ | | ଖାଲି ଆଡଜଷ୍ଟେସନ୍, ଥର୍ମାଲ୍ ସାଇକ୍ଲିଂ, ଅସ୍ଥିର ଚାପ କିମ୍ବା ଅସମାନ ପ୍ରବାହ | | ଖାଇବା, ସ୍କ୍ରୁ ଆଉଟପୁଟ୍, ଲାଇନ-ସ୍ପିଡ୍ କଣ୍ଟ୍ରୋଲ୍, ଭାକ୍ୟୁମ୍ ଏବଂ ଜଳ-ତାପମାତ୍ରା ସ୍ଥିରତା | | ଏକ ସ୍ଥିର ଅପରେଟିଂ ୱିଣ୍ଡୋ ଗ୍ରହଣ କରନ୍ତୁ, ମାପର ଗୋଟିଏ ଛୋଟ ସେଟ୍ ନୁହେଁ | |
| ଲମ୍ବା ପୃଷ୍ଠ ରେଖା | | ପ୍ରଦୂଷଣ, ଜମା, ସ୍କ୍ରାଚ୍ କିମ୍ବା ନଷ୍ଟ ହୋଇଯାଇଥିବା ମର-ଓଠ ପୃଷ୍ଠ | | ଅବିଭକ୍ତ କଣିକା, ଫିଲ୍ଟରେସନ୍, କାଲିବ୍ରେଟର କ୍ଷତି ଏବଂ ହ୍ୟାଣ୍ଡଲିଂ ମାର୍କ | | ସଫେଇ ଉପକରଣ, ଫିଲ୍ଟର ଯୋଜନା, ଭୂପୃଷ୍ଠ ଯାଞ୍ଚ ଏବଂ ଅତିରିକ୍ତ ଉପକରଣକୁ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ | |
| ହଳଦିଆ, ବାଦାମୀ କିମ୍ବା କଳା ଧାଡି | | ମୃତ ଜୋନ୍, ଜମା, ଅତ୍ୟଧିକ ସ୍ଥାନୀୟ ଉତ୍ତାପ ଏବଂ ଦୀର୍ଘ ନିବାସ ସମୟ | | ଦୂଷିତ ଫିଡ୍, ବ୍ୟାରେଲ୍ ଜମା, ସ୍କ୍ରୁ ପରିଧାନ ଏବଂ ବନ୍ଦ ଅଭ୍ୟାସ | | ପୁରାତନ ଜ୍ୟାମିତିକୁ କପି କରିବା ପୂର୍ବରୁ ପୂର୍ଣ୍ଣ ତରଳିବା ପଥ ଏବଂ ସଫେଇ ରୁଟିନ୍ ସମୀକ୍ଷା କରନ୍ତୁ | |
| ଉଚ୍ଚ ମୁଣ୍ଡ ଚାପ | | ପ୍ରତିବନ୍ଧିତ ବାର୍ଷିକ ବ୍ୟବଧାନ, ନିମ୍ନ ତାପମାତ୍ରା, ଅବରୋଧ କିମ୍ବା ଅନୁପଯୁକ୍ତ ପ୍ରବାହ ପଥ | | ସ୍କ୍ରିନ୍ ପ୍ରତିବନ୍ଧକ, ସାମଗ୍ରୀର ସାନ୍ଦ୍ରତା, ଆଉଟପୁଟ୍ ଚାହିଦା ଏବଂ ସେନ୍ସର ସ୍ଥିତି | | ନିର୍ଦ୍ଦିଷ୍ଟରେ ଚାପ ମାପ ପଏଣ୍ଟ ଏବଂ ଅପରେଟିଂ ସୀମା ଦର୍ଶାନ୍ତୁ | |
| ପାଇପ୍ ଅଣ୍ଡାଦାନ | | ଅସମାନ ପ୍ରସ୍ଥାନ ପ୍ରବାହ କିମ୍ବା ପ୍ରାରମ୍ଭିକ ଟ୍ୟୁବ୍ ସ୍ଥିତି | | କାଲିବ୍ରେଟର ପିନ୍ଧିବା, ଭାକ୍ୟୁମ୍, କୁଲିଂ ସନ୍ତୁଳନ, ସମର୍ଥନ ଏବଂ ହଲ୍ ଅଫ୍ ଆଲାଇନ୍ମେଣ୍ଟ | | ଅନ୍ତିମ ଅଣ୍ଡାଦାନ ସମ୍ପୂର୍ଣ୍ଣ-ଲାଇନ୍ ଗ୍ରହଣ ପରୀକ୍ଷଣର ଅଟେ | |
| କଠିନ ଭିତର ପୃଷ୍ଠ | | ମାଣ୍ଡ୍ରେଲ୍ ଶେଷ, ଜମା, ତାପମାତ୍ରା ଏବଂ ପ୍ରବାହ ଆଚରଣ | | ସାମଗ୍ରୀର ଆର୍ଦ୍ରତା, ବିଚ୍ଛେଦ, ଅବକ୍ଷୟ ଏବଂ ଆଉଟପୁଟ୍ ସ୍ଥିରତା | | ନମୁନା ଅନୁମୋଦନରେ ଉଭୟ ଆଭ୍ୟନ୍ତରୀଣ ଏବଂ ବାହ୍ୟ ପୃଷ୍ଠ ମାନଦଣ୍ଡ ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ | |
ଗୋଟିଏ ପରିବର୍ତ୍ତନ ନିୟମ:ବେସଲାଇନ୍ ରେକର୍ଡ କରନ୍ତୁ, ଗୋଟିଏ ନିୟନ୍ତ୍ରିତ ଭେରିଏବଲ୍ ପରିବର୍ତ୍ତନ କରନ୍ତୁ, ରେଖା ଦେଇ ଯାତ୍ରା କରିବାକୁ ସାମଗ୍ରୀକୁ ଅପେକ୍ଷା କରନ୍ତୁ, ପ୍ରଭାବିତ ପାଇପ୍ ଚିହ୍ନିତ କରନ୍ତୁ ଏବଂ ପୁନର୍ବାର ମାପନ୍ତୁ | ତାପମାତ୍ରା, ସେଣ୍ଟରିଂ, ଭାକ୍ୟୁମ୍ ଏବଂ ହଲ୍-ଅଫ୍ ର ଅନିୟମିତ ଆଡଜଷ୍ଟମେଣ୍ଟ୍ ଏହାର କାରଣ ଚିହ୍ନଟ କରିବା ପାଇଁ ଆବଶ୍ୟକ ପ୍ରମାଣକୁ ନଷ୍ଟ କରିଦିଏ |
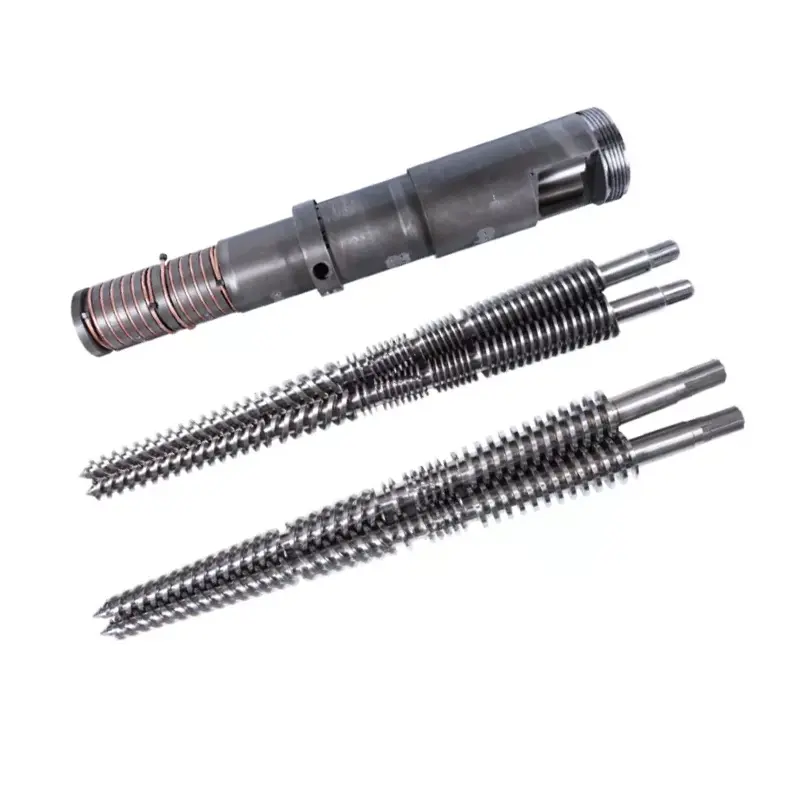
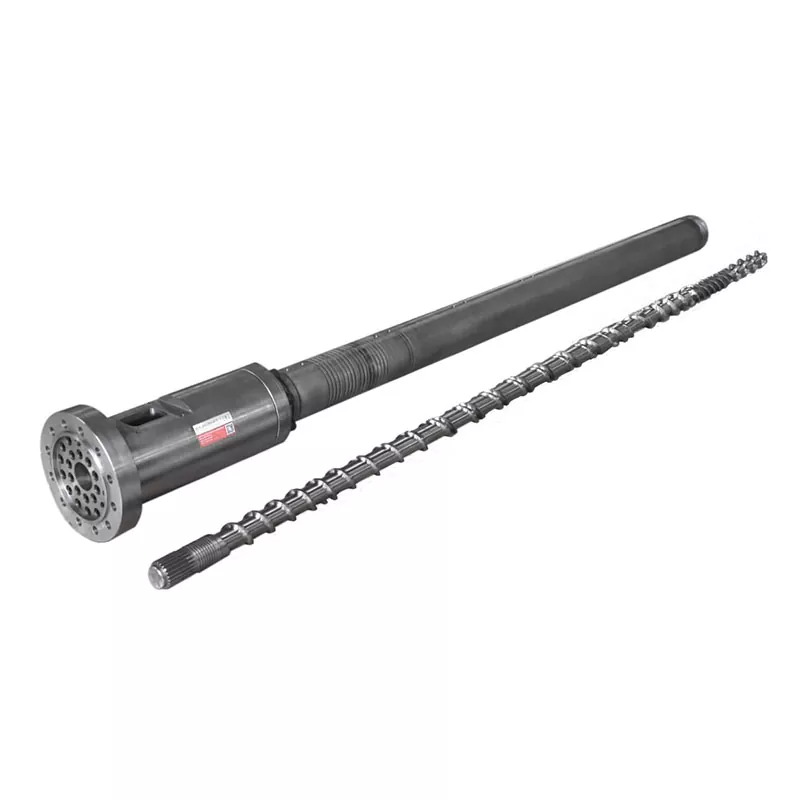
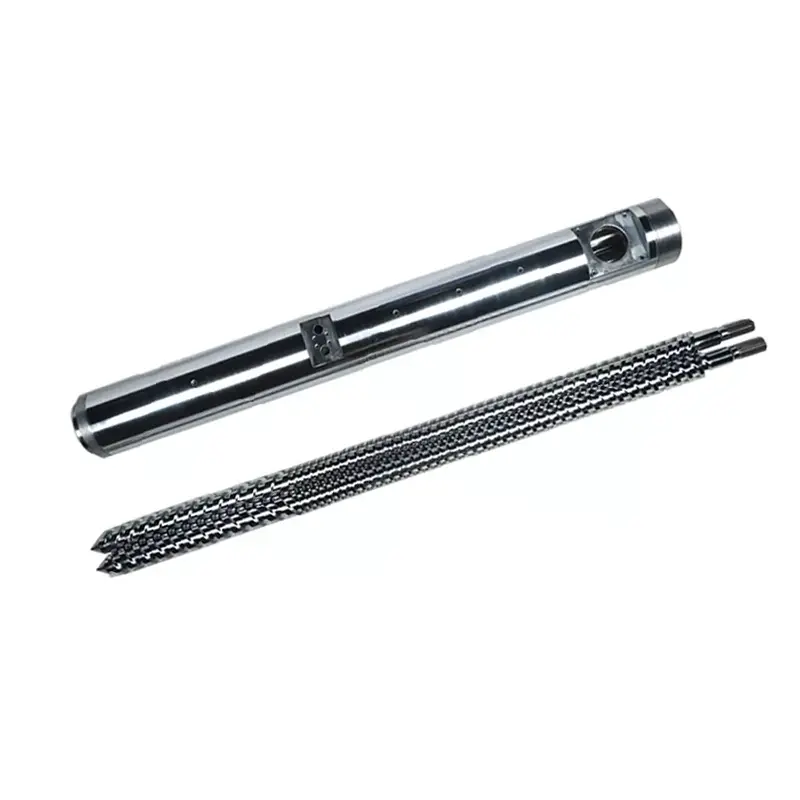
ଯଦି ମୁଣ୍ଡ ଆଗରେ ଆଉଟପୁଟ୍ କିମ୍ବା ତରଳିବା ଚାପ ଅସ୍ଥିର, ତେବେ ସ୍କ୍ରୁ ଏବଂ ବ୍ୟାରେଲ୍ ମଧ୍ୟ ଯାଞ୍ଚ କରନ୍ତୁ | ନାନହୟା ଯୋଗାଣ |ପିଭିସି ପାଇପ୍ ସିଙ୍ଗଲ୍ ସ୍କ୍ରୁ |, ପିଭିସି ପାଇପ୍ ସମାନ୍ତରାଳ ସ୍କ୍ରୁ ବ୍ୟାରେଲ୍ |ଏବଂପିଭିସି ପାଇପ୍ କନିକାଲ୍ ଟ୍ୱିନ୍-ସ୍କ୍ରୁ ବ୍ୟାରେଲ୍ |। ଏକ ପୋଷାକ କିମ୍ବା ଅନୁପଯୁକ୍ତ ପ୍ଲାଷ୍ଟିକୀକରଣ ବିଭାଗର କ୍ଷତିପୂରଣ ଦେବା ପାଇଁ ମୃତ୍ୟୁକୁ ପୁନ es ଡିଜାଇନ୍ କରାଯିବା ଉଚିତ୍ ନୁହେଁ |

ପାଇପ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ଡାଏ ହେଡ୍ RFQ ଯାଞ୍ଚ ତାଲିକା |
ଏକ ସମ୍ପୂର୍ଣ୍ଣ RFQ କ୍ରେତାଙ୍କୁ ଏକ ଅନ୍ତର୍ଭୂକ୍ତ କୋଟେସନ୍ ସହିତ କମ୍ ବେସ୍ ମୂଲ୍ୟ ତୁଳନା କରିବା ପରିବର୍ତ୍ତେ ଇଞ୍ଜିନିୟରିଂ ପରିସର ତୁଳନା କରିବାକୁ ଦିଏ | ନିମ୍ନଲିଖିତ ବସ୍ତୁଗୁଡ଼ିକୁ ଗୋଟିଏ ସଂଶୋଧନ-ନିୟନ୍ତ୍ରିତ ପ୍ୟାକେଜରେ ରଖ |
- ଉତ୍ପାଦଗୁଡିକ ଚିହ୍ନଟ କରନ୍ତୁ |ପ୍ରତ୍ୟେକ ପାଇପ୍ OD, କାନ୍ଥ ପରିସର, SDR କିମ୍ବା କାର୍ଯ୍ୟସୂଚୀ, ସ୍ତର ନିର୍ମାଣ, ରଙ୍ଗ ଏବଂ ପ୍ରୟୋଗ ତାଲିକା କର | ସାଧାରଣ ଉତ୍ପାଦ ଏବଂ ସବୁଠାରୁ କଠିନ ଆକାର ଚିହ୍ନଟ କରନ୍ତୁ |
- ମାନାଙ୍କ ନାମ ଦିଅ |ସଠିକ୍ ମାନକ, ଅଂଶ, ସଂସ୍କରଣ, ଜାତୀୟ ଗ୍ରହଣ ଏବଂ ଆଭ୍ୟନ୍ତରୀଣ ଚିତ୍ର ଦିଅ | ସମାପ୍ତ ପାଇପ୍ ଯାଞ୍ଚ ଯୋଜନା ସଂଲଗ୍ନ କରନ୍ତୁ |
- ସାମଗ୍ରୀ ପ୍ରକାଶ କରନ୍ତୁ |ପୂର୍ଣ୍ଣ PVC ସୂତ୍ର କିମ୍ବା ସଠିକ୍ PE, PP କିମ୍ବା PPR ଗ୍ରେଡ୍, ଆଡିଭେଟ୍ସ, ଫିଲର୍, ପିଗମେଣ୍ଟ, ରିସାଇକ୍ଲିଡ୍ ବିଷୟବସ୍ତୁ ଏବଂ ଯୋଗାଣକାରୀ ଡାଟା ସିଟ୍ ପ୍ରଦାନ କରନ୍ତୁ |
- ହାର ବ୍ୟାଖ୍ୟା କରନ୍ତୁ |ପ୍ରତ୍ୟେକ ଜଟିଳ ଉତ୍ପାଦ ପାଇଁ ନିଟ୍ ସାଲେବଲ୍ ଆଉଟପୁଟ୍ ଏବଂ ଲାଇନ ସ୍ପିଡ୍ ଦିଅନ୍ତୁ, ଏବଂ ଉପଲବ୍ଧ କୁଲିଂ କ୍ଷମତା ଏବଂ ସାଧାରଣ ଅପରେଟିଂ କାର୍ଯ୍ୟସୂଚୀ |
- ଏକ୍ସଟ୍ରୁଡର୍ ବର୍ଣ୍ଣନା କର |ରାଜ୍ୟ ଏକକ, ସମାନ୍ତରାଳ ଯାଆଁଳା କିମ୍ବା କୋଣାର୍କ ଯାଆଁଳା ସ୍କ୍ରୁ; ସ୍କ୍ରୁ ବ୍ୟାସ; ମୋଟର ଶକ୍ତି; ସାଧାରଣ ତରଳ ଚାପ ଏବଂ ତାପମାତ୍ରା; ଆଡାପ୍ଟର ଲେଆଉଟ୍; ଏବଂ ସାମ୍ପ୍ରତିକ ପ୍ରକ୍ରିୟା ସୀମା |
- ଇଣ୍ଟରଫେସ୍ କୁ ନିୟନ୍ତ୍ରଣ କରନ୍ତୁ |ଫ୍ଲେଞ୍ଜ୍, ରେଜିଷ୍ଟର, ବୋଲ୍ଟ ସର୍କଲ୍, ସିଲ୍ ଚେହେରା, ତରଳିବା ଇନଲେଟ୍, ସେଣ୍ଟର୍ ଉଚ୍ଚତା, ସେନ୍ସର-ପୋର୍ଟ ଏବଂ ସପୋର୍ଟ ଚିତ୍ରଗୁଡ଼ିକ ସଂଲଗ୍ନ କରନ୍ତୁ |
- ବ electrical ଦୁତିକ ବିବରଣୀ ନିର୍ଦ୍ଦିଷ୍ଟ କରନ୍ତୁ |ହିଟର ଭୋଲଟେଜ ଏବଂ ଫ୍ରିକ୍ୱେନ୍ସି, ଥର୍ମୋକୁଲ ପ୍ରକାର, ସଂଯୋଜକ ମାନକ, ନିୟନ୍ତ୍ରକ ସୁସଙ୍ଗତତା, କେବୁଲ ଦ length ର୍ଘ୍ୟ ଏବଂ ବିପଜ୍ଜନକ କ୍ଷେତ୍ର ଆବଶ୍ୟକତା ତାଲିକା କର |
- ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ଲାଇନ୍ ଦେଖାନ୍ତୁ |କାଲିବ୍ରେଟର ଡାଇମେନ୍ସନ୍, ଭାକ୍ୟୁମ୍ ଟ୍ୟାଙ୍କ, କୁଲିଂ ଲମ୍ବ, ସ୍ପ୍ରେ କିମ୍ବା ବୁଡ ପକାଇବା ବ୍ୟବସ୍ଥା, ହଲ୍ ଅଫ୍ ପ୍ରକାର, ସେଣ୍ଟ୍ରାଇନ୍ ଏବଂ ଡାଏ ପ୍ରସ୍ଥାନରୁ ଦୂରତା ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ |
- ପରିବର୍ତ୍ତନ ପରିସର ବାଛନ୍ତୁ |ପରିବର୍ତ୍ତନ-ଅଂଶ ସେଟ୍, ସ୍ପେୟାର୍ ହିଟର ଏବଂ ସେନ୍ସର, ସିଲ୍, ଫାଷ୍ଟେନର୍, ହ୍ୟାଣ୍ଡଲିଂ ଟୁଲ୍ସ, ଷ୍ଟୋରେଜ୍ ର୍ୟାକ୍ ଏବଂ ଇଚ୍ଛିତ ଆକାର-ପରିବର୍ତ୍ତନ ପଦ୍ଧତି ତାଲିକା କର |
- ଡକ୍ୟୁମେଣ୍ଟ୍ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ |ବିଧାନସଭା ଏବଂ ଅଂଶ ଚିତ୍ର, ସାମଗ୍ରୀର ବିଲ୍, ସାମଗ୍ରୀ ଏବଂ ଉତ୍ତାପ-ଚିକିତ୍ସା ରେକର୍ଡ, ଡାଇମେନ୍ସନାଲ୍ ଯାଞ୍ଚ, ବ electrical ଦୁତିକ ତାଲିକା, ଅପରେଟିଂ ନିର୍ଦ୍ଦେଶାବଳୀ ଏବଂ ସ୍ପେୟାର୍ ପାର୍ଟସ୍ ତାଲିକା ଅନୁରୋଧ |
- ଗ୍ରହଣ ପରୀକ୍ଷା ଲେଖନ୍ତୁ |ରଜନୀ, ସୂତ୍ର, ପାଇପ୍ ଆକାର, ଚାଲିବା ଅବଧି, ଆଉଟପୁଟ୍, ରେଖା ଗତି, ପ୍ରକ୍ରିୟା ରେକର୍ଡ, ଡାଇମେନ୍ସନ୍ ନମୁନା ସଂଗ୍ରହ ଏବଂ ପାସ୍ / ବିଫଳ ମାନଦଣ୍ଡର ନାମ ଦିଅ |
- ସମର୍ଥନ ସ୍ପଷ୍ଟ କରନ୍ତୁ |ସଂସ୍ଥାପନ ନିର୍ଦ୍ଦେଶାବଳୀ, କମିଶନ ଦାୟିତ୍ ,, ଅପରେଟର ଟ୍ରେନିଂ, ରିମୋଟ ସହାୟତା ଏବଂ ଡେ-ହେଡ୍ ଏବଂ ସଂପୂର୍ଣ୍ଣ ଲାଇନ କାର୍ଯ୍ୟଦକ୍ଷତା ମଧ୍ୟରେ ସୀମା ଉପରେ ସହମତ |
ପ୍ରତିସ୍ଥାପନ ଚେତାବନୀ:ଏକ ପୋଷାକ ମରିବା ଏହାର ମୂଳ ପରିମାଣକୁ ଆଉ ସଂରକ୍ଷଣ କରିପାରିବ ନାହିଁ | ମେସିନ୍ ଇଣ୍ଟରଫେସ୍ ଏବଂ ଏକ ଭଲ ରଖାଯାଇଥିବା ପାଇପ୍ ମାପ, କ original ଣସି ମୂଳ ଚିତ୍ର ଖୋଜ ଏବଂ ପୁରୁଣା ମୁଣ୍ଡକୁ କାହିଁକି ବଦଳାଯାଉଛି ତାହା ବ୍ୟାଖ୍ୟା କର | ପ୍ରତ୍ୟେକ ପିନ୍ଧିଥିବା ପରିମାପକୁ ନକଲ କରିବା ଦ୍ୱାରା ସମାନ ପ୍ରବାହ କିମ୍ବା ଆଲାଇନମେଣ୍ଟ୍ ସମସ୍ୟା ସୃଷ୍ଟି ହୋଇପାରେ |
ସ୍କ୍ରୁ ବିନ୍ୟାସକରଣ ମଧ୍ୟ ବାସ୍ତୁ କର୍ତ୍ତବ୍ୟ ସହିତ ମେଳ ହେବା ଜରୁରୀ | ନାନହାଇୟା ବ୍ରାଉଜ୍ କରନ୍ତୁ |ଏକକ ସ୍କ୍ରୁ |, ସମାନ୍ତରାଳ ଯାଆଁଳା ସ୍କ୍ରୁ |ଏବଂକୋନିକାଲ୍ ଟ୍ୱିନ୍-ସ୍କ୍ରୁ ବ୍ୟାରେଲ୍ |ଯେତେବେଳେ ଅନୁସନ୍ଧାନ ସମ୍ପୂର୍ଣ୍ଣ ପ୍ଲାଷ୍ଟିକୀକରଣ ବିଭାଗକୁ ଅନ୍ତର୍ଭୁକ୍ତ କରେ | ଆନୁଷଙ୍ଗିକ ଏବଂ ସଂଯୁକ୍ତ ସାଧନ ପାଇଁ, ବ୍ୟବହାର କରନ୍ତୁ |ଏକ୍ସଟ୍ରୁଜନ୍ ସ୍ପେୟାର୍ ପାର୍ଟସ୍ ପରିସର |.
ଆପଣ ବିକ୍ରୟ କରିବାକୁ ଯୋଜନା କରୁଥିବା ଉତ୍ପାଦନ ଅବସ୍ଥା ଉପରେ ମୁଣ୍ଡ ଗ୍ରହଣ କରନ୍ତୁ |
ପରିମାପ ଯାଞ୍ଚ ପ୍ରମାଣ କରେ ଯେ ଉତ୍ପାଦିତ ଉପାଦାନଗୁଡ଼ିକ ଚିତ୍ର ସହିତ ମେଳ ଖାଉଛି | ଏହା ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ଯ ound ଗିକ ସଂପୂର୍ଣ୍ଣ ରେଖା ଦେଇ କିପରି ପ୍ରବାହିତ ହେବ ତାହା ପ୍ରମାଣ କରେ ନାହିଁ | ଏକ ଧ୍ୱନି ଗ୍ରହଣ ଯୋଜନାରେ ଦୁଇଟି ଅଂଶ ଅଛି: ଉପାଦାନ ଯାଞ୍ଚ ଏବଂ ଏକ ଉତ୍ପାଦନ ଚାଲିବା |
| ଗ୍ରହଣ ପର୍ଯ୍ୟାୟ | କଣ ଯାଞ୍ଚ କରିବେ | | ରଖିବାକୁ ରେକର୍ଡ କରନ୍ତୁ | |
|---|---|---|
| ଡକ୍ୟୁମେଣ୍ଟ୍ ସମୀକ୍ଷା | ଅନୁମୋଦିତ ଚିତ୍ରାଙ୍କନ ସଂଶୋଧନ, ସାମଗ୍ରୀର ବିଲ୍, ପରିବର୍ତ୍ତନ-ଅଂଶ ମ୍ୟାଟ୍ରିକ୍ସ, ହିଟର ଏବଂ ସେନ୍ସର ତାଲିକା, ମାନୁଆଲ୍ ଏବଂ ଅତିରିକ୍ତ ପରିସର | | ଦସ୍ତଖତ ଦଲିଲ ରେଜିଷ୍ଟର | |
| ଉପାଦାନ ଯାଞ୍ଚ | | ଜଟିଳ ଇଣ୍ଟରଫେସ୍, ଏକାଗ୍ର ବ features ଶିଷ୍ଟ୍ୟ, ସିଲ୍ ଚେହେରା, ଫାଷ୍ଟେନର୍, ପୋର୍ଟ, ସାମଗ୍ରୀ, ଚିକିତ୍ସା ଏବଂ ଦୃଶ୍ୟମାନ ପ୍ରବାହ-ସ୍ଥିତି | | କ୍ରମରେ ନିର୍ଦ୍ଦିଷ୍ଟ ପରିମାପ ଏବଂ ବସ୍ତୁ କିମ୍ବା ଚିକିତ୍ସା ରେକର୍ଡ | |
| ବିଧାନସଭା ଯାଞ୍ଚ | | ଫିଟ୍, ଆରିଏଣ୍ଟେସନ୍, ହିଟର ସଂସ୍ଥାପନ, ସେନ୍ସର ସନ୍ନିବେଶ, ସେଣ୍ଟରିଂ ଗତି, ସମର୍ଥନ, ଉଠାଇବା ଏବଂ ପ୍ରବେଶ | | ଫଟୋଗ୍ରାଫ୍ ସହିତ ବିଧାନସଭା ଯାଞ୍ଚ ତାଲିକା | |
| ହିଟ୍ ଅପ୍ ଯାଞ୍ଚ | | ଜୋନ୍ ଚିହ୍ନଟ, ନିୟନ୍ତ୍ରକ ପ୍ରତିକ୍ରିୟା, ସେନ୍ସର ପଠନ, ସାମ୍ପ୍ରତିକ ଡ୍ର ଏବଂ ତାପଜ ସ୍ଥିରତା | | ଜୋନ୍ ମାନଚିତ୍ର ଏବଂ ସ୍ଥିର ପଠନ | |
| ଉତ୍ପାଦନ ଚାଲିବ | | ସହମତ ସାମଗ୍ରୀ, ପାଇପ୍ ଆକାର, ଆଉଟପୁଟ୍, ଲାଇନର ଗତି, ତାପମାତ୍ରା, ତରଳିବା ଚାପ, ମୋଟର ଲୋଡ୍, ଭାକ୍ୟୁମ୍ ଏବଂ କୁଲିଂ ଅବସ୍ଥା | | ସମୟ ଆଧାରିତ ପ୍ରକ୍ରିୟା ସିଟ୍ ଏବଂ ରଖାଯାଇଥିବା ନମୁନା | |
| ପାଇପ୍ ଯାଞ୍ଚ | | OD, ଏକାଧିକ ଘଣ୍ଟା ଅବସ୍ଥାରେ କାନ୍ଥ, ଅଣ୍ଡାଦାନ, ଦ length ର୍ଘ୍ୟ ପ୍ରତି ମାସ, ଭିତର ଏବଂ ବାହ୍ୟ ପୃଷ୍ଠ, ସିଧା ଏବଂ ଆବଶ୍ୟକ ମାନକ ପରୀକ୍ଷା | | ଯାଞ୍ଚ ରିପୋର୍ଟ ନମୁନା ସ୍ଥିତି ଏବଂ ଉତ୍ପାଦନ ସମୟ ସହିତ ବନ୍ଧା | |
| ରୁଟିନ୍ ଅପରେସନ୍ | | ଷ୍ଟାର୍ଟ ଅପ୍, ସେଣ୍ଟରିଂ ସଂଶୋଧନ, ଏକ ସାଧାରଣ ଷ୍ଟପ୍, ସୁରକ୍ଷିତ ବିଛିନ୍ନତା କିମ୍ବା ଗୋଟିଏ ସହମତ ଆକାର ପରିବର୍ତ୍ତନ | | ଅପରେଟର୍ ସାଇନ୍-ଅଫ୍ ଏବଂ ଓପନ୍-ଆଇଟମ୍ ତାଲିକା | |
ବ୍ୟବହାରିକ ହେଲେ କ୍ରେତାଙ୍କର ସାଧାରଣ ସୂତ୍ର ବ୍ୟବହାର କରନ୍ତୁ | ଯଦି ଏକ ବିକଳ୍ପ ପଦାର୍ଥ ଆବଶ୍ୟକ ହୁଏ, ପାର୍ଥକ୍ୟକୁ ରେକର୍ଡ କରନ୍ତୁ ଏବଂ ପରୀକ୍ଷା ଯାହା ପ୍ରମାଣ କରେ ତାହା ସୀମିତ କରନ୍ତୁ | ଏକ ସଫଳ PE ରନ୍ ଏକ PVC ସୂତ୍ରକୁ ବ valid ଧ କରେ ନାହିଁ, ଏବଂ ଏକ ମୋଟା-କାନ୍ଥର ନିମ୍ନ ଗତିର ଉତ୍ପାଦ ଏକ ପତଳା-କାନ୍ଥର ଉଚ୍ଚ-ଗତି ସ୍ଥିତିକୁ ପ୍ରମାଣ କରେ ନାହିଁ |
ଆମର କାରଖାନା ଦୃଶ୍ୟ:ସର୍ବାଧିକ ଆଉଟପୁଟ୍ ରେ ଏକ ସଂକ୍ଷିପ୍ତ ପ୍ରଦର୍ଶନ ଉପରେ ଟ୍ରାସେବୁଲ୍ ମାପ ସହିତ ଆମେ ଏକ ସ୍ଥିର ରନ୍ ପସନ୍ଦ କରୁ | ଚାପ ସ୍ଥିର ହେବା ଉଚିତ, କାନ୍ଥ ପଠନ ନିୟନ୍ତ୍ରିତ ରହିବା ଉଚିତ, ଉତ୍ତାପକାରୀମାନେ ଅସ୍ୱାଭାବିକ ଭାବରେ ଚକ୍ର କରିବା ଉଚିତ ନୁହେଁ ଏବଂ ଥଣ୍ଡା ପାଇପ୍ ସହମତ ଯାଞ୍ଚକୁ ପୂରଣ କରିବା ଉଚିତ୍ | ସେହି ଫଳାଫଳ ଉଭୟ ପକ୍ଷକୁ ଏକ ଉପଯୋଗୀ ହସ୍ତାନ୍ତର ପଏଣ୍ଟ ଦେଇଥାଏ |


ବାରମ୍ବାର ପଚରାଯାଉଥିବା ପ୍ରଶ୍ନ |
ଏକ ପାଇପ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ଡାଏ ହେଡ୍ ଉଦ୍ଧୃତ କରିବାକୁ କେଉଁ ସୂଚନା ଆବଶ୍ୟକ?
ପଲିମର ଗ୍ରେଡ୍ ଏବଂ ଫର୍ମୁଲା, ପାଇପ୍ ଷ୍ଟାଣ୍ଡାର୍ଡ, ସଂପୂର୍ଣ୍ଣ ଆକାର ଏବଂ କାନ୍ଥ ପରିସର, ଟାର୍ଗେଟ୍ ଆଉଟପୁଟ୍ ଏବଂ ଲାଇନ୍ ସ୍ପିଡ୍, ଏକ୍ସଟ୍ରୁଡର୍ ପ୍ରକାର, ମେଲ୍ଟ ଇନଲେଟ୍ ଏବଂ ଫ୍ଲେଞ୍ଜ୍ ଚିତ୍ରାଙ୍କନ, ହିଟର ଭୋଲଟେଜ୍, ସେନ୍ସର ଆବଶ୍ୟକତା, ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ କାଲିବ୍ରେସନ୍ ବିବରଣୀ, ପସନ୍ଦିତ ପରିବର୍ତ୍ତନ ଅଂଶ ଏବଂ ଏକ ଗ୍ରହଣ ଯୋଜନା ପଠାନ୍ତୁ | ସାମ୍ପ୍ରତିକ ସଂଯୋଗର ଫଟୋ ଏବଂ ମାପାଯାଇଥିବା ଚିତ୍ରଗୁଡ଼ିକ ସ୍ଥାନାନ୍ତର ପ୍ରକଳ୍ପ ପାଇଁ ମଧ୍ୟ ଉପଯୋଗୀ |
ଗୋଟିଏ ପାଇପ୍ ମରିବା ହେଡ୍ PVC, PE ଏବଂ PPR ଚଲାଇପାରେ କି?
ଏକ ସଂକ୍ଷିପ୍ତ ବାହ୍ୟ ପ୍ରୋଜେକ୍ଟରେ ଏକ ଅଂଶୀଦାରୀ ବାହ୍ୟ ଶରୀର ଯାନ୍ତ୍ରିକ ଭାବରେ ସମ୍ଭବ ହୋଇପାରେ, କିନ୍ତୁ PVC, PE ଏବଂ PPR ସମାନ ପ୍ରବାହ, ତାପଜ କିମ୍ବା ଆକାର ପରିସ୍ଥିତି ସୃଷ୍ଟି କରେ ନାହିଁ | ଆମେ ପ୍ରଥମେ ପୂର୍ଣ୍ଣ ସୂତ୍ର, ଆଉଟପୁଟ୍, ଆକାର ପରିସର, ଫ୍ଲୋ-ପାଥ୍ ଆବଶ୍ୟକତା ଏବଂ ସଫେଇ ପଦ୍ଧତି ତୁଳନା କରୁ | ପୃଥକ ସାଧନ କିମ୍ବା ଏକ ଅଲଗା ମୁଣ୍ଡ ନିରାପଦ ଉତ୍ପାଦନ ପସନ୍ଦ ହୋଇପାରେ |
ପାଇପ୍ ମରିବା ବ୍ୟାସ ଅନ୍ତିମ ପାଇପ୍ ବ୍ୟାସ ସହିତ ସମାନ କି?
ସାଧାରଣତ no ନା। ମରିବା ପରେ ଗରମ ଟ୍ୟୁବ୍ ବଦଳିଯାଏ କାରଣ ତରଳ ଫୁଲିଯାଏ, ତଳକୁ ଖସିଯାଏ, କାଲିବ୍ରେଟରରେ ପ୍ରବେଶ କରେ ଏବଂ ଥଣ୍ଡା ହୁଏ | ଆବଶ୍ୟକ ଡାଏ ଏବଂ ମାଣ୍ଡ୍ରେଲ୍ ଡାଇମେନ୍ସନ୍ ନାମକରଣ ପାଇପ୍ ଆକାରରୁ ସିଧାସଳଖ କପି କରିବା ପରିବର୍ତ୍ତେ ସାମଗ୍ରୀ, ଆଉଟପୁଟ୍, ଲାଇନ୍ ସ୍ପିଡ୍, ଭାକ୍ୟୁମ୍ ସାଇଜିଂ ଏବଂ କୁଲିଂ ସିଷ୍ଟମ୍ ସହିତ ଡିଜାଇନ୍ ହେବା ଜରୁରୀ |
ଡାଏ ମୁଣ୍ଡ କେବଳ ପାଇପ୍ କାନ୍ଥର ଘନତା ଏବଂ ଅଣ୍ଡାଦାନକୁ ଗ୍ୟାରେଣ୍ଟି ଦେଇପାରେ କି?
ନା। ଡେଡ୍ ମୁଣ୍ଡ ବାର୍ଷିକ ତରଳିବା ବଣ୍ଟନ ସ୍ଥାପିତ କରେ, କିନ୍ତୁ ଅନ୍ତିମ କାନ୍ଥର ଘନତା ଏବଂ ଅଣ୍ଡାଦାନ ମଧ୍ୟ ତରଳ ସ୍ଥିରତା, କେନ୍ଦ୍ରକରଣ, ତାପମାତ୍ରା ସନ୍ତୁଳନ, କାଲିବ୍ରେଟର ସ୍ଥିତି, ଭାକ୍ୟୁମ୍, କୁଲିଂ, ହଲ୍ ଅଫ୍ ଆଲାଇନ୍ମେଣ୍ଟ ଏବଂ ଲାଇନ ଗତି ଉପରେ ନିର୍ଭର କରେ | ଗ୍ରହଣ ସଂପୂର୍ଣ୍ଣ ଅପରେଟିଂ ଲାଇନ୍ ପରୀକ୍ଷା କରିବା ଉଚିତ୍ |
ନାନହାଇୟା କେଉଁ ପଦାର୍ଥକୁ ଏକ୍ସଟ୍ରୁଜନ୍ ମରିବା ପାଇଁ ବ୍ୟବହାର କରନ୍ତି?
ନାନହାଇୟାଙ୍କର ସାଧାରଣ ଏକ୍ସଟ୍ରୁଡର୍ ଡାଏ ହେଡ୍ ପେଜ୍ରେ ନାଇଟ୍ରାଇଡିଂ ଏବଂ HV950 ରୁ HV1000 ର ଭୂପୃଷ୍ଠ କଠିନତା ସହିତ 38CrMoAl ତାଲିକାଭୁକ୍ତ | ଉତ୍ସର୍ଗୀକୃତ ପାଇପ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ଡାଏ ମୁଣ୍ଡକୁ କଠିନ ପୃଷ୍ଠ ସହିତ ମିଶ୍ରିତ ଷ୍ଟିଲ୍ ଭାବରେ ବର୍ଣ୍ଣନା କରାଯାଇଛି | ଅନୁମୋଦିତ ନିର୍ଦ୍ଦିଷ୍ଟକରଣରେ ରଜନୀ, ଯୋଗୀ ଏବଂ ସଫେଇ ପଦ୍ଧତି ପାଇଁ ଅନ୍ତିମ ସାମଗ୍ରୀ, ଉତ୍ତାପ ଚିକିତ୍ସା ଏବଂ ଓଦା-ପୃଷ୍ଠ ଆବଶ୍ୟକତା ନିଶ୍ଚିତ ହେବା ଉଚିତ |
ମୁଁ ଅନେକ ସାଇଜ୍ ଇନ୍ସର୍ଟ କିମ୍ବା ଅନେକ ସଂପୂର୍ଣ୍ଣ ମୁଣ୍ଡ ସହିତ ଗୋଟିଏ ମରିବା ମୁଣ୍ଡ କିଣିବା ଉଚିତ କି?
ଯେତେବେଳେ ଆକାର ପରିସର, ଆଉଟପୁଟ୍ ଏବଂ ସଫେଇ ରୁଟିନ୍ ଗୋଟିଏ ଶରୀରକୁ ଅତ୍ୟଧିକ ଆଡଜଷ୍ଟମେଣ୍ଟ୍ ବିନା କାର୍ଯ୍ୟକୁ ଘୋଡାଇବାକୁ ଅନୁମତି ଦିଏ, ପରିବର୍ତ୍ତନ ଅଂଶଗୁଡିକ ବ୍ୟବହାର କରନ୍ତୁ | ପୃଥକ ମୁଣ୍ଡଗୁଡିକ ଅର୍ଥ ହୋଇପାରେ ଯେତେବେଳେ ଉତ୍ପାଦଗୁଡିକ ବ୍ୟାସ, ପଲିମର, ଆଉଟପୁଟ୍, ସ୍ତର ଗଠନ କିମ୍ବା ପରିବର୍ତ୍ତନ ଫ୍ରିକ୍ୱେନ୍ସିରେ ବହୁତ ଭିନ୍ନ ହୋଇଥାଏ | ସମୁଦାୟ ପରିବର୍ତ୍ତନ ସମୟ ଏବଂ ଉତ୍ପାଦନ ବିପଦ ତୁଳନା କରନ୍ତୁ, କେବଳ ମୂଲ୍ୟ ସାଧନ ନୁହେଁ |
ଏକ ପାଇପ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ମରିବା ମୁଣ୍ଡକୁ କିପରି ଗ୍ରହଣ କରାଯିବ?
ଚିତ୍ରାଙ୍କନ, ସାମଗ୍ରୀ, ଚିକିତ୍ସା, ହିଟର, ସେନ୍ସର, ଫ୍ଲେଞ୍ଜ୍ ଏବଂ ଫ୍ଲୋ-ପଥ ଯାଞ୍ଚରୁ ଆରମ୍ଭ କରନ୍ତୁ | ତା’ପରେ ନିର୍ଦ୍ଦିଷ୍ଟ ପାଇପ୍ ଆକାର, ଆଉଟପୁଟ୍ ଏବଂ ଲାଇନ ବେଗରେ ସହମତ ଉତ୍ପାଦନ ସାମଗ୍ରୀ ଚଲାନ୍ତୁ | ରେକର୍ଡ ତାପମାତ୍ରା, ତରଳିବା ଚାପ, ପରିସରର କାନ୍ଥ ପଠନ, ବାହ୍ୟ ବ୍ୟାସ, ଅଣ୍ଡାଦାନ, ଭୂପୃଷ୍ଠ ସ୍ଥିତି, ଦ length ର୍ଘ୍ୟର ମାସ ଏବଂ ଲକ୍ଷ୍ୟ ପାଇପ୍ ମାନାଙ୍କ ଦ୍ୱାରା ଆବଶ୍ୟକ କ tests ଣସି ପରୀକ୍ଷା ରେକର୍ଡ କରନ୍ତୁ |
କ’ଣ ଏକ ବହିଷ୍କୃତ ପାଇପ୍ କାନ୍ଥର ଗୋଟିଏ ପାର୍ଶ୍ୱ ମୋଟା ହୋଇଯାଏ?
ସମ୍ଭାବ୍ୟ କାରଣଗୁଡିକ ମଧ୍ୟରେ ମରିବା କିମ୍ବା ମାଣ୍ଡ୍ରେଲ୍ ଭୁଲ୍ ସେଣ୍ଟରିଂ, ପାରିପାର୍ଶ୍ୱିକ ତାପମାତ୍ରା ଅସନ୍ତୁଳନ, ଅସମାନ ତରଳ ପ୍ରବାହ, ପ୍ରବାହ ପଥରେ ଜମା କିମ୍ବା କ୍ଷତି, ଅସ୍ଥିର ଏକ୍ସଟ୍ରୁଡର୍ ଆଉଟପୁଟ୍, କାଲିବ୍ରେଟର ଭୁଲ୍ ସଜାଡିବା, ଅସମାନ ଶୂନ୍ୟସ୍ଥାନ କିମ୍ବା କୁଲିଂ, ଏବଂ ହଲ୍-ଅଫ୍ ଭୁଲ ଭୁଲ | ଏକ ଡାଉନ୍ଷ୍ଟ୍ରିମ୍ ସମସ୍ୟା ଲୁଚାଇବା ପାଇଁ ସେଣ୍ଟରିଂ ବୋଲ୍ଟ ବ୍ୟବହାର କରିବା ପୂର୍ବରୁ ଟ୍ରେଣ୍ଡ ଯାଞ୍ଚ କରନ୍ତୁ |
ନାନହାଇଆର ସାମ୍ପ୍ରତିକ ଉତ୍ପାଦ, ଯନ୍ତ୍ରପାତି ଏବଂ ସେବା ସୂଚନା ଠାରୁ ପ୍ରସ୍ତୁତ ଯାନ୍ତ୍ରିକ ବିଷୟବସ୍ତୁ, କେବଳ ସରକାରୀ ISO ପାଇପ୍-ମାନକ ପୃଷ୍ଠା ଦ୍ୱାରା ସମର୍ଥିତ | ଅନ୍ତିମ ମର ଜ୍ୟାମିତି, ପଦାର୍ଥ, ଚିକିତ୍ସା, ପରିମାପ ଏବଂ ଗ୍ରହଣ ମାନଦଣ୍ଡ ଅନୁମୋଦିତ ପ୍ରକଳ୍ପ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ଦ୍ୱାରା ବ୍ୟାଖ୍ୟା କରାଯାଇଛି |