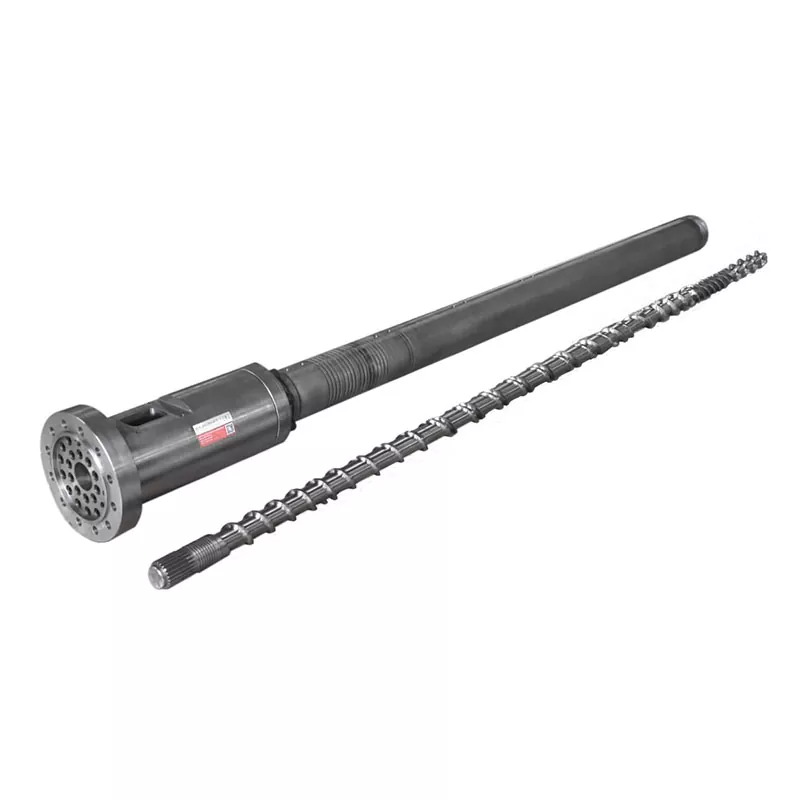
ନୂତନ ଅଂଶ ଯନ୍ତ୍ରରେ ପହଞ୍ଚିବା ପର୍ଯ୍ୟନ୍ତ ଏକ ବ୍ୟାରେଲ୍ ଫ୍ଲେଞ୍ଜ୍ ସରଳ ଦେଖାଯାଏ | ତା’ପରେ ରେଜିଷ୍ଟରରେ ଏକ ଛୋଟ ତ୍ରୁଟି, ବୋଲ୍ଟ ସର୍କଲ, ସିଲ୍ ଚେହେରା କିମ୍ବା ତରଳିବା ପାସ୍ ସ୍ଥାପନକୁ ବନ୍ଦ କରିପାରେ | ଏହି ଗାଇଡ୍ କ୍ରୟ ଏବଂ ରକ୍ଷଣାବେକ୍ଷଣ ଦଳଗୁଡ଼ିକୁ କିପରି ଏକ ପୁରୁଣା ନମୁନା, ମେସିନ୍ ଇଣ୍ଟରଫେସ୍ ଏବଂ ଅପରେଟିଂ ଡ୍ୟୁଟିକୁ ନିୟନ୍ତ୍ରିତ ଫ୍ଲେଞ୍ଜ୍ ସ୍ପେସିଫିକେସନ୍ରେ ପରିଣତ କରାଯିବ ତାହା ଦର୍ଶାଏ |



ଶୀଘ୍ର ଉତ୍ତର |
କିଣିବା ପାଇଁଏକ୍ସଟ୍ରୁଡର୍ ବ୍ୟାରେଲ୍ ଫ୍ଲେଞ୍ଜ୍ |, ଏକ ନିୟନ୍ତ୍ରିତ ଚିତ୍ର ପଠାନ୍ତୁ ଯାହା ବୋର, ବାହ୍ୟ ବ୍ୟାସ, ଘନତା, ଅବସ୍ଥାନ ରେଜିଷ୍ଟର, ବୋଲ୍ଟ ପ୍ୟାଟର୍, ସିଲ୍ ଚେହେରା, ସାମଗ୍ରୀ, ଭୂପୃଷ୍ଠ ଚିକିତ୍ସା ଏବଂ ମିଳନ ଅଂଶଗୁଡ଼ିକୁ ଚିହ୍ନଟ କରେ | ପ୍ରକୃତ ତାପମାତ୍ରା ଏବଂ ଚାପ ଆଧାର, ଏକ୍ସଟ୍ରୁଡର୍ କିମ୍ବା ଡେ-ହେଡ୍ ମଡେଲ୍, ପରିମାଣ ଏବଂ ଯାଞ୍ଚ ଆବଶ୍ୟକତା ଯୋଗ କରନ୍ତୁ |
କେବଳ "ANSI", "DIN", "JIS" କିମ୍ବା "PN16" ଶବ୍ଦରୁ ଏକ କଷ୍ଟମ୍ ମେସିନ୍ ଫ୍ଲେଞ୍ଜ୍ ଅର୍ଡର କରନ୍ତୁ ନାହିଁ | ସେହି ରେଫରେନ୍ସଗୁଡିକ ଯେତେବେଳେ ଏକ ଷ୍ଟାଣ୍ଡାର୍ଡ ପାଇପ୍ ଫ୍ଲେଞ୍ଜ୍ ବ୍ୟାଖ୍ୟା କରିପାରିବ ଯେତେବେଳେ ସମ୍ପୂର୍ଣ୍ଣ ମାନକ ପଦବୀ ଏବଂ ସେବା ଆଧାର ଦର୍ଶାଯାଇଥାଏ | ଏକ ଏକ୍ସଟ୍ରୁଡର୍ ସଂଯୋଗ ସାଧାରଣତ its ଏହାର ନିଜସ୍ୱ ଇଣ୍ଟରଫେସ୍ ଚିତ୍ରାଙ୍କନ ଆବଶ୍ୟକ କରେ, ଯଦିଓ ଗୋଟିଏ ପାର୍ଶ୍ୱ ଏକ ସ୍ୱୀକୃତିପ୍ରାପ୍ତ ଫ୍ଲେଞ୍ଜ୍ ପ୍ୟାଟର୍ ଅନୁସରଣ କରେ |
ଆପଣ କେଉଁ ପ୍ରକାର ଫ୍ଲେଞ୍ଜ୍ କିଣୁଛନ୍ତି ପ୍ରଥମେ ଚିହ୍ନଟ କରନ୍ତୁ |
ତିନୋଟି ଭିନ୍ନ ଉପାଦାନକୁ ଏକ ଫ୍ଲେଞ୍ଜ୍ କୁହାଯିବାବେଳେ କ୍ରୟ ତ୍ରୁଟି ପ୍ରାୟତ begin ଆରମ୍ଭ ହୁଏ | ଏକ ଷ୍ଟାଣ୍ଡାର୍ଡ ପାଇପ୍ ଫ୍ଲେଞ୍ଜ୍, ଏକ କଷ୍ଟମ୍ ଏକ୍ସଟ୍ରୁଡର୍ ବ୍ୟାରେଲ୍ ଫ୍ଲେଞ୍ଜ୍ ଏବଂ ଏକ ଟ୍ରାନ୍ସମିସନ୍ ଆଡାପ୍ଟର ଏକ ଫଟୋଗ୍ରାଫରେ ସମାନ ଦେଖାଯାଏ | ସେଗୁଡିକ ସମାନ ଭାବରେ ନିର୍ଦ୍ଦିଷ୍ଟ କରାଯାଇ ନାହିଁ |
| ଉପାଦାନ | | ଯାହା ଏହାକୁ ବ୍ୟାଖ୍ୟା କରେ | | ମୁଖ୍ୟ କ୍ରୟ ବିପଦ | |
|---|---|---|
| ଷ୍ଟାଣ୍ଡାର୍ଡ ପାଇପ୍ ଫ୍ଲେଞ୍ଜ୍ | | ପ୍ରକୃତ ମାନକ, ସଂସ୍କରଣ, ନାମକରଣ ଆକାର, ଶ୍ରେଣୀ କିମ୍ବା PN, ସାମ୍ନା, ସାମଗ୍ରୀ, ବୋର ଏବଂ ସଂଯୋଗ ପ୍ରକାର | | ଏକ ସଂକ୍ଷିପ୍ତ ଲେବଲ୍ ଯେପରିକି "DIN ଫ୍ଲେଞ୍ଜ୍" ଏକରୁ ଅଧିକ ଡାଇମେନ୍ସନାଲ୍ ଏବଂ ରେଟିଂ ସିଷ୍ଟମ୍ କୁ ସୂଚିତ କରିପାରିବ | |
| କଷ୍ଟମ୍ ଏକ୍ସଟ୍ରୁଡର୍ ବ୍ୟାରେଲ୍ ଫ୍ଲେଞ୍ଜ୍ | | ନିୟନ୍ତ୍ରିତ ମେସିନ୍ ଚିତ୍ରାଙ୍କନ, ମିଳନ ବ୍ୟାରେଲ୍ କିମ୍ବା ଆଡାପ୍ଟର, ରେଜିଷ୍ଟର, ବୋଲ୍ଟ ପ୍ୟାଟର୍, ତରଳିବା ବୋର, ସିଲ୍ ବ feature ଶିଷ୍ଟ୍ୟ ଏବଂ ସେବା କର୍ତ୍ତବ୍ୟ | | ଏକ ଯନ୍ତ୍ର ଇଣ୍ଟରଫେସ୍ ପାଇଁ ଏକ ପାଇପ୍-ଫ୍ଲେଞ୍ଜ୍ ଟେବୁଲ୍ ବ୍ୟବହାର କରିବା, ଯାହାର କଷ୍ଟମ୍ ଲୋକେସନ ଏବଂ ଫ୍ଲୋ ବ features ଶିଷ୍ଟ୍ୟ ଅଛି | |
| ଡେ-ହେଡ୍ ଆଡାପ୍ଟର ଫ୍ଲେଞ୍ଜ୍ | | ଦୁଇଟି ଇଣ୍ଟରଫେସ୍ ଏବଂ ଆଭ୍ୟନ୍ତରୀଣ ତରଳିବା ପରିବର୍ତ୍ତନ, ଆଭିମୁଖ୍ୟ, ସମର୍ଥନ ଏବଂ ସେନ୍ସର କିମ୍ବା ସ୍କ୍ରିନ୍-ପ୍ୟାକ୍ ଆବଶ୍ୟକତା | | ଉଭୟ ଶେଷ ପୃଥକ ଭାବରେ ଫିଟ୍ ହୁଏ, କିନ୍ତୁ ଏକତ୍ରିତ ପ୍ରବାହ ପଥ, ସେଣ୍ଟର୍ ଲାଇନ୍ କିମ୍ବା ବୋଲ୍ଟ ଆଭିଏଣ୍ଟେସନ୍ ନୁହେଁ | |
ନାନହାଇଆର କରେଣ୍ଟ୍ |ବ୍ୟାରେଲ୍ ଫ୍ଲେଞ୍ଜ୍ ପରିସର |ଫ୍ଲେଞ୍ଜ୍ ସଂଯୋଗ ଏବଂ କଷ୍ଟମାଇଜେବଲ୍ ପୋର୍ଟ ଆକାର ସହିତ ଗୋଲାକାର ଷ୍ଟିଲ୍ ଫ୍ଲେଞ୍ଜ୍ କୁ ଆବୃତ କରେ | ପ୍ଲାଷ୍ଟିକ୍, ରାସାୟନିକ, ଗ୍ରାନୁଲେସନ୍ ଏବଂ ଯନ୍ତ୍ରପାତି ପ୍ରୟୋଗଗୁଡ଼ିକ ପାଇଁ ANSI, DIN ଏବଂ JIS s ାଞ୍ଚାଗୁଡ଼ିକ ଉପଲବ୍ଧ |
ଆମର କାରଖାନା ଦୃଶ୍ୟ:ମାନକ ନାମ ଏକ ଯାନ୍ତ୍ରିକ ବାର୍ତ୍ତାଳାପ ଆରମ୍ଭ କରେ; ଏହା ଚିତ୍ରାଙ୍କନ ସମାପ୍ତ କରେ ନାହିଁ | ଆମେ ପ୍ରଥମେ ପଚାରିଥାଉ ଯେ ଅଂଶଟି କେଉଁଠାରେ ବସିଛି, ଏହାକୁ କେଉଁଠାରେ ସ୍ଥାନିତ କରେ, ଏହାକୁ ସିଲ୍ କରେ ଏବଂ ଏହା ମଧ୍ୟ ଦେଇ ଗଲା | ଥରେ ସେହି କାର୍ଯ୍ୟଗୁଡ଼ିକ ସ୍ପଷ୍ଟ ହୋଇଗଲେ, ସଠିକ୍ ପରିମାଣ ନିୟନ୍ତ୍ରଣ କରିବା ସହଜ ହୋଇଯାଏ |


ପରିମାଣ ଯାହା ଫ୍ଲେଞ୍ଜ୍ ଫିଟ୍ ଅଛି କି ନାହିଁ ତାହା ସ୍ଥିର କରେ |
ଏକ ଉପଯୋଗୀ ଚିତ୍ର ଅଙ୍କନରୁ ଆକାରକୁ ପୃଥକ କରେ | ବୋଲ୍ଟ ଛିଦ୍ରଗୁଡ଼ିକ କ୍ଲମ୍ପ ଫୋର୍ସ ସୃଷ୍ଟି କରେ, ରେଜିଷ୍ଟର ଅଂଶଗୁଡ଼ିକୁ ଚିହ୍ନଟ କରେ, ଚେହେରା ସିଲ୍ ବହନ କରେ ଏବଂ ବୋର ତରଳିବା କିମ୍ବା ପ୍ରକ୍ରିୟା ମାଧ୍ୟମ ବହନ କରେ | ଗୋଟିଏ ବ feature ଶିଷ୍ଟ୍ୟକୁ ଅନ୍ୟର କ୍ଷତିପୂରଣ ଦେବାକୁ ପଚାରିବା କଷ୍ଟସାଧ୍ୟ ସଭା ଏବଂ ଅନିଶ୍ଚିତ ସିଲ୍ ସୃଷ୍ଟି କରେ |
| ଚିତ୍ରାଙ୍କନ ବ feature ଶିଷ୍ଟ୍ୟ | ଏହା କାହିଁକି ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ | | କ୍ରେତା କ’ଣ କହିବା ଉଚିତ୍ | |
|---|---|---|
| ବାହାରେ ବ୍ୟାସ | | ଉତ୍ତାପ, ରାକ୍ଷୀ କିମ୍ବା ସପୋର୍ଟ ନିକଟରେ ଏନଭଲପ୍, ଟୁଲ୍ ଆକ୍ସେସ୍ ଏବଂ କ୍ଲିୟରାନ୍ସ ନିୟନ୍ତ୍ରଣ କରେ | | ନାମକରଣ ଆକାର, ସହନଶୀଳତା ଏବଂ ଯେକ any ଣସି ପ୍ରତିବନ୍ଧିତ କ୍ଷେତ୍ର | |
| କେନ୍ଦ୍ରୀୟ ବୋର କିମ୍ବା ତରଳିବା ପାସ୍ | | ପ୍ରବାହର ନିରନ୍ତରତା ଏବଂ ଗଣ୍ଠିରେ ଆଭ୍ୟନ୍ତରୀଣ ପଦକ୍ଷେପକୁ ନିୟନ୍ତ୍ରଣ କରେ | | ବ୍ୟାସ, ସହନଶୀଳତା, ପରିବର୍ତ୍ତନ ଆକୃତି, ଦିଗ ଏବଂ ଭୂପୃଷ୍ଠ ଆବଶ୍ୟକତା | |
| ସାମଗ୍ରିକ ଏବଂ ସ୍ଥାନୀୟ ଘନତା | | ବୋଲ୍ଟ ଯୋଗଦାନ, କଠିନତା, ଆଲାଇନ୍ମେଣ୍ଟ ଏବଂ ଏକତ୍ରିତ ଲମ୍ବକୁ ପ୍ରଭାବିତ କରେ | | ଡାଟୁମ୍ ମୁଖ, ଘନତା, କାଉଣ୍ଟର ଏବଂ ହବ୍ ଲମ୍ବ | |
| ରେଜିଷ୍ଟର କିମ୍ବା ସ୍ପିଗଟ୍ ଖୋଜିବା | | ବୋଲ୍ଟ-ହୋଲ୍ କ୍ଲିୟରାନ୍ସ ଉପରେ ନିର୍ଭର କରିବା ପରିବର୍ତ୍ତେ ଏକାଗ୍ର ସମାବେଶ ପ୍ରତିଷ୍ଠା କରେ | | ପୁରୁଷ କିମ୍ବା ମହିଳା ବ feature ଶିଷ୍ଟ୍ୟ, ବ୍ୟାସ, ଗଭୀରତା, ଫିଟ୍ ଏବଂ ଲିଡ୍-ଇନ୍ | |
| ବୋଲ୍ଟ pattern ାଞ୍ଚା | | କ୍ଲାମିଂ ସଂଯୋଗ ପ୍ରଦାନ କରେ ଏବଂ କୋଣାର୍କ ଆଭିମୁଖ୍ୟ ସ୍ଥିର କରେ | | ପରିମାଣ, ପିଚ୍-ସର୍କଲ୍ ବ୍ୟାସ, ଛିଦ୍ର ଆକାର, ସୂତା, ଗଭୀରତା ଏବଂ କୋଣାର୍କ ଡାଟୁମ୍ | |
| ମୁହଁ ସିଲ୍ କରିବା | | ଏକ ଗ୍ୟାସ୍କେଟ୍, ରିଙ୍ଗ୍, ଗ୍ରୀଭ୍ କିମ୍ବା ଧାତୁ ଚେହେରା ସହିତ ଉଦ୍ଦିଷ୍ଟ ସମ୍ପର୍କ ସୃଷ୍ଟି କରେ | | ପ୍ରକାର, ପରିମାପ, ସମାପ୍ତ, ସିଲ୍ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ଏବଂ ଅନୁମତିପ୍ରାପ୍ତ କ୍ଷତିର ସମ୍ମୁଖୀନ | |
| ଜ୍ୟାମିତିକ ନିୟନ୍ତ୍ରଣ | | ସଠିକ୍ ଭାବରେ ଜଡିତ ଥିବା ବୋର, ପଞ୍ଜିକରଣ ଏବଂ ସିଲ୍ ମୁହଁ ରଖନ୍ତୁ | | ଡାଟମ୍ ପ୍ଲସ୍ ଆବଶ୍ୟକୀୟ ସମତଳତା, ପର୍ପେଣ୍ଡିକୁଲାରାଇଟି, ସ୍ଥିତି, ସମବାୟତା କିମ୍ବା ରନ୍ଆଉଟ୍ | |
| ଓରିଏଣ୍ଟେସନ୍ ବ features ଶିଷ୍ଟ୍ୟଗୁଡିକ | ହିଟର, ସେନ୍ସର ପୋର୍ଟ, କିୱେ, ରାକ୍ଷୀ କିମ୍ବା ଅସୀମେଟ୍ରିକ୍ ମିଳନ ଅଂଶକୁ ଆଲାଇନ୍ କରନ୍ତୁ | | ଗୋଟିଏ ଅସ୍ପଷ୍ଟ ଡାଟମ୍ ରୁ କ୍ଲକିଂ କୋଣ | |
ISO 286-1 ସିଲିଣ୍ଡର ବ features ଶିଷ୍ଟ୍ୟ ଏବଂ ମ basic ଳିକ-ଗର୍ତ୍ତ ଏବଂ ମ basic ଳିକ-ଶାଫ୍ଟ ଧାରଣାକୁ ଅନ୍ତର୍ଭୁକ୍ତ କରି ର line ଖ୍ୟ ଆକାର ସହନଶୀଳତା ଏବଂ ଫିଟ୍ ପାଇଁ ଏକ ଆନ୍ତର୍ଜାତୀୟ ବ୍ୟବସ୍ଥା ପ୍ରଦାନ କରେ | ISO 1101 ଫର୍ମ, ଆଭିମୁଖ୍ୟ, ଅବସ୍ଥାନ ଏବଂ ରନ୍ଆଉଟ୍ ନିୟନ୍ତ୍ରଣ ପାଇଁ ପ୍ରତୀକ ଭାଷା ପ୍ରଦାନ କରେ | ଏହି ମାନକଗୁଡିକ ଆବଶ୍ୟକତାକୁ ପ୍ରକାଶ କରିବାରେ ସାହାଯ୍ୟ କରେ, କିନ୍ତୁ ଡିଜାଇନର୍ ତଥାପି କାର୍ଯ୍ୟକ୍ଷମ ଡାଟୁମ୍ ଏବଂ ଅନୁମତି ଯୋଗ୍ୟ ମୂଲ୍ୟ ବାଛିବା ଆବଶ୍ୟକ |
ବୋଲ୍ଟ-ହୋଲ୍ କ୍ଲିୟରାନ୍ସ ଏକ ଲୋକେସନ ସିଷ୍ଟମ୍ ନୁହେଁ |ଯଦି ସଂଯୁକ୍ତ ଡାଏ ହେଡ୍ କିମ୍ବା ଆଡାପ୍ଟର ନିଶ୍ଚିତ ଭାବରେ ବ୍ୟାରେଲ୍ ବୋର ସହିତ ଏକାଗ୍ର ହେବା ଆବଶ୍ୟକ, ଏକ ରେଜିଷ୍ଟର କିମ୍ବା ଅନ୍ୟ ଏକ ନିୟନ୍ତ୍ରିତ ଅବସ୍ଥାନ ବ feature ଶିଷ୍ଟ୍ୟ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ | ଦୁଇଟି ଭୁଲ ଭୁଲ୍ ବୋରକୁ ଏକତ୍ର କରିବା ସମୟରେ ବୋଲ୍ଟକୁ ଟାଣିବା ଦ୍ୱାରା ଚେହେରା, ସିଲ୍ କିମ୍ବା ଫାଷ୍ଟେନର୍ ନଷ୍ଟ ହୋଇପାରେ ଏବଂ ଏକ କ୍ଷତିକାରକ ଆଭ୍ୟନ୍ତରୀଣ ପଦକ୍ଷେପ ଛାଡିପାରେ |

ANSI, DIN, JIS ଏବଂ PN ସମ୍ପୂର୍ଣ୍ଣ କ୍ରୟ ବର୍ଣ୍ଣନା ନୁହେଁ |
ନାନହାଇୟା ANSI, DIN ଏବଂ JIS ବିକଳ୍ପ କିମ୍ବା ଏକ କଷ୍ଟୋମାଇଜ୍ ଷ୍ଟାଣ୍ଡାର୍ଡ ପ୍ରଦାନ କରେ | ସେହି ପରିସର ଉପଯୋଗୀ ଯେତେବେଳେ ଏକ ଫ୍ଲେଞ୍ଜ୍ ସ୍ଥାପିତ ଉଦ୍ଭିଦ ପାଇପ୍ ଯୋଗେ ଯୋଗ ଦେଇଥାଏ କିମ୍ବା ଏକ ବିଦ୍ୟମାନ ଆଞ୍ଚଳିକ pattern ାଞ୍ଚା ସହିତ ମେଳ ହେବା ଆବଶ୍ୟକ | କୋଟେସନ୍ ଏପର୍ଯ୍ୟନ୍ତ ସଠିକ୍ ଡକ୍ୟୁମେଣ୍ଟ୍, ସଂସ୍କରଣ, ନାମକରଣ ଆକାର, ମୂଲ୍ୟାୟନ, ଚେହେରା, ସାମଗ୍ରୀ ଏବଂ ଯେକ any ଣସି ପ୍ରକଳ୍ପ ପରିବର୍ତ୍ତନ ଆବଶ୍ୟକ କରେ |
ASME B16.5, ଉଦାହରଣ ସ୍ୱରୂପ, NPS 1/2 ରୁ NPS 24 ରୁ ପାଇପ୍ ଫ୍ଲେଞ୍ଜ୍ ଏବଂ ଫ୍ଲେଞ୍ଜ୍ ଫିଟିଙ୍ଗ୍ ପାଇଁ ଟାଇଟଲ୍ ହୋଇଛି | ଏହାର ପରିସର ଚାପ-ତାପମାତ୍ରା ମୂଲ୍ୟାୟନ, ସାମଗ୍ରୀ, ପରିମାପ, ସହନଶୀଳତା, ମାର୍କିଂ ଏବଂ ପରୀକ୍ଷଣକୁ ସୂଚିତ କରେ | ଏହାର ପରିସର ମଧ୍ୟରେ ଉପାଦାନଗୁଡ଼ିକ ପାଇଁ ଏହା ଏକ ଶକ୍ତିଶାଳୀ framework ାଞ୍ଚା, କିନ୍ତୁ ଏହାର ଆଖ୍ୟା ପ୍ରତ୍ୟେକ ଏକ୍ସଟ୍ରୁଡର୍ ସଂଯୋଗକୁ B16.5 ଫ୍ଲେଞ୍ଜରେ ପରିଣତ କରେ ନାହିଁ |
ବ୍ୟବହାରିକ ପାର୍ଥକ୍ୟ:ଯଦି ଫ୍ଲେଞ୍ଜ୍ ଏକ ଚାପ-ପାଇପ୍ ସୀମାର ଏକ ଅଂଶ, ପ୍ରଯୁଜ୍ୟ ପାଇପ୍ ନିୟମ ଏବଂ ଯୋଗ୍ୟ ଇଞ୍ଜିନିୟରିଂ ସମୀକ୍ଷା ବ୍ୟବହାର କରନ୍ତୁ | ଯଦି ଏହା ଏକ କଷ୍ଟମ୍ ମେସିନ୍ ଇଣ୍ଟରଫେସ୍, ଅନୁମୋଦିତ ଯନ୍ତ୍ରପାତି ଚିତ୍ରାଙ୍କନ ଏବଂ ଅପରେଟିଂ ଡ୍ୟୁଟି ସହିତ ଏହାକୁ ନିୟନ୍ତ୍ରଣ କରନ୍ତୁ | ଯଦି ଏହା ଉଭୟ ଭୂମିକା ନିର୍ବାହ କରେ, କ୍ରୟ ପ୍ୟାକେଜ୍ ନିଶ୍ଚିତ ଭାବରେ ଉଭୟ ଆବଶ୍ୟକତାକୁ ପୂରଣ କରିବ |
ମାନକ pattern ାଞ୍ଚା |
ମାନକ ସଂଖ୍ୟା, ବର୍ଷ କିମ୍ବା ସଂସ୍କରଣ, ଆକାର, ଶ୍ରେଣୀ କିମ୍ବା PN, ସାମ୍ନା, ସାମଗ୍ରୀ ଗୋଷ୍ଠୀ ଏବଂ ମିଳନ ଉପାଦାନ ଦର୍ଶାନ୍ତୁ | ଯେକ any ଣସି ବିଘ୍ନକୁ ସ୍ପଷ୍ଟ ଭାବରେ ତାଲିକାଭୁକ୍ତ କର |
କଷ୍ଟମ୍ ପ୍ୟାଟର୍ |
ସ୍ signed ାକ୍ଷରିତ ଚିତ୍ରାଙ୍କନକୁ ପ୍ରାଧିକରଣ କରନ୍ତୁ | ଏକ ମାନାଙ୍କ ପାଇଁ ଏକ ସନ୍ଦର୍ଭ ତଥାପି ମନୋନୀତ ସୂତ୍ର, ଫିଟ୍, ପ୍ରତୀକ କିମ୍ବା ପରୀକ୍ଷା ପଦ୍ଧତିକୁ ବ୍ୟାଖ୍ୟା କରିପାରିବ |
ମିଶ୍ରିତ ଇଣ୍ଟରଫେସ୍ |
କେଉଁ ଚେହେରା ଏକ ମାନାଙ୍କ ଅନୁସରଣ କରେ ଏବଂ କେଉଁ ଚେହେରା କଷ୍ଟୋମାଇଜ୍ ହୋଇଛି ଦେଖାନ୍ତୁ | ଉଭୟ ଅନ୍ତର ମଧ୍ୟରେ ଆଭ୍ୟନ୍ତରୀଣ ପରିବର୍ତ୍ତନ ଏବଂ କୋଣାର୍କ ସମ୍ପର୍କକୁ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ |
ଆମର କାରଖାନା ଦୃଶ୍ୟ:"ପୁରୁଣା ଫ୍ଲେଞ୍ଜ୍ ସହିତ ସମାନ" ଉପଯୋଗୀ ପ୍ରସଙ୍ଗ, କିନ୍ତୁ ଏହା ଏକ ଯାଞ୍ଚଯୋଗ୍ୟ ଆବଶ୍ୟକତା ନୁହେଁ | ଆମେ ଏକ ଚିତ୍ରାଙ୍କନରେ ସଠିକ୍ ଇଣ୍ଟରଫେସ୍ ରଖିଥାଉ ଏବଂ କ୍ରେତାଙ୍କୁ ଏହାକୁ ଅନୁମୋଦନ କରିବାକୁ କହିଥାଉ | ଏକ ମାପ ଉପରେ ପ୍ରଶ୍ନ କରାଯିବାବେଳେ ଏହା ଉତ୍ପାଦନ, ଯାଞ୍ଚ ଏବଂ ସ୍ଥାପନ ଦଳକୁ ସମାନ ଉତ୍ତର ଦେଇଥାଏ |
ଚାପ ଶ୍ରେଣୀକୁ ତାପମାତ୍ରା ଏବଂ ପଦାର୍ଥରୁ ଅଲଗା କରାଯାଇପାରିବ ନାହିଁ |
ନାନହାଇଆର ବ୍ୟାରେଲ୍ ଫ୍ଲେଞ୍ଜ୍ ପୃଷ୍ଠାରେ PN6, PN10, PN16, PN25, PN40 ଏବଂ PN63 ବିକଳ୍ପଗୁଡ଼ିକ ତାଲିକାଭୁକ୍ତ | ଏଗୁଡିକ ଉପଲବ୍ଧ ସ୍ପେସିଫିକେସନ୍ ବର୍ଗ ଭାବରେ ବ୍ୟବହାର କରନ୍ତୁ, ଗୋଟିଏ ସର୍ବଭାରତୀୟ କାର୍ଯ୍ୟ-ଚାପ ଷ୍ଟେଟମେଣ୍ଟ ଭାବରେ ନୁହେଁ | ଏକ ବ୍ୟବହାର ଯୋଗ୍ୟ ମୂଲ୍ୟାୟନ ଶାସକ ମାନକ, ପଦାର୍ଥ, ତାପମାତ୍ରା, ଜ୍ୟାମିତି, ବୋଲ୍ଟ, ସିଲ୍ ଏବଂ ସିଷ୍ଟମ୍ ଡିଜାଇନ୍ ଉପରେ ନିର୍ଭର କରେ |
ପଲିମର ପ୍ରକ୍ରିୟାକରଣ ସର୍ତ୍ତଗୁଡିକ ଯୋଗ କରେ ଯାହା ଏକ କ୍ଷୁଦ୍ର ଫ୍ଲେଞ୍ଜ୍ ଲେବଲ୍ ବର୍ଣ୍ଣନା କରିପାରିବ ନାହିଁ | ସଂଯୋଗ ଗରମ ତରଳିବା, ଗରମ ଏବଂ କୁଲିଂ ଚକ୍ର, ମେସିନ୍ କମ୍ପନ, ଡେ-ହେଡ୍ ଓଜନ, ଆସେମ୍ବଲି ଲୋଡ୍ ଏବଂ ସଫେଇ ଦେଖିପାରେ | ସାଧାରଣ ଏବଂ ସର୍ବାଧିକ ସର୍ତ୍ତଗୁଡିକ ସ୍ଥିର କରନ୍ତୁ, କିନ୍ତୁ ନିତ୍ୟ ପ୍ରକ୍ରିୟା ସେଟିଙ୍ଗ୍ ଠାରୁ ଡିଜାଇନ୍ ସ୍ଥିତିକୁ ଅଲଗା ରଖନ୍ତୁ |
| ଡ୍ୟୁଟି ଇନପୁଟ୍ | ନିର୍ମାତା କାହିଁକି ଏହା ଆବଶ୍ୟକ କରନ୍ତି | | ସଂଲଗ୍ନ କରିବାର ପ୍ରମାଣ | |
|---|---|---|
| ସାଧାରଣ ଏବଂ ସର୍ବାଧିକ ତାପମାତ୍ରା | | ବସ୍ତୁଗତ ଆଚରଣ, ସିଲ୍ ଚୟନ, ତାପଜ ଗତି ଏବଂ ମୂଲ୍ୟାୟନ ଆଧାର ଉପରେ ପ୍ରଭାବ ପକାଇଥାଏ | | ପ୍ରୋସେସ୍ ସିଟ୍, ହିଟର ସେଟିଙ୍ଗ୍ ଏବଂ ଅପରେଟିଂ ପରିସର ମାପ | |
| ସାଧାରଣ ଏବଂ ସର୍ବାଧିକ ଚାପ | | ପ୍ରଯୁଜ୍ୟ ଡିଜାଇନ୍ ପଦ୍ଧତି ଅନୁଯାୟୀ ଯାନ୍ତ୍ରିକ ଏବଂ ସିଲ୍ ଡ୍ୟୁଟି ବ୍ୟାଖ୍ୟା କରେ | | ଯନ୍ତ୍ରର ପରିସର, ଅପରେଟିଂ ରେକର୍ଡ ଏବଂ ଡିଜାଇନ୍ ଆବଶ୍ୟକତା | |
| ଚାପ ମାଧ୍ୟମ | | ତରଳ ପଲିମର, ଗ୍ୟାସ୍, ତରଳ କିମ୍ବା ଉଦ୍ଭିଦ ପାଇପ୍ ପାଇଁ ବିଭିନ୍ନ ଡିଜାଇନ୍ ଏବଂ ସଫେଇ ନିୟନ୍ତ୍ରଣ ଆବଶ୍ୟକ ହୋଇପାରେ | | ସାମଗ୍ରୀର ନାମ, ସୂତ୍ର, ସୁରକ୍ଷା ତଥ୍ୟ ଏବଂ ପ୍ରକ୍ରିୟା ଚିତ୍ର | |
| ବାହ୍ୟ ଭାର | ଏକ ଭାରୀ ଡାଏ ମୁଣ୍ଡ କିମ୍ବା ଅସମର୍ଥିତ ପାଇପ୍ ଫ୍ଲେଞ୍ଜରେ ନଇଁବା ଭାର ଯୋଗ କରିପାରିବ | | ବିଧାନସଭା ଓଜନ, ମାଧ୍ୟାକର୍ଷଣର କେନ୍ଦ୍ର, ସମର୍ଥନ ଏବଂ ସ୍ଥାପନ ଚିତ୍ର | |
| ତାପଜ ଚକ୍ର | ବାରମ୍ବାର ବିସ୍ତାର ଏବଂ ସଂକୋଚନ ପ୍ରିଲୋଡ୍, ଆଲାଇନ୍ମେଣ୍ଟ ଏବଂ ସିଲ୍ ଉପରେ ପ୍ରଭାବ ପକାଇପାରେ | | ଫ୍ରିକ୍ୱେନ୍ସି ପ୍ଲସ୍ ଗରମ ଏବଂ କୁଲିଂ କ୍ରମ ଆରମ୍ଭ ଏବଂ ବନ୍ଦ କରନ୍ତୁ | |
| ପ୍ରଯୁଜ୍ୟ କୋଡ୍ କିମ୍ବା ଗ୍ରାହକ ନିୟମ | | ଗଣନା, ବସ୍ତୁ ରେକର୍ଡ, ମାର୍କିଂ, ପରୀକ୍ଷା ଏବଂ ଅନୁମୋଦନ ଦାୟିତ୍। ନିର୍ଣ୍ଣୟ କରେ | | ପ୍ରକୃତ ଡକ୍ୟୁମେଣ୍ଟ୍, ସଂସ୍କରଣ ଏବଂ ପ୍ରୋଜେକ୍ଟ ସ୍ପେସିଫିକେସନ୍ | |
ଲିକେଜ୍ ପାଇଁ ଏକାକୀ ଉପଶମ ଭାବରେ ଏକ ଉଚ୍ଚ PN ସଂଖ୍ୟା ଚୟନ କରନ୍ତୁ ନାହିଁ |ମୁହଁର କ୍ଷତି, ଭୁଲ ସିଲ୍, ବିକୃତି, ପ୍ରଦୂଷଣ, ଖରାପ ଆଲାଇନ୍ମେଣ୍ଟ, ଅନୁପଯୁକ୍ତ ବୋଲ୍ଟ କିମ୍ବା ତାପଜ ଗତିବିଧିରୁ ଲିକେଜ୍ ଆସିପାରେ | କ୍ଲାସ୍ ବଦଳାଇବା କିମ୍ବା ପଦ୍ଧତି କଡାଇବା ପୂର୍ବରୁ ବିଫଳତା ଯନ୍ତ୍ର ଖୋଜ |


ପ୍ରକୃତ ପରିବେଶ ପାଇଁ ପଦାର୍ଥ ଏବଂ ଭୂପୃଷ୍ଠ ଚିକିତ୍ସା ବାଛନ୍ତୁ |
ନାନହାଇୟା କାର୍ବନ ଷ୍ଟିଲ, ଷ୍ଟେନଲେସ ଷ୍ଟିଲ ଏବଂ ଆଲୋଇ ଷ୍ଟିଲରୁ ବ୍ୟାରେଲ ଫ୍ଲେଞ୍ଜ ପ୍ରସ୍ତୁତ କରେ | ଗ୍ରାହକଙ୍କ ଆବଶ୍ୟକତା ପାଇଁ ଉପଲବ୍ଧ ଅନ୍ୟାନ୍ୟ ଚିକିତ୍ସା ସହିତ ଉପଲବ୍ଧ ଭୂପୃଷ୍ଠ ଚିକିତ୍ସାରେ ବାଲୁକା ବ୍ଲାଷ୍ଟିଂ, ଗାଲ୍ଭାନାଇଜେସନ୍ ଏବଂ ନିକେଲ୍ ପ include includeে ଟିଂ ଅନ୍ତର୍ଭୁକ୍ତ | ଅନୁମୋଦିତ ଚିତ୍ରାଙ୍କନ କେବଳ ଏକ ବ୍ୟାପକ ବସ୍ତୁ ପରିବାର ନୁହେଁ ଏକ ସଠିକ ଗ୍ରେଡ୍ ଏବଂ ଚିକିତ୍ସା ପରିସର ଦର୍ଶାଇବା ଉଚିତ |
| ବିକଳ୍ପ | ଜଣେ କ୍ରେତା କାହିଁକି ଏହାକୁ ବିଚାର କରିପାରନ୍ତି | | ଅନୁମୋଦନ ପୂର୍ବରୁ ସମାଧାନ କରିବାକୁ ପ୍ରଶ୍ନ | |
|---|---|---|
| କାର୍ବନ ଷ୍ଟିଲ | | ସାଧାରଣ ଯନ୍ତ୍ରର ଶକ୍ତି ଏବଂ ଆର୍ଥିକ ଉତ୍ପାଦନ ଯେଉଁଠାରେ ପରିବେଶ ନିୟନ୍ତ୍ରିତ | | ପ୍ରକୃତ ଗ୍ରେଡ୍, ଜର ସୁରକ୍ଷା, ୱେଲଡେବିଲିଟି, ତାପମାତ୍ରା ଆଧାର ଏବଂ ଉନ୍ମୋଚିତ ପୃଷ୍ଠଗୁଡିକ | |
| ଷ୍ଟେନଲେସ୍ ଷ୍ଟିଲ୍ | | ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ପ୍ରକ୍ରିୟା ପରିବେଶ ପାଇଁ କ୍ଷୟ ପ୍ରତିରୋଧ କିମ୍ବା ଏକ କ୍ଲିନର୍ ଉନ୍ମୋଚିତ ପୃଷ୍ଠ | | ପ୍ରକୃତ ଗ୍ରେଡ୍, ରାସାୟନିକ ଏକ୍ସପୋଜର୍, ଗାଲ୍ ବିପଦ, ମିଳନ ସାମଗ୍ରୀ ଏବଂ ଗଠନ ମାର୍ଗ | |
| ମିଶ୍ରିତ ଇସ୍ପାତ | | ଯାନ୍ତ୍ରିକ କିମ୍ବା ତାପଜ କର୍ତ୍ତବ୍ୟ ଯାହା ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ମିଶ୍ରଣ ଏବଂ ଚିକିତ୍ସା ମାର୍ଗ ପାଇଁ ଆହ୍ .ାନ କରେ | | ଗ୍ରେଡ୍, ଉତ୍ତାପ ଚିକିତ୍ସା, କଠିନତା, କଠିନତା, ଯନ୍ତ୍ରକ ability ଶଳ ଏବଂ ଯାଞ୍ଚ ରେକର୍ଡ | |
| ବାଲୁକା କଳା | ପୃଷ୍ଠଭୂମି ପ୍ରସ୍ତୁତି କିମ୍ବା ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ବାହ୍ୟ ସମାପ୍ତି | | କେଉଁ ଚେହେରାକୁ ଚିକିତ୍ସା କରାଯାଏ ଏବଂ କେଉଁ ସଠିକତା କିମ୍ବା ସିଲ୍ ଚେହେରାକୁ ସୁରକ୍ଷିତ କରାଯିବା ଆବଶ୍ୟକ | |
| ଗାଲ୍ଭାନାଇଜଡ୍ କିମ୍ବା ନିକେଲ୍-ଧାତୁ ପୃଷ୍ଠ | | ଏକ ସହମତ ପରିବେଶ ପାଇଁ ଅତିରିକ୍ତ ପୃଷ୍ଠଭୂମି ସୁରକ୍ଷା | | ଆବରଣ ସାମଗ୍ରୀ, ଘନତା ମାନଦଣ୍ଡ, ମାସ୍କେଡ୍ କ୍ଷେତ୍ର, ଡାଇମେନ୍ସନାଲ୍ ଭତ୍ତା ଏବଂ ମରାମତି ପଦ୍ଧତି | |
ଏକ ଆବରଣ ଏକ ଅନୁପଯୁକ୍ତ ମୂଳ ପଦାର୍ଥ, ଦୁର୍ବଳ ଜ୍ୟାମିତି କିମ୍ବା ନଷ୍ଟ ହୋଇଥିବା ସିଲ୍ ଚେହେରାକୁ ସଂଶୋଧନ କରେ ନାହିଁ | ଯଦି ଚିତ୍ରାଙ୍କନ ମାସ୍କେଡ୍ ସର୍ଫେସ୍ ଏବଂ ଅନ୍ତିମ ପରିମାଣକୁ ବ୍ୟାଖ୍ୟା କରେ ନାହିଁ ତେବେ ଏହା ଏକ କ୍ଲୋଜିଙ୍ଗ୍ ରେଜିଷ୍ଟରକୁ ମଧ୍ୟ ପରିବର୍ତ୍ତନ କରିପାରିବ | ଚିକିତ୍ସା ପୂର୍ବରୁ ସହନଶୀଳତା ପ୍ରଯୁଜ୍ୟ କିମ୍ୱା ବିଧାନସଭା ପାଇଁ ପ୍ରସ୍ତୁତ ସମାପ୍ତ ଅଂଶ ଉପରେ ନିଷ୍ପତ୍ତି ନିଅନ୍ତୁ |
ଆମର କାରଖାନା ଦୃଶ୍ୟ:ଆମେ କାର୍ଯ୍ୟରତ ଚେହେରାକୁ ସୁରକ୍ଷିତ ବାହ୍ୟ ଚେହେରାଠାରୁ ଅଲଗା କରିଥାଉ | ଏକ ସିଲ୍ ଜମି, ବ୍ୟାସ ଚିହ୍ନଟ କିମ୍ବା ଟାଇଟ୍ ବୋର ଦୁର୍ଘଟଣାରେ ଏକ ଆବରଣ ଗ୍ରହଣ କରିବା ଉଚିତ୍ ନୁହେଁ | ଚିତ୍ରାଙ୍କନରେ ଚିକିତ୍ସା ସୀମା ଚିହ୍ନଟ କରିବା ସମାପ୍ତ ଅଂଶ ଆସିବା ପରେ ସମାଧାନ କରିବା ଅପେକ୍ଷା ଅଧିକ ନିରାପଦ ଅଟେ |



ଏକ ବଦଳ ବ୍ୟାରେଲ୍ ଫ୍ଲେଞ୍ଜ୍ କିପରି ମାପ କରିବେ |
ଏକ ପୁରାତନ ଅଂଶ ମୂଲ୍ୟବାନ ଶାରୀରିକ ପ୍ରମାଣ ପ୍ରଦାନ କରେ, କିନ୍ତୁ ଏହା ଆଉ ଉଦ୍ଦିଷ୍ଟ ଜ୍ୟାମିତିକୁ ପ୍ରତିନିଧିତ୍ୱ କରିପାରିବ ନାହିଁ | ଏକ ରେଜିଷ୍ଟର ପିନ୍ଧିପାରେ, ମରାମତି ସମୟରେ ଏକ ଚେହେରା ସ୍କିମ୍ ହୋଇପାରେ ଏବଂ ଉତ୍ତାପ ପ୍ଲେଟକୁ ବିକୃତ କରିପାରେ | ମୂଳ ମେସିନ୍ କିମ୍ବା ଆସେମ୍ବଲି ଚିତ୍ରାଙ୍କନ ଯେତେବେଳେ ଉପଲବ୍ଧ ସେତେବେଳେ ସର୍ବୋତ୍ତମ ପ୍ରାରମ୍ଭିକ ପ୍ରାଧିକରଣ ହୋଇ ରହିଥାଏ |
- ସ୍ଥାପିତ ବିଧାନସଭାକୁ ଫଟୋଗ୍ରାଫ୍ କରନ୍ତୁ |ରେକର୍ଡ ପ୍ରବାହ ଦିଗ, ଉପାଦାନ କ୍ରମ, ସେଣ୍ଟର୍ ଲାଇନ୍, ସପୋର୍ଟ, ହିଟର, ସେନ୍ସର ଏବଂ ବିଛିନ୍ନତା ପୂର୍ବରୁ ପ୍ରବେଶ ରେକର୍ଡ କରନ୍ତୁ |
- ଉଭୟ ମିଳନ ଉପାଦାନଗୁଡ଼ିକୁ ଚିହ୍ନଟ କରନ୍ତୁ |ବ୍ୟାରେଲ୍, ଆଡାପ୍ଟର, ସ୍କ୍ରିନ୍ ଚେଞ୍ଜର, କନଫ୍ଲୁଏନ୍ସ କୋର୍, ଗିଅରବକ୍ସ ପାର୍ଶ୍ୱ ଗଠନ କିମ୍ବା ପ୍ରତ୍ୟେକ ମୁହଁ ସହିତ ସଂଯୁକ୍ତ ଡେ ହେଡ୍ ଧ୍ୟାନ ଦିଅନ୍ତୁ |
- ପ୍ରମାଣ ପରିବର୍ତ୍ତନ ନକରି ସଫା କର |ଧାରକୁ ଗୋଲେଇ ନକରି କିମ୍ବା ପୋଷାକ ଚିହ୍ନକୁ ପଲିସିଂ ନକରି ପଲିମର ଏବଂ ଖାଲି ପ୍ରଦୂଷଣକୁ ବାହାର କରନ୍ତୁ ଯାହା ବିଫଳତାକୁ ବୁ explain ାଏ |
- ଡାଟମ୍ ପ୍ରତିଷ୍ଠା କରନ୍ତୁ |ପ୍ରାଥମିକ ସିଲ୍ କିମ୍ବା ମାଉଣ୍ଟିଂ ଚେହେରା, ବୋର କିମ୍ବା ରେଜିଷ୍ଟର ଅକ୍ଷ ଏବଂ ରେକର୍ଡିଂ ଡାଇମେନ୍ସନ୍ ପୂର୍ବରୁ ଗୋଟିଏ କୋଣାର୍କ ବ feature ଶିଷ୍ଟ୍ୟ ବାଛନ୍ତୁ |
- ପ୍ରତ୍ୟେକ ଇଣ୍ଟରଫେସ୍ ମାପନ୍ତୁ |ରେକର୍ଡ ବୋର, ବାହ୍ୟ ବ୍ୟାସ, ଘନତା, ପ୍ରତ୍ୟେକ ପଦକ୍ଷେପ ଏବଂ ଗଭୀରତା, ବୋଲ୍ଟ ପ୍ୟାଟର୍, ସୂତା, କାଉଣ୍ଟରବୋର୍ସ, ଚେହେରା ବ features ଶିଷ୍ଟ୍ୟ ଏବଂ ଆଭିମୁଖ୍ୟ |
- ମିଳନ ଅଂଶଗୁଡିକ ମାପନ୍ତୁ |ଏକ ନକଲ ପିନ୍ଧିଥିବା ଫ୍ଲେଞ୍ଜ୍ ପୁରୁଣା ତ୍ରୁଟିର ପୁନ oduc ପ୍ରକାଶନ କରିପାରିବ | ପ୍ରକୃତ ପୁରୁଷ ଏବଂ ମହିଳା ରେଜିଷ୍ଟର, ଉପଲବ୍ଧ ବୋଲ୍ଟ ଯୋଗଦାନ ଏବଂ ସିଲ୍ ଅବସ୍ଥାନ ଯାଞ୍ଚ କରନ୍ତୁ |
- ନୂତନ ଚିତ୍ର ଉପରେ ବିବାଦର ସମାଧାନ କରନ୍ତୁ |ନମୁନା, ମୂଳ ଚିତ୍ରାଙ୍କନ ଏବଂ ମିଳନ ମାପ ତୁଳନା କରନ୍ତୁ, ତାପରେ ପରିମାପକୁ ଅନୁମୋଦନ କରନ୍ତୁ ଯାହା ଉଦ୍ଦିଷ୍ଟ କାର୍ଯ୍ୟକୁ ପୁନ ores ସ୍ଥାପନ କରେ |
ସର୍ବନିମ୍ନ ଫଟୋ ସେଟ୍:ଗୋଟିଏ ସ୍ଥାପିତ ସମୀକ୍ଷା, ଉଭୟ ଫ୍ଲେଞ୍ଜ୍ ଚେହେରା, ପାର୍ଶ୍ୱ ଦୃଶ୍ୟ, ବ୍ୟାରେଲ୍ କିମ୍ବା ଡେ-ହେଡ୍ ନାମପ୍ଲେଟ୍, ପ୍ରତ୍ୟେକ ଚିହ୍ନ କିମ୍ବା ଅଂଶ ସଂଖ୍ୟା, ସିଲ୍, ଏବଂ କ୍ଷତିର ଘନିଷ୍ଠ ଦୃଶ୍ୟ | ଆଭିମୁଖ୍ୟ ପାଇଁ ଅଂଶ ପାଖରେ ଏକ ସ୍କେଲ୍ ରଖନ୍ତୁ, କିନ୍ତୁ ଦୃଷ୍ଟିକୋଣ ଫଟୋଗୁଡ଼ିକରୁ କଦାପି ଗୁରୁତ୍ dim ପୂର୍ଣ୍ଣ ପରିମାଣ ଗଣନା କରନ୍ତୁ ନାହିଁ |
ଟ୍ୱିନ୍-ସ୍କ୍ରୁ କିମ୍ବା ମଲ୍ଟି-କମ୍ପୋନେଣ୍ଟ୍ ପ୍ରୋଜେକ୍ଟଗୁଡ଼ିକ ପାଇଁ, କୋଣାର୍କ ଆଭିମୁଖ୍ୟକୁ ଯତ୍ନର ସହିତ ଯାଞ୍ଚ କରନ୍ତୁ | ତରଳିବା ଖୋଲିବା, ହିଟର ଟର୍ମିନାଲ୍, ସେନ୍ସର ପୋର୍ଟ କିମ୍ବା ସପୋର୍ଟ ନଥିବାବେଳେ ଏକ ବୋଲ୍ଟ ପ୍ୟାଟର୍ ସମୃଦ୍ଧ ହୋଇପାରେ | ବିଧାନସଭା ଏକତ୍ର ବୋଲ୍ଟ ହୋଇପାରେ ଏବଂ ତଥାପି ଏକ ଅବ୍ୟବହୃତ ଅବସ୍ଥାରେ ଘୂର୍ଣ୍ଣନ କରାଯାଇପାରେ |
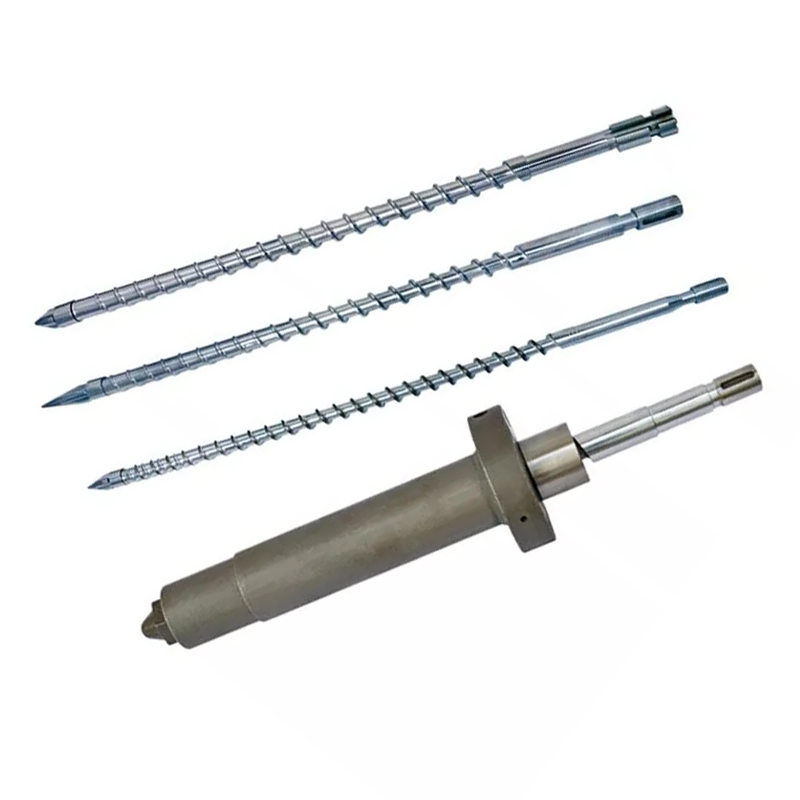
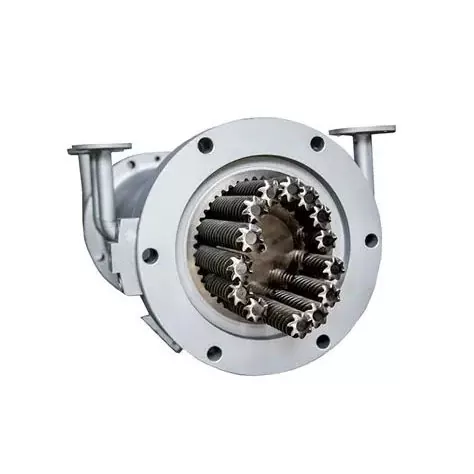
ସଂପୃକ୍ତ ଉତ୍ପାଦ ପରିବାର ଅଂଶୀଦାର କରନ୍ତୁ ଯାହା ଦ୍ the ାରା ଯୋଗାଣକାରୀ ସିଷ୍ଟମ୍ ବୁ understand ନ୍ତି | ନାନହିୟା ସମର୍ଥନ କରନ୍ତି |ଏକକ ସ୍କ୍ରୁ |, ସମାନ୍ତରାଳ ଯାଆଁଳା ସ୍କ୍ରୁ |ଏବଂକୋନିକାଲ୍ ଟ୍ୱିନ୍ ସ୍କ୍ରୁ ବ୍ୟାରେଲ୍ |ପ୍ରୟୋଗଗୁଡ଼ିକ, ପ୍ଲସ୍ |ଏକ୍ସଟ୍ରୁଡର୍ ମିଳନ କୋରସ୍ |ଏବଂ କଷ୍ଟୋମାଇଜ୍ ଡାଏ ଇଣ୍ଟରଫେସ୍ |
ମେସିନ କ୍ଷମତା ଚିତ୍ରାଙ୍କନକୁ ସମର୍ଥନ କରେ, କିନ୍ତୁ ଏହାକୁ ବଦଳାଇ ନଥାଏ |
ନାନହାଇୟା |ଉତ୍ପାଦନ ଉପକରଣପୃଷ୍ଠା CNC ଡ୍ରିଲିଂ ଏବଂ ମିଲିଂ ପୋଜିସନ୍ ସଠିକତା 0.02 ମିଲିମିଟର ତାଲିକାଭୁକ୍ତ କରେ | ଏହା ଅନିୟମିତ ସ୍କ୍ରୁ ଫ୍ଲାଇଟ୍ ଏବଂ ସ୍ୱତନ୍ତ୍ର ଫ୍ଲେଞ୍ଜ୍ ଗଠନ ପାଇଁ ପାଞ୍ଚ-ଅକ୍ଷ ଯନ୍ତ୍ରକୁ ମଧ୍ୟ ଚିହ୍ନଟ କରେ | ଏହି କ୍ଷମତା ଜଟିଳ ଛିଦ୍ର s ାଞ୍ଚା ଏବଂ ଫ୍ଲେଞ୍ଜ୍ ବ features ଶିଷ୍ଟ୍ୟ ପାଇଁ ପ୍ରାସଙ୍ଗିକ |
ଏକ ଯନ୍ତ୍ରର ପ୍ରକାଶିତ ପୋଜିସନ୍ କ୍ଷମତା ସ୍ୱୟଂଚାଳିତ ଭାବରେ ପ୍ରତ୍ୟେକ ସମାପ୍ତ ଫ୍ଲେଞ୍ଜର ସହନଶୀଳତା ନୁହେଁ | ପ୍ରକୃତ ଗ୍ରହଣ ଚିତ୍ରାଙ୍କନ, ପ୍ରକ୍ରିୟା ମାର୍ଗ, ଫିକ୍ଚରିଂ, ବସ୍ତୁ ସ୍ଥିତି, ଉତ୍ତାପ ଚିକିତ୍ସା କିମ୍ବା ଆବରଣ କ୍ରମ ଏବଂ ସହମତ ଯାଞ୍ଚ ପଦ୍ଧତିରୁ ଆସିଥାଏ |
| ଉତ୍ପାଦନ ପର୍ଯ୍ୟାୟ | | ନିୟନ୍ତ୍ରଣ ପ୍ରଶ୍ନ | | ଉପଯୋଗୀ କ୍ରେତା ରେକର୍ଡ | |
|---|---|---|
| ସାମଗ୍ରୀ ରସିଦ | | ସାମଗ୍ରୀ କ୍ରମରେ ବର୍ଣ୍ଣିତ ସଠିକ୍ ଗ୍ରେଡ୍ ଏବଂ ଫର୍ମ ସହିତ ମେଳ ଖାଉଛି କି? | ଚୁକ୍ତିରେ ନିର୍ଦ୍ଦିଷ୍ଟ ହେଲେ ସାମଗ୍ରୀ ପ୍ରମାଣପତ୍ର | |
| ଡାଟୁମ୍ ମେସିନିଂ | | କେଉଁ ଚେହେରା ଏବଂ ଅକ୍ଷ ପରବର୍ତ୍ତୀ ବ features ଶିଷ୍ଟ୍ୟଗୁଡ଼ିକୁ ନିୟନ୍ତ୍ରଣ କରିବ? | ସ୍ୱଚ୍ଛ ଡାଟୁମ୍ ସ୍କିମ୍ ସହିତ ଅନୁମୋଦିତ ଚିତ୍ର | |
| ଯନ୍ତ୍ର ବହନ ଏବଂ ପଞ୍ଜିକରଣ କର | | ସଠିକ୍ କ୍ରମରେ ମିଳନ ବ୍ୟାସ, ଗଭୀରତା ଏବଂ ଫିଟ୍ ଉତ୍ପାଦନ ହେଉଛି କି? | ଜଟିଳ ଇଣ୍ଟରଫେସ୍ ବ features ଶିଷ୍ଟ୍ୟଗୁଡିକ ପାଇଁ ପରିମାପ ରିପୋର୍ଟ | |
| ହୋଲ୍ ଉତ୍ପାଦନ | | ପିଚ୍ ସର୍କଲ୍, କୋଣାର୍କ ଆଭିମୁଖ୍ୟ, ସୂତା ଏବଂ ଗଭୀରତା ସଠିକ୍ ଭାବରେ ସୂଚିତ ହୋଇଛି କି? | ନମୁନା ଯାଞ୍ଚ ଫଳାଫଳ ଏବଂ ସୂତ୍ର ଯାଞ୍ଚ | |
| ଚେହେରା ସମାପ୍ତ | ସିଲ୍ ଜ୍ୟାମିତି, ସମତଳତା ଏବଂ ଭୂପୃଷ୍ଠ ଆବଶ୍ୟକତା ସୁରକ୍ଷିତ କି? | ନିର୍ଦ୍ଦିଷ୍ଟ ଚେହେରା ଯାଞ୍ଚ ଏବଂ ଭୂପୃଷ୍ଠ ରେକର୍ଡ | |
| ଉତ୍ତାପ କିମ୍ବା ଭୂପୃଷ୍ଠ ଚିକିତ୍ସା | | ଚିକିତ୍ସା ଆକାର, ସମତଳତା, କଠିନତା କିମ୍ବା ସଂରକ୍ଷିତ ଅଞ୍ଚଳରେ ପରିବର୍ତ୍ତନ କରିବ କି? | ଆବଶ୍ୟକତା ଅନୁଯାୟୀ ଚିକିତ୍ସା ପ୍ରମାଣପତ୍ର ଏବଂ ଅନ୍ତିମ ଡାଇମେନ୍ସନାଲ୍ ଯାଞ୍ଚ | |
| ଅନ୍ତିମ ମାର୍କିଂ ଏବଂ ପ୍ୟାକିଂ | | ଉଦ୍ଭିଦ ସଂଶୋଧନ, ଆଭିମୁଖ୍ୟ ଏବଂ ମିଳନ ସଭାକୁ ଚିହ୍ନଟ କରିପାରିବ କି? | ପାର୍ଟ ମାର୍କିଂ, ଯାଞ୍ଚ ରିଲିଜ୍ ଏବଂ ସଂରକ୍ଷିତ ପ୍ୟାକେଜିଂ | |



ଆମର କାରଖାନା ଦୃଶ୍ୟ:ଏକ ସହନଶୀଳତାର ଏକ କାରଣ ଏବଂ ଯାଞ୍ଚ ପଦ୍ଧତି ରହିବା ଉଚିତ୍ | ଆମେ ଲୋକେସନ, ସିଲ୍ ଏବଂ ଆଲାଇନ୍ମେଣ୍ଟ ବ features ଶିଷ୍ଟ୍ୟକୁ କଡାକଡି କରୁ ଯେଉଁଠାରେ ବିଧାନସଭା ନିୟନ୍ତ୍ରଣ ଆବଶ୍ୟକ କରେ | ପ୍ରତ୍ୟେକ ଆକାରରେ କ୍ଷୁଦ୍ରତମ ସହନଶୀଳତା ପ୍ରୟୋଗ କରିବା କେବଳ ମୂଲ୍ୟ ଯୋଗ କରିଥାଏ ଏବଂ ବ features ଶିଷ୍ଟ୍ୟଗୁଡିକରୁ ବିଭ୍ରାନ୍ତ କରିପାରିବ ଯାହା ପ୍ରକୃତରେ ଫିଟ୍ ସ୍ଥିର କରେ |
କେଉଁ ସାଧାରଣ ଫ୍ଲେଞ୍ଜ୍ ସମସ୍ୟା ଆପଣଙ୍କୁ କହୁଛି |
ଗୋଟିଏ ଫଟୋଗ୍ରାଫ୍ ଦ୍ୱାରା ଏକ ସଂଯୋଗ ସମସ୍ୟା କ୍ୱଚିତ୍ ନିର୍ଣ୍ଣୟ କରାଯାଏ | ଯେତେବେଳେ ଲକ୍ଷଣ ଦେଖାଯାଏ, ରେକର୍ଡ କର, ଏହା ତାପମାତ୍ରା କିମ୍ବା ଚାପ ସହିତ ବଦଳିଯାଏ, ଏବଂ କେଉଁଠାରେ ଲିକ୍, ଗତି କିମ୍ବା କ୍ଷତି ଆରମ୍ଭ ହୁଏ | ଏକ ସମୟରେ ଏକ ନିୟନ୍ତ୍ରିତ ଭେରିଏବଲ୍ ପରିବର୍ତ୍ତନ କରନ୍ତୁ |
| ଦେଖାଯାଇଥିବା ସମସ୍ୟା | | ଅନୁସନ୍ଧାନର ସମ୍ଭାବ୍ୟ କାରଣଗୁଡିକ | | କ୍ରୟ ଶିକ୍ଷା |
|---|---|---|
| ନୂତନ ଫ୍ଲେଞ୍ଜ୍ ରେଜିଷ୍ଟରରେ ପ୍ରବେଶ କରିବ ନାହିଁ | | ଭୁଲ ବ୍ୟାସ କିମ୍ବା ଫିଟ୍, ଅବସ୍ଥାନ ମୁହଁରେ ଆବରଣ, ବୁର, ମଇଳା, ତାପଜ ଅବସ୍ଥା କିମ୍ବା ମିଳନ-ଅଂଶ ବିକୃତି | | ରାଜ୍ୟ ଚୂଡାନ୍ତ ଚିକିତ୍ସିତ ପରିମାଣ, ଫିଟ୍, ଲିଡ୍ ଇନ୍ ଏବଂ ଯାଞ୍ଚ ତାପମାତ୍ରା | |
| ବୋଲ୍ଟ ଛିଦ୍ରଗୁଡ଼ିକ ସମାନ ନୁହେଁ | | ଭୁଲ ପିଚ୍ ସର୍କଲ୍, ଗାତ ଗଣନା, କୋଣାର୍କ ଡାଟମ୍, ହ୍ୟାଣ୍ଡେନ୍ସ, ଥ୍ରେଡ୍ କିମ୍ବା ଚିତ୍ରାଙ୍କନ ସଂଶୋଧନ | | ଏକ ଦୃଶ୍ୟମାନ ଆଭିମୁଖ୍ୟ ବ feature ଶିଷ୍ଟ୍ୟରୁ ପୂର୍ଣ୍ଣ pattern ାଞ୍ଚାକୁ ପରିମାପ କରନ୍ତୁ | |
| ଗରମ ସମୟରେ ଲିକ୍ ଦେଖାଯାଏ | | ଥର୍ମାଲ୍ ଗତି, ଅନୁପଯୁକ୍ତ ସିଲ୍, ମୁହଁ ବିକୃତତା, ପ୍ରିଲୋଡ୍ ହ୍ରାସ କିମ୍ବା ଅନୁମୋଦିତ ଆଧାର ବାହାରେ ତାପମାତ୍ରା | | ସିଷ୍ଟମ୍ ସମୀକ୍ଷାରେ ଥର୍ମାଲ୍ ଚକ୍ର, ସିଲ୍ ସ୍ପେସିଫିକେସନ୍ ଏବଂ ବୋଲ୍ଟ ପଦ୍ଧତି ଅନ୍ତର୍ଭୂକ୍ତ କରନ୍ତୁ | |
| ଗୋଟିଏ ସେକ୍ଟରରେ ଲିକ୍ ରହିଥାଏ | | ସ୍ଥାନୀୟ ଚେହେରା କ୍ଷତି, ପ୍ରଦୂଷଣ, ଅସମାନ ସମତଳତା, ଭୁଲ ଭୁଲ କିମ୍ବା ବାହ୍ୟ ନମ୍ରତା ଭାର | | ଚେହେରା ନିୟନ୍ତ୍ରଣ ନିର୍ଦ୍ଦିଷ୍ଟ କରନ୍ତୁ ଏବଂ ସଂଲଗ୍ନ ସଭାକୁ ସମର୍ଥନ କରନ୍ତୁ | |
| ଗଣ୍ଠିରେ ପଲିମର ଖରାପ ହୁଏ | | ଆଭ୍ୟନ୍ତରୀଣ ପଦକ୍ଷେପ, ମୃତ ପକେଟ, ଖରାପ କ୍ଷତି, ଲିକେଜ୍ ପଥ କିମ୍ବା ଇଣ୍ଟରଫେସ୍ ନିକଟରେ ଅତ୍ୟଧିକ ବାସସ୍ଥାନ | | ଏକତ୍ରିତ ତରଳ ପଦାର୍ଥକୁ ନିୟନ୍ତ୍ରଣ କରନ୍ତୁ, କେବଳ ବାହ୍ୟ ଫ୍ଲେଞ୍ଜ୍ ପରିମାଣ ନୁହେଁ | |
| ଫାଷ୍ଟେନର୍ମାନେ ବାରମ୍ବାର ଖୋଲା କିମ୍ବା ବିଫଳ ହୁଅନ୍ତି | | ଭୁଲ ଫାଷ୍ଟନର୍ ସ୍ପେସିଫିକେସନ୍, ଅସମାନ ସଭା, ଥର୍ମାଲ୍ ସାଇକ୍ଲିଂ, କମ୍ପନ, ଓଭରଲୋଡ୍ କିମ୍ବା ବିକୃତ ଚେହେରା | | ଦାୟିତ୍ joint ପୂର୍ଣ୍ଣ ଇଞ୍ଜିନିୟରଙ୍କୁ ସଂପୂର୍ଣ୍ଣ ଗଣ୍ଠି ପାଇଁ ବୋଲ୍ଟ ଏବଂ ଟାଣକୁ ବ୍ୟାଖ୍ୟା କରନ୍ତୁ | |
| ସଂଯୋଗରେ କ୍ଷୟ ଆରମ୍ଭ ହୁଏ | | ଅନୁପଯୁକ୍ତ ପଦାର୍ଥ, ନଷ୍ଟ ହୋଇଥିବା ଆବରଣ, ଫାଶରେ ପ୍ରଦୂଷିତ, ଅସଙ୍ଗତ ପରିବେଶ କିମ୍ବା ଗାଲଭାନିକ୍ ଅବସ୍ଥା | | ପଦାର୍ଥ ଏବଂ ଚିକିତ୍ସା ବାଛିବା ପୂର୍ବରୁ ପ୍ରକୃତ ରାସାୟନିକ ଏବଂ ପରିଷ୍କାର ପରିବେଶ ବର୍ଣ୍ଣନା କର | |
ଅଧିକ ଟର୍କ ଏକ ନିରାକରଣ ନୁହେଁ |ଅତ୍ୟଧିକ କଠିନତା ସୂତା, ବୋଲ୍ଟ, ଚେହେରା, ସିଲ୍ କିମ୍ବା ସଂଯୁକ୍ତ ଉପକରଣକୁ ନଷ୍ଟ କରିପାରେ | ଯନ୍ତ୍ରକୁ ପୃଥକ କରନ୍ତୁ ଏବଂ ସୁରକ୍ଷିତ କରନ୍ତୁ, ତା’ପରେ ଯୋଗ୍ୟ କର୍ମଚାରୀମାନେ ପୂର୍ଣ୍ଣ ଗଣ୍ଠିକୁ ଯାଞ୍ଚ କରନ୍ତୁ ଏବଂ ଅନୁମୋଦିତ ବିଧାନସଭା ପଦ୍ଧତି ଅନୁସରଣ କରନ୍ତୁ |
ଯଦି ଫ୍ଲେଞ୍ଜ୍ a ସହିତ ସଂଯୋଗ ହୁଏ |ପାଇପ୍ ଏକ୍ସଟ୍ରୁଜନ୍ ମରିଯାଏ |, ସମର୍ଥନ ଏବଂ ସେଣ୍ଟ୍ରାଇନ୍ ସହିତ ମିଳିତ ଯାଞ୍ଚ କରନ୍ତୁ | ଯଦି ଏହା a ନିକଟରେ ସଂଯୋଗ ହୁଏ |ପ୍ଲାଷ୍ଟିକ୍ ଏକ୍ସଟ୍ରୁଡର୍ ଗିଅରବକ୍ସ |କିମ୍ବା ବ୍ୟାରେଲ୍ ସମର୍ଥନ, ଯାଞ୍ଚ କରନ୍ତୁ ଯେ ମେସିନ୍ ଗଠନ ଇଣ୍ଟରଫେସକୁ ଆଲାଇନ୍ମେଣ୍ଟରୁ ବାଧ୍ୟ କରୁନାହିଁ |
ଏକ୍ସଟ୍ରୁଡର୍ ବ୍ୟାରେଲ୍ ଫ୍ଲେଞ୍ଜ୍ RFQ ଯାଞ୍ଚ ତାଲିକା |
କ୍ରେତା ସଂସ୍ଥାପନ କରିବାକୁ ଆଶା କରୁଥିବା ସମାନ ଅଂଶକୁ ଉଦ୍ଧୃତ କରିବାକୁ ଏକ ସମ୍ପୂର୍ଣ୍ଣ RFQ ଯୋଗାଣକାରୀଙ୍କୁ ଅନୁମତି ଦିଏ | ଯେତେବେଳେ ସମ୍ଭବ ଏକ ସଂଶୋଧନ-ନିୟନ୍ତ୍ରିତ ଚିତ୍ର ସଂଲଗ୍ନ କରନ୍ତୁ ଏବଂ ପ୍ରତ୍ୟେକ ଆଇଟମକୁ ଚିହ୍ନିତ କରନ୍ତୁ ଯାହାକି ଇଞ୍ଜିନିୟରିଂ ନିଶ୍ଚିତକରଣ ଆବଶ୍ୟକ କରେ |
- ଫ୍ଲେଞ୍ଜ୍ ଫଙ୍କସନ୍ ଏବଂ ସଠିକ୍ ସଂସ୍ଥାପନ ସ୍ଥିତି |
- ମେସିନ୍ ନିର୍ମାତା, ମଡେଲ୍ ଏବଂ କ୍ରମିକ ପ୍ରସଙ୍ଗ |
- ଉଭୟ ମିଳନ ଉପାଦାନ ଚିତ୍ର କିମ୍ବା ଅଂଶ ସଂଖ୍ୟା |
- ବାହାରେ ବ୍ୟାସ ଏବଂ ସମସ୍ତ ସ୍ଥାନୀୟ ଏନଭଲପ୍ ସୀମା |
- କେନ୍ଦ୍ରୀୟ ବୋର ଏବଂ ଆଭ୍ୟନ୍ତରୀଣ ସ୍ଥାନାନ୍ତରଣ ଜ୍ୟାମିତି |
- ମୋଟ ମୋଟା, ହବ୍, ଷ୍ଟେପ୍ ଏବଂ ରିସେସ୍ |
- ବ୍ୟାସ, ଗଭୀରତା, ଫିଟ୍ ଏବଂ ଲିଡ୍-ଇନ୍ ପଞ୍ଜିକରଣ କର |
- ବୋଲ୍ଟ ପରିମାଣ, ପିଚ୍ ସର୍କଲ୍ ଏବଂ କୋଣାର୍କ ଡାଟମ୍ |
- କ୍ଲିୟରାନ୍ସ-ହୋଲ୍, କାଉଣ୍ଟର ବା ଥ୍ରେଡ୍ ବିବରଣୀ |
- ମୁହଁ, ଗ୍ରୀଭ୍, ଗ୍ୟାସ୍କେଟ୍ କିମ୍ବା ସିଲ୍ ସ୍ପେସିଫିକେସନ୍ ସିଲ୍ କରିବା |
- ଆବଶ୍ୟକ ଫର୍ମ, ଆଭିମୁଖ୍ୟ ଏବଂ ସ୍ଥିତି ନିୟନ୍ତ୍ରଣ |
- ପ୍ରକୃତ ପଦାର୍ଥ ଗ୍ରେଡ୍ ଏବଂ ଉତ୍ତାପ ଚିକିତ୍ସା |
- ପୃଷ୍ଠଭୂମି ଚିକିତ୍ସା, ମାସ୍କିଂ ଏବଂ ଅନ୍ତିମ ପରିମାଣ |
- ସାଧାରଣ ଏବଂ ଡିଜାଇନ୍ ତାପମାତ୍ରା ସୂଚନା |
- ସାଧାରଣ ଏବଂ ଡିଜାଇନ୍ ଚାପ ସୂଚନା |
- ମଧ୍ୟମ, ପଲିମର ଫର୍ମୁଲା ଏବଂ ସଫେଇ ଏକ୍ସପୋଜର୍ |
- ବାହ୍ୟ ଭାର, ସମର୍ଥନ ଏବଂ ତାପଜ ଚକ୍ର |
- ପ୍ରଯୁଜ୍ୟ ମାନକ, ସଂସ୍କରଣ ଏବଂ ପ୍ରକଳ୍ପ ନିୟମ |
- ପରିମାଣ, ଅତିରିକ୍ତ ଅଂଶ ରଣନୀତି ଏବଂ ମାର୍କିଂ |
- ସାମଗ୍ରୀ, ଚିକିତ୍ସା ଏବଂ ଯାଞ୍ଚ ଦଲିଲ |
- ଆବଶ୍ୟକ ଫିଟ୍ ଯାଞ୍ଚ କିମ୍ବା ସହମତ ସିଷ୍ଟମ୍ ପରୀକ୍ଷା |
- ପ୍ରତିସ୍ଥାପନ ପାଇଁ ଫଟୋ ଏବଂ କଣ୍ଡିସନ୍ ରିପୋର୍ଟ |
ଆମର କାରଖାନା ଦୃଶ୍ୟ:ଫଟୋ ଆମକୁ କହିବ କେଉଁଠାରେ ଦେଖାଯିବ, ନମୁନାଗୁଡିକ ବର୍ତ୍ତମାନ କ’ଣ ଅଛି ଏବଂ ଚିତ୍ରଗୁଡ଼ିକ ଆମକୁ କ’ଣ ଉତ୍ପାଦନ କରିବାକୁ କହିଥାଏ | ଏକ ଶକ୍ତିଶାଳୀ ରିପ୍ଲେସମେଣ୍ଟ ଅର୍ଡର ଉପଲବ୍ଧ ହେଲେ ତିନୋଟି ବ୍ୟବହାର କରେ | ଯଦି ସେମାନେ ଏଥିରେ ସହମତ ନୁହଁନ୍ତି, ଆମେ ସବୁଠାରୁ ସୁବିଧାଜନକ ମାପ ବାଛିବା ପରିବର୍ତ୍ତେ ଅନୁମୋଦନ ଅଙ୍କନ କରିବା ବନ୍ଦ କରିଦେଉ |
ମିଳନ ଇଣ୍ଟରଫେସ୍ ଚାରିପାଖରେ ଗ୍ରହଣୀୟତା ନିର୍ମାଣ କରନ୍ତୁ |
ଚିତ୍ରାଙ୍କନ ସମୀକ୍ଷା ସମୟରେ ଚିହ୍ନଟ ହୋଇଥିବା ବିପଦକୁ ଯାଞ୍ଚ କରିବା ଉଚିତ୍ | ଏକ ସରଳ ଫ୍ଲାଟ ଫ୍ଲେଞ୍ଜ୍ ଏକ ସ୍ୱଳ୍ପ ଆକାରର ରିପୋର୍ଟ ଆବଶ୍ୟକ କରିପାରନ୍ତି | ଏକ ଚାପ-ସୀମା ଉପାଦାନ, ସ୍ ada ତନ୍ତ୍ର ଆଡାପ୍ଟର କିମ୍ବା କ୍ଲୋଜ-ଫିଟ୍ ରିପ୍ଲେସମେଣ୍ଟ ଦାୟିତ୍ records ପୂର୍ଣ୍ଣ ଇଞ୍ଜିନିୟରିଂ ପ୍ରଣାଳୀ ଅଧୀନରେ ଅଧିକ ରେକର୍ଡ, ସାକ୍ଷୀ ଯାଞ୍ଚ କିମ୍ବା ସିଷ୍ଟମ ପରୀକ୍ଷା ଆବଶ୍ୟକ କରିପାରିବ |
| ଗ୍ରହଣ ଫାଟକ | ପ୍ରମାଣ | ପ୍ରଶ୍ନ ମୁକ୍ତ କରନ୍ତୁ | |
|---|---|---|
| ଅନୁମୋଦନ ଅଙ୍କନ | | ଡାଟମ୍, ପରିମାପ, ସହନଶୀଳତା, ସାମଗ୍ରୀ, ଚିକିତ୍ସା ଏବଂ ଟିପ୍ପଣୀ ସହିତ ଦସ୍ତଖତ ସଂଶୋଧନ | | ଅନୁମାନ ଉପରେ ନିର୍ଭର ନକରି ଚିତ୍ରାଙ୍କନ ଉଦ୍ଦିଷ୍ଟ ମିଳନ ସଭାକୁ ବର୍ଣ୍ଣନା କରେ କି? |
| ସାମଗ୍ରୀ ଏବଂ ଚିକିତ୍ସା | | ଅଂଶ କିମ୍ବା ଉତ୍ପାଦନ ଲଟ ସହିତ ସଂଯୁକ୍ତ ଆବଶ୍ୟକ ପ୍ରମାଣପତ୍ର | | ରେକର୍ଡଗୁଡିକ କ୍ରମରେ ଦର୍ଶାଯାଇଥିବା ଗ୍ରେଡ୍ ଏବଂ ଚିକିତ୍ସା ସହିତ ମେଳ ଖାଉଛି କି? |
| ପରିମାପ ଯାଞ୍ଚ | | ବୋର, ରେଜିଷ୍ଟର, ଘନତା, ବୋଲ୍ଟ ପ୍ୟାଟର୍, ସିଲ୍ ଜ୍ୟାମିତି ଏବଂ ନିର୍ଦ୍ଦିଷ୍ଟ ଜ୍ୟାମିତିକ ନିୟନ୍ତ୍ରଣ ପାଇଁ ଫଳାଫଳ | | ସମସ୍ତ ପ୍ରକ୍ରିୟାକରଣ ପରେ ଅନୁମୋଦିତ ସୀମା ମଧ୍ୟରେ କାର୍ଯ୍ୟକ୍ଷମ ବ features ଶିଷ୍ଟ୍ୟଗୁଡିକ ଅଛି କି? |
| ଭିଜୁଆଲ୍ କଣ୍ଡିସନ୍ | ଚେହେରା, ସୂତା, ଆବରଣ, ଧାର ଏବଂ ମାର୍କିଂର ଫଟୋ ଏବଂ ଯାଞ୍ଚ | | ପୃଷ୍ଠଗୁଡିକ ସିଲ୍ ଏବଂ ଚିହ୍ନଟ କରିବା ପରିଷ୍କାର, ସୁରକ୍ଷିତ ଏବଂ ଗ୍ରହଣୀୟ କ୍ଷତିରୁ ମୁକ୍ତ କି? |
| ମେଟିଂ ଯାଞ୍ଚ | | କ୍ରେତା-ଯୋଗାଇ ଦିଆଯାଇଥିବା ମିଳନ ଅଂଶ, ଗେଜ୍ କିମ୍ବା ଏକ ସହମତ ଯାଞ୍ଚ ଫିଚର୍ ସହିତ ଫିଟ୍ କରନ୍ତୁ | | ବିଧାନସଭା ବାଧ୍ୟତାମୂଳକ ନକରି ଉଦ୍ଦିଷ୍ଟ, ଅବସ୍ଥାନ ଏବଂ ଫାଷ୍ଟେନ କରେ କି? |
| ସିଷ୍ଟମ୍ କିମ୍ବା ଚାପ ପରୀକ୍ଷା | | ସହମତି ପ୍ରଣାଳୀ, ଦାୟିତ୍ approval ଅନୁମୋଦନ ଏବଂ ଆବଶ୍ୟକ ସମୟରେ ରେକର୍ଡ ହୋଇଥିବା ଫଳାଫଳ | | ଫ୍ଲେଞ୍ଜର ପ୍ରକୃତ ପରିସର ଏବଂ ପରିଚାଳନା ନିୟମ ପାଇଁ ସଠିକ୍ ପରୀକ୍ଷା କରାଯାଇଥିଲା କି? |
| ସିପିଂ ରିଲିଜ୍ | ଅଂଶ ଚିହ୍ନଟ, ସୁରକ୍ଷା, ପ୍ୟାକିଂ ତାଲିକା ଏବଂ ଡକ୍ୟୁମେଣ୍ଟ ପ୍ୟାକ୍ | | ଗ୍ରହଣକାରୀ ଉଦ୍ଭିଦ ସଠିକ୍ ସଂଶୋଧନ ଚିହ୍ନଟ, ସଂରକ୍ଷଣ ଏବଂ ସଂସ୍ଥାପନ କରିପାରିବ କି? |
ସଂସ୍ଥାପନ ସମର୍ଥନ କିମ୍ବା ରକ୍ଷଣାବେକ୍ଷଣ ଯୋଜନା ପାଇଁ, ନାନହାଇଙ୍କ ସମୀକ୍ଷା କରନ୍ତୁ |ବ technical ଷୟିକ ସେବା। ଯୋଗାଣକାରୀ ଚୟନ ମଧ୍ୟ ଅନ୍ତର୍ଭୁକ୍ତ କରିପାରେ |କମ୍ପାନୀ ପ୍ରୋଫାଇଲ୍ |, ଉତ୍ପାଦନ ଉପକରଣଏବଂ ସାମ୍ପ୍ରତିକପ୍ରମାଣପତ୍ର.
ବାରମ୍ବାର ପଚରାଯାଉଥିବା ପ୍ରଶ୍ନ |
ଏକ ଏକ୍ସଟ୍ରୁଡର୍ ବ୍ୟାରେଲ୍ ଫ୍ଲେଞ୍ଜ୍ ଉଦ୍ଧୃତ କରିବାକୁ କେଉଁ ସୂଚନା ଆବଶ୍ୟକ?
ବାହ୍ୟ ବ୍ୟାସ, ବୋର, ଘନତା, ଲୋକେସନ ରେଜିଷ୍ଟର, ବୋଲ୍ଟ ପରିମାଣ, ବୋଲ୍ଟ-ହୋଲ୍ କିମ୍ବା ଥ୍ରେଡ୍ ସାଇଜ୍, ପିଚ୍-ସର୍କଲ୍ ବ୍ୟାସ, ଛିଦ୍ର ଆଭିମୁଖ୍ୟ, ସିଲ୍ ଚେହେରା ଏବଂ ମିଳନ ଉପାଦାନ ପାଇଁ ଏକ ନିୟନ୍ତ୍ରିତ ଚିତ୍ର କିମ୍ବା ସ୍ୱଚ୍ଛ ପରିମାଣ ପଠାନ୍ତୁ | ଏକ୍ସଟ୍ରୁଡର୍ ମଡେଲ୍, ସାମଗ୍ରୀ, ଅପରେଟିଂ ତାପମାତ୍ରା ଏବଂ ଚାପ ଆଧାର, ଭୂପୃଷ୍ଠ ଚିକିତ୍ସା, ପରିମାଣ ଏବଂ ଆବଶ୍ୟକ ଯାଞ୍ଚ ଡକ୍ୟୁମେଣ୍ଟ୍ ଯୋଡନ୍ତୁ |
ଏକ ବ୍ୟାରେଲ୍ ଫ୍ଲେଞ୍ଜ୍ ନିର୍ଦ୍ଦିଷ୍ଟ କରିବାକୁ ANSI, DIN କିମ୍ବା JIS ଯଥେଷ୍ଟ କି?
ନା। ଏକ ମାନକ ପାଇପ୍ ଫ୍ଲେଞ୍ଜ୍ ପାଇଁ ସଠିକ୍ ମାନକ ସଂଖ୍ୟା, ସଂସ୍କରଣ, ଆକାର, ମୂଲ୍ୟାୟନ, ସାମ୍ନା, ସାମଗ୍ରୀ ଏବଂ ମିଳନ ଉପାଦାନ ଆବଶ୍ୟକ | ଏକ କଷ୍ଟମ୍ ଏକ୍ସଟ୍ରୁଡର୍ କିମ୍ବା ଡେ-ହେଡ୍ ଫ୍ଲେଞ୍ଜ୍ ମଧ୍ୟ ଏକ ନିୟନ୍ତ୍ରିତ ଯନ୍ତ୍ରର ଚିତ୍ର ଆବଶ୍ୟକ କରିପାରନ୍ତି କାରଣ ଏହାର ରେଜିଷ୍ଟର, ତରଳିବା ପାସ୍, ବୋଲ୍ଟ ଆରିଏଣ୍ଟେସନ୍ ଏବଂ ସାମଗ୍ରିକ ଜ୍ୟାମିତି ଏକ ପାଇପ୍-ଫ୍ଲେଞ୍ଜ୍ ଷ୍ଟାଣ୍ଡାର୍ଡ ବାହାରେ ପଡିପାରେ |
ନାନହାଇଆ ଫ୍ଲେଞ୍ଜ୍ ପୃଷ୍ଠାରେ PN6, PN10, PN16, PN25, PN40 ଏବଂ PN63 ର ଅର୍ଥ କ’ଣ?
ସେଗୁଡ଼ିକ ହେଉଛି ନାନହାଇୟା ବ୍ୟାରେଲ୍ ଫ୍ଲେଞ୍ଜ୍ ପାଇଁ ତାଲିକାଭୁକ୍ତ ଚାପ-ଶ୍ରେଣୀ ବିକଳ୍ପ | ପ୍ରତ୍ୟେକ ପଦାର୍ଥ ଏବଂ ତାପମାତ୍ରା ପାଇଁ ସେଗୁଡ଼ିକ ଏକ ସର୍ବଭାରତୀୟ କାର୍ଯ୍ୟ-ଚାପ ଗ୍ୟାରେଣ୍ଟି ନୁହେଁ | କ୍ରୟ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ନିଶ୍ଚିତ ଭାବରେ ମନୋନୀତ PN ଶ୍ରେଣୀକୁ ସଠିକ୍ ମାନକ, ପରିମାପ, ସାମଗ୍ରୀ, ତାପମାତ୍ରା ଆଧାର, ବୋଲ୍ଟ, ସିଲ୍ ଏବଂ ପ୍ରଯୁଜ୍ୟ ସିଷ୍ଟମ୍ ଡିଜାଇନ୍ ନିୟମ ସହିତ ସଂଯୋଗ କରିବା ଜରୁରୀ |
ମୁଁ ଏକ ବ୍ୟାରେଲ୍ ଫ୍ଲେଞ୍ଜ୍ ପାଇଁ କେଉଁ ପଦାର୍ଥ ବାଛିବା ଉଚିତ୍?
ନାନହାଇୟା କାର୍ବନ ଷ୍ଟିଲ, ଷ୍ଟେନଲେସ ଷ୍ଟିଲ ଏବଂ ଆଲୟ ଷ୍ଟିଲ ବିକଳ୍ପ ପ୍ରଦାନ କରେ | ଚୟନ ଭାର, ତାପମାତ୍ରା, କ୍ଷୟ ଏକ୍ସପୋଜର, ପଲିମର କିମ୍ବା ଯୋଗୀ ସହିତ ଯୋଗାଯୋଗ, ୱେଲଡିଂ ଆବଶ୍ୟକତା, ମିଳନ-ଅଂଶ ସାମଗ୍ରୀ, ଭୂପୃଷ୍ଠ ଚିକିତ୍ସା ଏବଂ ପରିଚାଳନା ଡିଜାଇନ୍ ନିୟମକୁ ବିଚାର କରିବା ଉଚିତ୍ | କେବଳ ବସ୍ତୁ ପରିବାର ଦ୍ୱାରା ଅର୍ଡର କରିବା ପରିବର୍ତ୍ତେ ଅନୁମୋଦିତ ଚିତ୍ର ଉପରେ ସଠିକ୍ ଗ୍ରେଡ୍ ଦର୍ଶାନ୍ତୁ |
ମୁଁ କିପରି ଏକ ରିପ୍ଲେସମେଣ୍ଟ ଏକ୍ସଟ୍ରୁଡର୍ ଫ୍ଲେଞ୍ଜ୍ ମାପ କରିବି?
ବୋର, ବାହ୍ୟ ବ୍ୟାସ, ସାମଗ୍ରିକ ଘନତା, ରେଜିଷ୍ଟର ବ୍ୟାସ ଏବଂ ଗଭୀରତା, ବୋଲ୍ଟ ପରିମାଣ, ଛିଦ୍ର କିମ୍ବା ସୂତା ଆକାର, ପିଚ୍-ସର୍କଲ୍ ବ୍ୟାସ, କୋଣାର୍କ ଆଭିମୁଖ୍ୟ ଏବଂ ସିଲ୍ ବ features ଶିଷ୍ଟ୍ୟ ମାପ | ମିଳନ ଅଂଶ, ପ୍ରବାହ ଦିଗ ଏବଂ ସମାବେଶ ସ୍ଥିତିକୁ ରେକର୍ଡ କରନ୍ତୁ | ମାପଗୁଡିକ ମୂଳ ମେସିନ୍ ଚିତ୍ରାଙ୍କନ ସହିତ ତୁଳନା କରନ୍ତୁ କାରଣ ଅପସାରିତ ଅଂଶଟି ପିନ୍ଧାଯାଇପାରେ, ବିକୃତ କିମ୍ବା ପୂର୍ବରୁ ମରାମତି ହୋଇପାରେ |
ସଂସ୍ଥାପନ ପରେ କାହିଁକି ଏକ ଏକ୍ସଟ୍ରୁଡର୍ ଫ୍ଲେଞ୍ଜ୍ ଲିକ୍ ହୁଏ?
ସମ୍ଭାବ୍ୟ କାରଣଗୁଡିକ ମଧ୍ୟରେ ଏକ କ୍ଷତିଗ୍ରସ୍ତ କିମ୍ବା ଅନୁପଯୁକ୍ତ ସିଲ୍ ଚେହେରା, ଭୁଲ ଗ୍ୟାସ୍କେଟ୍ କିମ୍ବା ସିଲ୍, ଫ୍ଲେଞ୍ଜ୍-ଚେହେରା ବିକୃତି, ଖରାପ ରେଜିଷ୍ଟର ଆଲାଇନ୍ମେଣ୍ଟ, ପ୍ରଦୂଷଣ, ଅସମାନ ବୋଲ୍ଟ, ଅନୁପଯୁକ୍ତ ଫାଷ୍ଟେନର୍, ତାପଜ ଗତି କିମ୍ବା ଅନୁମୋଦିତ ଡିଜାଇନ୍ ବାହାରେ ଏକ ଚାପ ଏବଂ ତାପମାତ୍ରା ଅବସ୍ଥା ଅନ୍ତର୍ଭୁକ୍ତ | ଅଧିକ କଠିନ ବଳ ପ୍ରୟୋଗ କରିବା ପୂର୍ବରୁ ଏହାର କାରଣ ଖୋଜ |
ଏକ ଯୋଗାଣକାରୀ ଏକ ନମୁନାରୁ ଏକ ପିନ୍ଧିଥିବା ବ୍ୟାରେଲ୍ ଫ୍ଲେଞ୍ଜ୍ କପି କରିପାରିବ କି?
ଏକ ଭ physical ତିକ ନମୁନା ଉପଯୋଗୀ, କିନ୍ତୁ ଏହା ଏକମାତ୍ର କର୍ତ୍ତୃପକ୍ଷ ହେବା ଉଚିତ୍ ନୁହେଁ | ପିନ୍ଧିବା, କ୍ଷୟ, ପୁନ mach ଯନ୍ତ୍ର, ମରାମତି ଏବଂ ତାପଜ ବିକୃତି ଜଟିଳ ଆକାର ପରିବର୍ତ୍ତନ କରିପାରିବ | ଉପଲବ୍ଧ ଥିବାବେଳେ ମୂଳ ଚିତ୍ରାଙ୍କନ ବ୍ୟବହାର କରନ୍ତୁ, ମିଳନ ଉପାଦାନଗୁଡିକ ମାପନ୍ତୁ ଏବଂ ପ୍ରତିସ୍ଥାପନ ଚିତ୍ରାଙ୍କନ ଅନୁମୋଦନ ହେବା ପୂର୍ବରୁ କେଉଁ ପରିମାଣ ପୁନ restored ସ୍ଥାପିତ ହେବ ତାହା ସହମତ ହୁଅନ୍ତୁ |
ଏକ କଷ୍ଟମ୍ ବ୍ୟାରେଲ୍ ଫ୍ଲେଞ୍ଜ୍ କିପରି ଗ୍ରହଣ କରାଯିବ?
ପ୍ରଥମେ ଚିତ୍ରାଙ୍କନକୁ ଅନୁମୋଦନ କର, ତାପରେ ଅର୍ଡର ଦ୍ୱାରା ଆବଶ୍ୟକ ସାମଗ୍ରୀ ଏବଂ ଚିକିତ୍ସା ରେକର୍ଡ ଯାଞ୍ଚ କର | ବୋର, ରେଜିଷ୍ଟର, ଘନତା, ବୋଲ୍ଟ ପ୍ୟାଟର୍, ସିଲିଂ ଜ୍ୟାମିତି ଏବଂ ଚିତ୍ରାଙ୍କନ ବିରୁଦ୍ଧରେ ନିର୍ଦ୍ଦିଷ୍ଟ ଫର୍ମ କିମ୍ବା ପୋଜିସନ୍ କଣ୍ଟ୍ରୋଲ୍ ଯାଞ୍ଚ କରନ୍ତୁ | ବ୍ୟବହାରିକ ସମୟରେ ମିଳନ ଅଂଶ ସହିତ ଫିଟ୍ ନିଶ୍ଚିତ କରନ୍ତୁ, ଏବଂ ପ୍ରଯୁଜ୍ୟ ଇଞ୍ଜିନିୟରିଂ ପ୍ରଣାଳୀ ଅନୁଯାୟୀ କେବଳ ସହମତ ସିଷ୍ଟମ୍ କିମ୍ବା ଚାପ ପରୀକ୍ଷା କରନ୍ତୁ |
ଯାନ୍ତ୍ରିକ ସନ୍ଦର୍ଭ |
- ନାନହାଇୟା ବ୍ୟାରେଲ୍ ଫ୍ଲେଞ୍ଜ୍ |: ପ୍ରଥମ-ପକ୍ଷ ସାମଗ୍ରୀ, ମାନକ, ପୃଷ୍ଠଭୂମି ଚିକିତ୍ସା, PN ବିକଳ୍ପ, ପ୍ରୟୋଗ ଏବଂ ଉତ୍ପାଦ ପ୍ରତିଛବି |
- ନାନହାଇ ଉତ୍ପାଦନ ଉପକରଣ |: ପ୍ରଥମ-ପାର୍ଟି ମେସିନିଂ କ୍ଷମତା ଏବଂ ପ୍ରକାଶିତ ଯନ୍ତ୍ରପାତି ଅବସ୍ଥାନ ତଥ୍ୟ |
- ASME B16.5-2020 ସମୀକ୍ଷା: ପାଇପ୍ ଫ୍ଲେଞ୍ଜ୍ ଏବଂ ଫ୍ଲେଞ୍ଜ୍ ଫିଟିଙ୍ଗ୍ ପାଇଁ ଅଫିସିଆଲ୍ ASME ପରିସର ଏବଂ ବିଷୟବସ୍ତୁ |
- ISO 286-1: 2010: ର line ଖ୍ୟ ଆକାର ଏବଂ ଫିଟ୍ ଉପରେ ସହନଶୀଳତା ପାଇଁ କୋଡ୍ ସିଷ୍ଟମର ଅଫିସିଆଲ୍ ISO ବର୍ଣ୍ଣନା |
- ISO 1101: 2017: ଫର୍ମ, ଆଭିମୁଖ୍ୟ, ଅବସ୍ଥାନ ଏବଂ ରନ୍ଆଉଟ୍ ପାଇଁ ଜ୍ୟାମିତିକ ସହନଶୀଳ ଭାଷାର ଅଫିସିଆଲ୍ ISO ବର୍ଣ୍ଣନା |
ଯେତେବେଳେ ସେମାନଙ୍କର ପୂର୍ଣ୍ଣ ଆବଶ୍ୟକତା ଆବଶ୍ୟକ ହୁଏ, ମାନକ ସେମାନଙ୍କ ପ୍ରାଧିକୃତ ପ୍ରକାଶକଙ୍କ ମାଧ୍ୟମରେ କ୍ରୟ କିମ୍ବା ଆକସେସ୍ ହେବା ଜରୁରୀ | ଦାୟୀ ଇଞ୍ଜିନିୟର ଉତ୍ପାଦନ କିମ୍ବା ପରୀକ୍ଷଣ ପୂର୍ବରୁ ପ୍ରଯୁଜ୍ୟ ସଂସ୍କରଣ, ପ୍ରାଧିକରଣ ଏବଂ ପ୍ରକଳ୍ପ ନିୟମ ନିଶ୍ଚିତ କରିବା ଉଚିତ୍ |
ସମ୍ପାଦକୀୟ ଟିପ୍ପଣୀ: ଏହି ଗାଇଡ୍ ନାନହାଇଆର ସାମ୍ପ୍ରତିକ ଉତ୍ପାଦ ବିକଳ୍ପଗୁଡ଼ିକୁ ପ୍ରୟୋଗ-ନିର୍ଦ୍ଦିଷ୍ଟ ଇଞ୍ଜିନିୟରିଂ ନିଷ୍ପତ୍ତିରୁ ପୃଥକ କରେ | ଅନ୍ତିମ ଚାପ ଡିଜାଇନ୍, ବୋଲ୍ଟ, ସିଲ୍, ସାମଗ୍ରୀ ଗ୍ରେଡ୍, ସହନଶୀଳତା ଏବଂ ଗ୍ରହଣ ଆବଶ୍ୟକତା ଅନୁମୋଦିତ କ୍ରୟ ନିର୍ଦ୍ଦିଷ୍ଟକରଣରେ ନିଶ୍ଚିତ ହେବା ଆବଶ୍ୟକ |